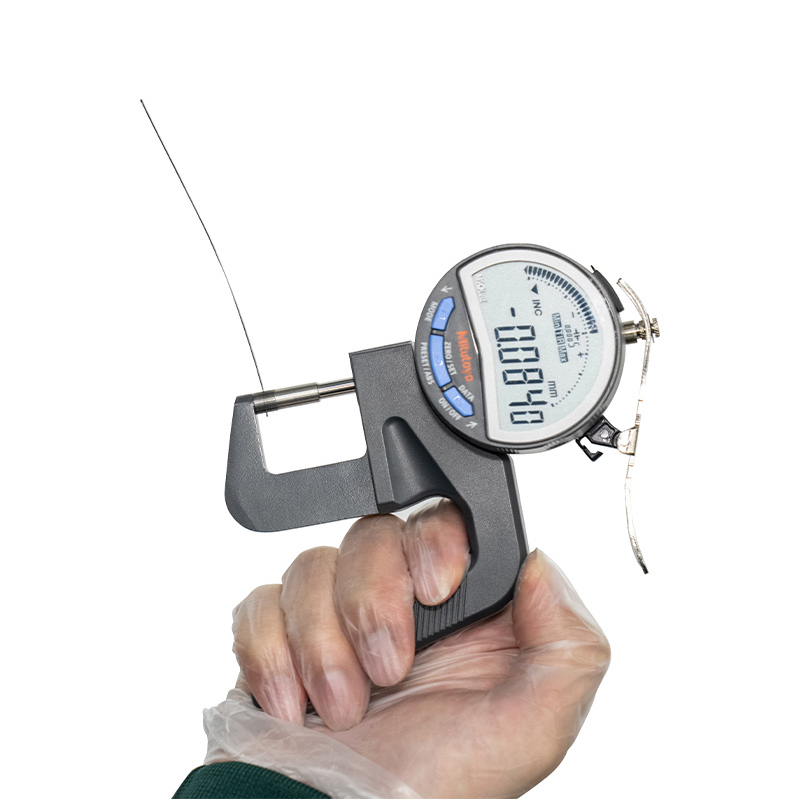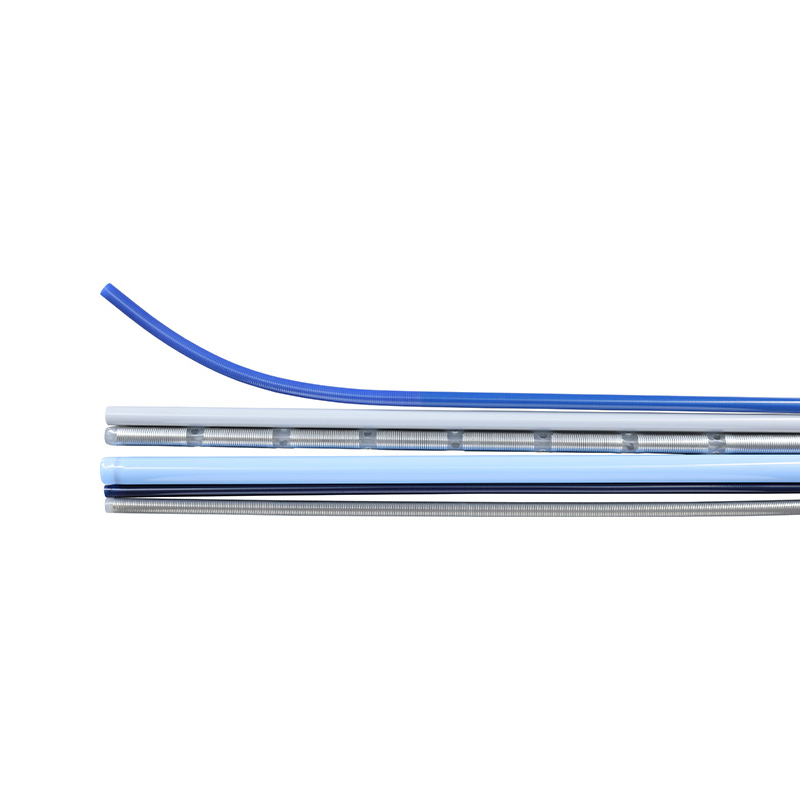


Výkyv o tloušťce stěny 0,03 mm vypadá na výkrese neškodně. Na lavici se promění v zalomení oblouku aorty, balónek, který nebude sledovat, nebo hemostatický ventil, který kape. Podle našich zkušeností se většina stížností na funkčnost katétru vztahuje spíše k vytlačovací lince než ke konstrukci katétru.
Krátká odpověď: extruze katetru definuje toleranční pásmo, které můžete držet, dostupnou sílu vazby po směru a jak opakovatelné bude hotové zařízení v měřítku. Nastavte správné okno vytlačování a každý další krok bude snazší. Nechte to špatně a žádné překlápění, lepení nebo montáž zařízení nezachrání.
Tento průvodce vás seznámí s tím, co vlastně vytlačování řídí, procesní proměnné, na kterých záleží, polymery, které se chovají na stejném šneku odlišně, defekty, které se projeví jako první, a kontroly kvality, které zabraňují posunu ověřeného procesu.
Co řídí vytlačování katétru před čímkoli jiným
Vytažení je krok, který fixuje geometrii, kterou předpokládá každý další proces. Pokud hřídel vyjde z linky s 12procentní odchylkou stěny, fáze opletení, přetavení a tvarování špičky tuto odchylku zdědí a zesílí ji. To je důvod, proč zkušené týmy zamykají vytlačovací okénko před dokončením návrhu katétru, nikoli poté.
Na typickém intervenčním hřídeli záleží nejvíce na pěti výstupech: vnější průměr, tloušťka stěny a soustřednost, oválnost, povrchová úprava vnitřního lumenu a rozměrová stabilita v celé cívce.
| Parametr | Typický cíl | Proč na tom dole po proudu záleží |
|---|---|---|
| Vnější průměr | /-0,02 až /-0,05 mm na 1-3 mm trubce | Francouzská velikost, střih pouzdra, výměna katétru |
| Tloušťka stěny / soustřednost | Do 10 % jmenovité stěny | Odolnost proti zalomení, tlak při roztržení, konzistence přetavení |
| Ovalita | Nízké jednociferné procento | Těsnění ventilu, tvarování špičky, těsná spojení |
| Drsnost vnitřního povrchu | Sub-mikronové Ra na lumen | Sledovatelnost, splachovací objem, přilnavost povlaku |
| Stabilita mezi cívkou a cívkou | Stejný pás po celé délce | Výtěžnost sestavy a automatické podávání |
Tenkostěnné šachty jsou místa, kde se tato čísla ztěžují. Když stěna klesne o 0,05 mm, tavenina má méně prostoru pro relaxaci a odtahové okno se prudce zužuje.
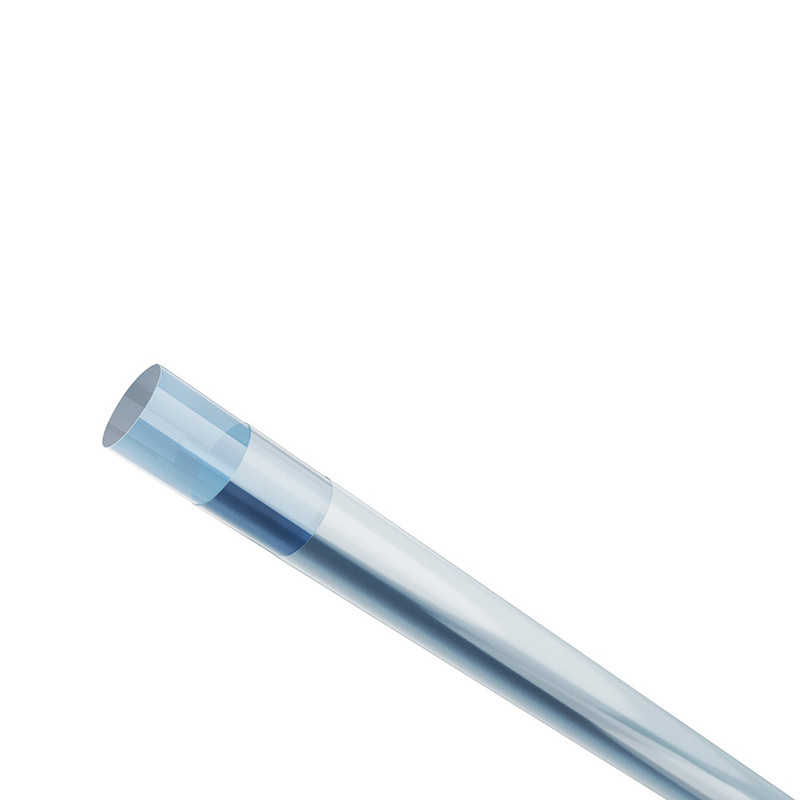
 Ultratenkostěnné lékařské hadičky pro přesný transport tekutin Ultratenká extrudovaná lékařská hadička podporuje přesné vnitřní průměry a materiálové možnosti, jako jsou TPU, Pebax a PROHLÉDNĚTE pro minimálně invazivní použití a použití s fluidními kanály. Zobrazit produkt →
Vytlačovací linka, krok za krokem
Většina hadiček katetru se vyrábí na jednošroubových nebo dvoušroubových linkách s křížovou hlavou a vakuovým dimenzováním. Níže uvedená sekvence je standardní, ale každý krok nese kontrolní bod, který rozhoduje o konečné toleranci.
- Sušení a manipulace s materiálem. Hygroskopické pryskyřice, jako jsou blokové kopolymery na bázi polyamidu a TPU absorbují vlhkost. Nevysušené pelety vytvářejí bubliny, gel a povrchové pruhy, které se objevují pouze několik hodin po výrobním cyklu.
- Krmení a tání. Geometrie šneku a kompresní poměr určují, jak jemně se polymer taví. Pryskyřice citlivé na smyk potřebují zónu postupného stlačení, aby se zabránilo degradaci.
- Stabilita měření a tlaku. Změny tlaku taveniny se promítají téměř přímo do změn průměru. Zubové čerpadlo nebo dobře vyladěná dávkovací zóna tuto křivku zploští.
- Křižák zemřít a stáhnout dolů. Forma udává tvar; poměr tažení mezi výstupem z formy a konečnou velikostí trubky nastavuje stěnu. Malé změny zde rychle posunou tloušťku stěny.
- Chlazení a dimenzování. Vakuové dimenzování nádrží a kontrola teploty vody určují kulatost a kvalitu povrchu. Příliš rychlé ochlazení zmrazí napětí do stěny.
- Vzlet, měření a navíjení. Konstantní napětí zabraňuje striím a ovalitě; In-line odměřovací záchytky se posunou dříve, než dojde k promarnění plné cívky.
Izometrický pohled na potrubí: polymer vstupuje do extrudéru, tavenina je tvarována v matrici s křížovou hlavou, dimenzována ve vakuu, měřena laserovým měřidlem a odtahována při konstantním napětí. Každý blok je kontrolní bod, nejen stroj.
Výběr materiálu Přepíše okno teploty
Stejný šroub a matrice se s novou pryskyřicí chovají úplně jinak. Polyamidové blokové kopolymery, jako je proces Pebax a TPU v mírném rozsahu sudů, zatímco PROHLÉDNĚTE a fluoropolymery vyžadují speciální linky, nástroje odolné proti korozi a delší cykly čištění. Přechod linky z PEEK zpět na nízkoteplotní elastomer je zřídkakdy ekonomický, a proto specialisté udržují oddělenou kapacitu vytlačování pro vysokoteplotní polymery.
Kromě teploty rozhoduje o tom, která architektura hřídele má smysl, profil vlastností každého polymeru. Tuhý, tepelně odolný materiál není automaticky tou nejlepší volbou pro stopovací hřídel.
PEEK a polyimid mají vysokou tuhost a tepelnou odolnost; Pebax a TPU mají vysokou flexibilitu. Většina moderních hřídelí míchá oba světy prostřednictvím vícevrstvé koextruze, kde měkká vnější vrstva nese hydrofilní povlak a tuhá vnitřní vrstva nese lumen. Bližší pohled na to, jak se tato technologie používá v praxi, naleznete v tomto přehledu vícevrstvá koextruze katetru .
 Lékařské vícevrstvé hadičky pro katetry a podávání léků Vícevrstvá extrudovaná hadička kombinuje vnitřní biokompatibilitu s vnější pevností nebo ochranou, podpůrné katétry, infuze, drenáž a systémy podávání léků s úzkými tolerancemi. Zobrazit produkt →
Odkud skutečně pocházejí vady vytlačování
Závady se zřídka objevují náhodně. Při odstraňování problémů ve výrobě odpovídá za většinu odmítnutých zařazování stejných pět hlavních příčin.
Ilustrativní distribuce založená na typických vzorcích odstraňování problémů při výrobě lékařských hadiček, nikoli na naměřených průmyslových statistikách.
- Posun průměru obvykle ukazuje na nestabilitu tlaku taveniny nebo nesoulad rychlosti vzletu.
- Gely a černé tečky indikují neúplné čištění, degradovanou pryskyřici v mrtvých zónách nebo vlhkost.
- Excentricita stěny často pochází z centrování matrice nebo nevyváženého vakua v objímce velikosti.
- Lom taveniny a drsnost se objeví, když výstupní rychlost překročí to, co geometrie matrice při dané teplotě zvládne.
- Ovalita na cívce je spíše problémem tahu a vinutí než problémem vytlačování.
Tolerance, in-line měření a kontrola kvality
Ověřený proces není stabilní proces navždy. Nastavení vakua teče, matrice se opotřebovává a nová šarže pryskyřice může posunout viskozitu taveniny. Nepřetržité měření je jedinou praktickou obranou.
Praktická kontrolní opatření na lince vytlačování katétru zahrnují:
- Laserové nebo ultrazvukové měření v pevných intervalech, zaznamenané proti poloze cívky.
- Statistická kontrola procesu na OD, stěně a oválnosti s pravidly reakce spíše než následnou kontrolou.
- Instalace, provozní a výkonnostní kvalifikace na každé nové kombinaci matrice a pryskyřice.
- Úplná sledovatelnost šarže od šarže pelet až po hotovou cívku podle systému kvality, jako je ISO 13485.
- Zdokumentované ovládání změn pro jakékoli úpravy, které se dotknou ověřeného okna.
Od vytlačené trubice po hotový katétr
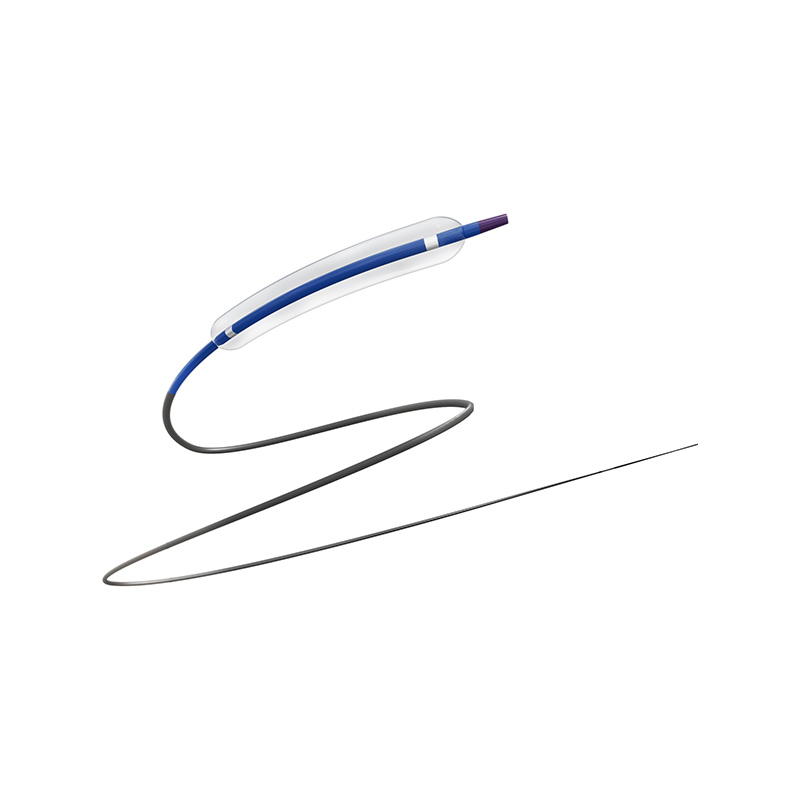
Vytlačování je obvykle první z několika operací. Sekundární procesy, jako je překlápění, rozšiřování, děrování, spojování přetavením, splétání a tepelně smrštitelná laminace jsou tím, co mění cívku s hadicí v pracovní hřídel. Tyto kroky do značné míry závisí na tom, co se stalo proti proudu: lumen, který je mírně vychýlený, nebude spolehlivě těsnit proti hemostatickému ventilu a stěna se zamrzlým napětím se během přetočení zdeformuje.
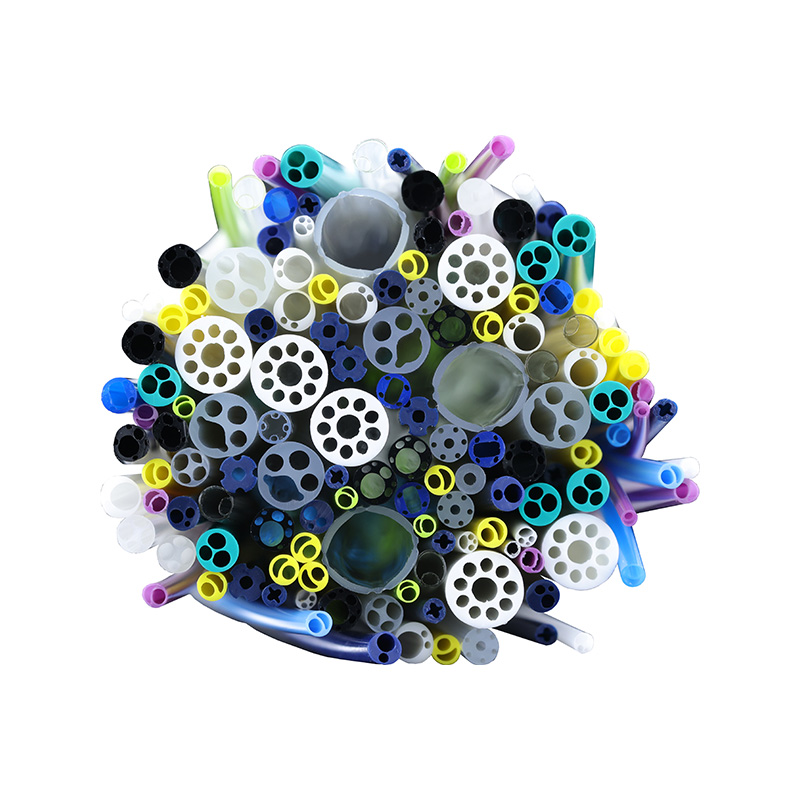
Komplexní uspořádání lumenů klade nejvyšší nároky na krok vytlačování. Vícelumenové profily se dvěma, třemi nebo více kanály vyžadují vyvážený průtok tryskou, aby si každý lumen zachoval svůj tvar a průřez po celé délce.
 Vícelumenové lékařské hadičky pro komplexní návrhy katetrů Extrudovaná hadička s přizpůsobitelnými více kanály umožňuje současný přístup pro vodicí dráty, léky a plyny v koronárních, dialyzačních, endoskopických a neurovaskulárních aplikacích. Zobrazit produkt →
Výběr partnera pro vytlačování
Pro výrobce zařízení je dodavatel extruze součástí konstrukčního týmu. Rozdíl mezi dodavatelem komponent a vývojovým partnerem se projevuje v tom, jak brzy jsou zapojeni a jak velkou část procesního okna pro vás mohou zdokumentovat.
Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů.
Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů.
Výrobní základna pokrývá téměř 20 000 metrů čtverečních čistých prostor v souladu s GMP, s 15 dováženými vytlačovacími linkami podporujícími jedno, dvou a třívrstvé koextruze, osmi vyhrazenými PEEK linkami, dvěma vstřikovacími linkami a přibližně 100 opletacími, navíjecími a nanášecími jednotkami. Materiálové pokrytí zahrnuje PEEK, polyimid, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET a PVDF a sortiment sahá od základní hadičky přes vyztužené hřídele a balónkové hadičky až po mikrokatétry a vodící katetry. Management kvality je certifikován podle ISO 13485:2016.
Pro týmy, které potřebují spíše podporu návrhu než běžné hadičky, OEM a ODM servis pokrývá společný vývoj, nástroje, validaci procesů a sériovou výrobu.
Často kladené otázky
Q1. Co je extruze katetru?
Jedná se o tavný proces, který tvaruje polymerní pelety do kontinuální hadičky katétru s definovaným vnitřním průměrem, vnějším průměrem a stěnou. Nastavuje geometrii, na které se spoléhají všechny pozdější kroky montáže.
Q2. Jakou toleranci může extruze katetru udržet?
Dobře řízená vedení typicky udržují vnější průměr v rozmezí /-0,02 až /-0,05 mm a stěnu v rozmezí asi 10 procent jmenovité hodnoty, v závislosti na pryskyřici, tloušťce stěny a velikosti trubky.
Q3. Které polymery se používají pro vytlačování hadiček katetru?
Běžné jsou Pebax, TPU, PVDF, PET, polyimid, PEEK, PTFE, FEP, PFA a ETFE. Volba materiálu řídí teplotní okno, tuhost hřídele a strategii povlakování.
Q4. Jaký je rozdíl mezi jednolumenovou a vícelumenovou extruzí?
Jednolumenová hadička má jeden kanál. Vícelumenové hadičky obsahují dva nebo více kanálů do jednoho profilu, což vyžaduje vyvážený průtok trysky, takže si každý lumen zachovává svůj průřez po celé délce.
Q5. Jak zabráníte zauzlování extrudovaných hadiček katétru?
Soustředné stěny, konzistentní tloušťka stěny, správná tvrdost nebo pletená výztužná vrstva a řízený proces přetavení zvyšují odolnost proti zalomení.
Q6. Lze extrudovanou hadičku dodat jako součást kompletní sestavy OEM katétru?
Ano. Dodavatelé vytlačování se schopností sekundárního zpracování mohou dodávat hroty, lepené, splétané nebo potažené dříky nebo podporovat vývoj úplného zákaznického katétru od fáze návrhu až po sériovou výrobu.