

Vstřikování PROHLÉDNĚTE není výměnou za PC, ABS nebo nylon. Proces vyžaduje formu udržovanou na 150–200 °C, vysušenou pryskyřici na úroveň vlhkosti měřenou v nízkých stovkách ppm a taveninu, která zůstává nad 360 °C od trysky do poslední dutiny. Splňte tyto tři podmínky a díly si udrží své rozměry opakovanými cykly autoklávu; chybí jeden a díl často vypadá perfektně v tisku a po týdnech selže.
Známý příklad: lisovaný náboj PEEK luer projde rozměrovou kontrolou a po třech cyklech parní sterilizace při 134 °C praskne u kořene závitu. V cele se nic nezměnilo kromě chladiče, který v teplejších dnech stáhl nástroj až na 90 °C. Kůže zmrzla amorfně, jádro se stále zmenšovalo a zbytkové napětí našlo nejostřejší roh součásti. Tento jediný příběh obsahuje většinu toho, čím se lisování PEEK liší od běžných technických plastů – materiál odměňuje kontrolu a trestá zkratky.
Proč PEEK porušuje standardní předpoklady tvarování
PEEK taje zhruba při 343 °C a jeho skelný přechod je blízko 143 °C, takže mezera mezi tečením a zmrznutím je úzká. Obyčejné pryskyřice se lisují do nástrojů udržovaných mezi 30 °C a 80 °C. Nástroje PEEK obvykle pracují při 150–200 °C a třídy s vysokou krystalinitou jsou někdy tlačeny výše.
Z toho plynou dva praktické důsledky. Za prvé, nástroj se stává vyhřívanou sestavou spíše než blokem oceli: kazetový nebo olejový ohřev, izolační desky a přídavky na tepelnou roztažnost v uzávěrech, to vše musí být navrženo od začátku. Zadruhé, časy cyklů se prodlužují – 30 až 60 sekund je normální pro skromné části stěny a tlusté části běží déle, protože část nemůže být vysunuta, dokud jádro dostatečně nevychladne, aby si udrželo svůj tvar.
Okno procesu, číslo po čísle
Procesní okno je užitečné pouze tehdy, když jsou čísla zapsána a poté podrobena skutečné zkoušce. Níže uvedené hodnoty jsou typickými výchozími body pro neplněné třídy PEEK; Směsi plněné vlákny mění chování při tlaku a smršťování a každý nástroj by měl být ověřen samostatně.
| Parametr | Typický výchozí bod | Proč na tom záleží |
|---|---|---|
| Sušení pryskyřice | 150 °C po dobu 3–6 h, sušicí sušička, rosný bod pod -40 °C | Vlhkost způsobuje stříbrné pruhy, dutiny a povrchové vady |
| Teplota tání | 360–400 °C | Pod zhruba 350 °C je tavenina příliš tuhá, aby vyplnila tenké stěny |
| Teplota formy | 150–200 °C | Jediná největší páka na krystalinitu, tečení a rozměrovou stabilitu |
| Rychlost vstřikování | Střední až vysoká, profilovaná | Pomalé plnění riskuje krátké záběry; nekontrolované plnění způsobuje tryskání a pálení |
| Držení tlaku | Závislá na dutině, typicky 60–100 MPa | Kompenzuje vysoké smrštění; nadměrný tlak blokuje stres |
| Zpětný tlak | 5–15 barů | Udržuje střihové zahřívání ve šroubu pod kontrolou |
| Rychlost šroubu | Nízké, kolem 50–80 ot./min | Vysoký smyk degraduje taveninu a vytváří černé skvrny |
| Žíhání | Postupný nárůst na asi 200 °C, výdrž 2–4 hodiny, pomalé chlazení | Uvolňuje zbytkové napětí před sterilizací a montáží |
Rozhodnutí o nástrojích, která nelze později opravit
Viskozita taveniny PEEK zůstává vysoká i při 400 °C, takže nástroj musí být velkorysý všude tam, kde je tavenina nejtenčí. To jsou body, které nejčastěji rozhodují o tom, zda projekt běží nebo se zastaví.
- Brány: zaměřte se na průměr alespoň 1 mm na malých lékařských částech. Dole zabodněte vtoky, které stříhají taveninu a zanechávají slabé svary.
- Běžci: celokulaté, krátké a dobře izolované. Horký kanál s vyhřívanou tryskou chrání vtokový kanál před zamrznutím mezi výstřely.
- ocel: Třídy plněné sklem a uhlíkem jsou abrazivní. Kalená nástrojová ocel a leštěné průtokové cesty snižují opotřebení a černé skvrny.
- Smrštění: nevyplněný PEEK se běžně pohybuje blízko 1,2–1,5 % lineární. Materiály plněné vlákny se smršťují méně ve směru toku a více napříč, takže uspořádání dutiny musí sledovat orientaci vlákna.
- Ponor a poloměry: Ponor 1–2°, velké poloměry a žádné ostré vnitřní rohy. PEEK je citlivý na vrub a zbytkové napětí se koncentruje přesně tam.
Krystalinita, žíhání a vlastnosti, které skutečně dodáváte
Teplota formy není pouze číselníkem doby cyklu. Rozhoduje o krystalové struktuře uvnitř dílu, který posíláte. Horký nástroj umožňuje uspořádání polymerních řetězců, když se díl ochlazuje, čímž se získá krystalická kůže s vyšší tuhostí, lepší odolností proti opotřebení a silnější odolností vůči chemickému napadení. Studený nástroj zmrazí kůži v amorfním stavu: krátkodobě tužší a tažnější, ale náchylný k rozměrovým změnám při prvním vystavení sterilizačnímu teplu, protože zmrzlá kůže se snaží krystalizovat později — v provozu, ne ve formě.
Žíhání tuto mezeru uzavírá. Postupný náběh na teplotu přibližně 200 °C, výdrž na dvě až čtyři hodiny a pomalé chlazení uvolňuje napětí, které vzniká během plnění a balení. U dílů směřujících k implantátu nebo vysoce přesných dílů není tento krok volitelný; je součástí specifikace.
Defekty, hlavní příčiny a opravy
Většina odmítnutí PEEK spadá do šesti skupin a každá z nich ukazuje zpět ke konkrétnímu prostředí spíše než k materiálu samotnému.
| Defekt | Pravděpodobná příčina | První nápravné opatření |
|---|---|---|
| Krátký záběr | Tavení příliš studené, plnění příliš pomalé, brána příliš malá | Zvyšte teplotu sudu, profilujte rychlejší plnění, zvětšete bránu |
| Stříbrné pruhy nebo prázdná místa | Vlhkost v pryskyřici | Sušte při 150 °C po dobu 3–6 hodin a ověřte rosný bod sušičky |
| Černé skvrny nebo spáleniny | Přehřívání, zavěšení šroubu, vysoký protitlak | Propláchnout, snížit zpětný tlak a rychlost šroubu, zkontrolovat šroub |
| Deformace po sterilizaci | Studená forma, žádné žíhání, nevyvážené chlazení | Zvyšte teplotu formy, přidejte postupné žíhání, vyvažte chlazení |
| Slabé svarové linie | Nízká teplota na svaru nebo znečištění | Zvyšte teplotu taveniny a formy, přemístěte bránu |
| Praskliny na žebrech a rozích | Přebalení, ostré rohy, studený nástroj | Snižte přídržný tlak, přidejte poloměry, zvyšte teplotu formy |
Od lisovaných dílů PEEK až po hotové katétrové systémy
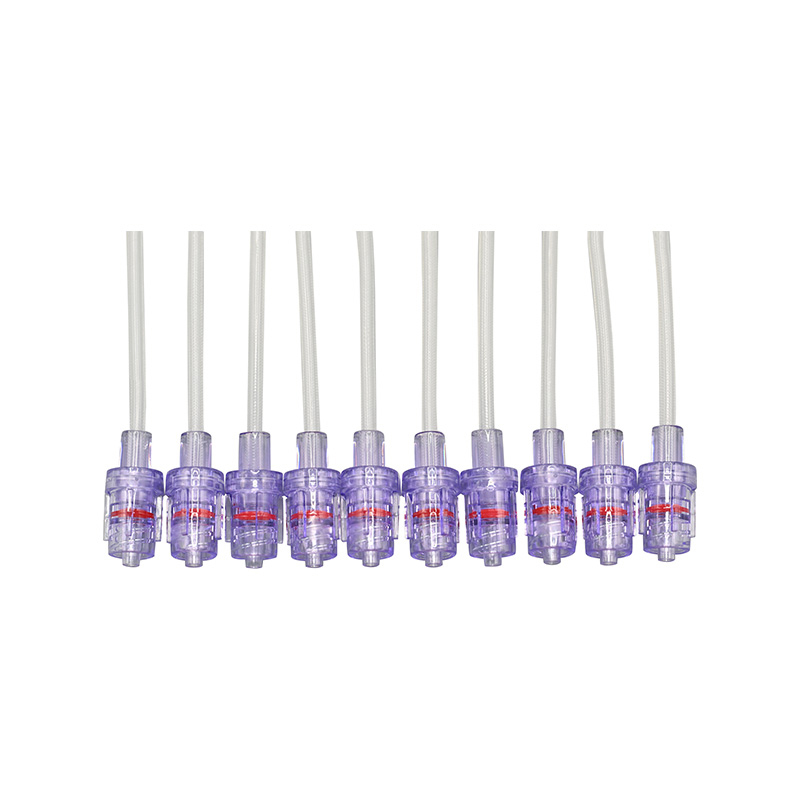
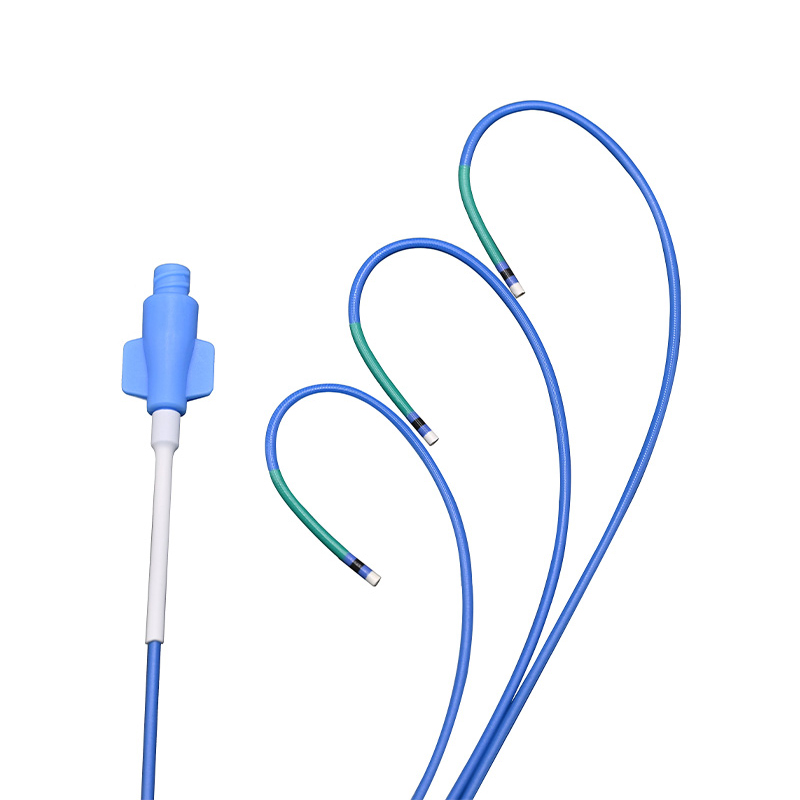
V minimálně invazivních zařízeních se PEEK obvykle objevuje tam, kde se setkává teplo, tření a přesnost: náboje typu luer, součásti rukojetí a ventilů, těla konektorů, zalisované spoje a výztužné prvky, které musí přežít opakovanou sterilizaci párou při 134 °C, aniž by ztratily své uložení. Lisování zpracovává tyto diskrétní tvary; extruze pokrývá trubicovou geometrii, která prochází stejným zařízením. Obě cesty musí být kvalifikovány podle stejných cílů krystalinity a čistoty, a proto je lékařské programy stále častěji nakupují od jednoho dodavatele.
Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů.
Na straně výroby provozuje LINSTANT čistou dílnu o rozloze téměř 20 000 m² v souladu s GMP podle systému kvality ISO 13485:2016, s 15 dováženými vytlačovacími linkami, 8 vyhrazenými vytlačovacími linkami PEEK, 2 vstřikovacími linkami a zhruba 40 svařovacími a tvarovacími soupravami. Tato směs umožňuje, aby lisovaný konektor PEEK a jeho extrudovaný dřík byly vyvinuty proti sobě, místo aby byly následně sladěny – důvod, proč se hadičky PEEK staly takovým ústředním bodem v minimálně invazivním designu zařízení, jak je uvedeno v naší diskusi o proč je PEEK hadička v medtech tak žhavá .
Tam, kde součást potřebuje jak lisované prvky, tak úzké obrobené tolerance, nebo je potřeba prototyp před řezáním nástroje, sekundární procesy překlenují mezeru. Pro týmy, které raději předají celou specifikaci, než aby ji rozdělily mezi dodavatele, Vývoj OEM/ODM zahrnuje přizpůsobení designu, nástroje, lisování, vytlačování a konečnou úpravu v rámci jednoho systému kvality.
Vstřikování PEEK: Často kladené otázky
Q1. K čemu se používá vstřikování PEEK ve zdravotnických zařízeních?
Lisovaný PEEK se používá pro náboje luer, těla konektorů, rukojeti, části ventilů a výztužné komponenty – všude tam, kde musí zařízení udržet rozměry během autoklávových cyklů při 134 °C a odolávat opakované expozici chemikáliím.
Q2. Jakou teplotu formy vyžaduje PEEK?
Většina neplněných druhů má povrch formy mezi 150 °C a 200 °C. Pod tímto rozsahem kůže zmrzne amorfně, krystalinita klesá a součást se stává náchylnou k tečení a poststerilizační deformaci.
Q3. Lze PEEK lisovat na standardním vstřikovacím lisu?
Často ano, pokud válec dosáhne 400 °C, šroub a zpětný ventil jsou odolné proti opotřebení, sušička dokáže udržet nízký rosný bod a nástroj lze vyhřívat a izolovat. Dovybavení je běžné; studený nástroj není.
Q4. Proč PEEK potřebuje sušení a žíhání?
Absorbovaná vlhkost způsobuje stříbrné pruhy, dutiny a povrchové vady, proto se pryskyřice suší při 150 °C po dobu 3–6 hodin. Žíhání při teplotě kolem 200 °C s pomalým chlazením uvolňuje vnitřní pnutí před tím, než díl podstoupí sterilizační nebo montážní zatížení.
Q5. Vstřikování PEEK nebo CNC obrábění – co je lepší?
Obrábění vyhovuje prototypům a malým objemům, protože nevznikají žádné náklady na nástroje. Lisování vítězí, jakmile roční poptávka dosáhne několika tisíc dílů nebo geometrie nese prvky, které jsou pro obrábění nepraktické, jako jsou vnitřní podříznutí a jemná žebra.
Q6. Je vstřikovaný PEEK biokompatibilní a sterilizovatelný?
PEEK má dlouhou historii v aplikacích implantátů a nástrojů, ale na kvalitě záleží. Specifikujte lékařskou pryskyřici nebo pryskyřici pro implantáty s podpůrnou dokumentací a testováním podle ISO 10993 a podle potřeby ověřte sterilizaci párou, etylenoxidem, gama nebo e-paprskem.