Rychlá odpověď: PROHLÉDNĚTE vs PTFE hadičky pro zdravotnické prostředky Hadičky PROHLÉDNĚTE a hadičky PTFE jsou vhodné pro různé role v designu zdravotnických prostředků, spíše než aby se jednalo o přímé náhrady. Trubice PROHLÉDNĚTE nabízí vyšší mechanickou pevnost, větší tuhost a stabilní výkon při teplotách nad 250 °C , takže se dobře hodí pro konstrukční součásti a opakovanou vysokoteplotní sterilizaci, zatímco PTFE hadička nabízí nižší koeficient tření a větší flexibilitu, což z něj činí preferovaný materiál pro lubrikační vnitřní vložky v aplikacích katétrů a vodicích drátů. Tento průvodce porovnává lékařské PROHLÉDNĚTE hadičky proti PTFE a polyimidu napříč pevností, teplotní odolností a aplikačním přizpůsobením, což pomáhá konstruktérům zařízení vybrat správný materiál pro konkrétní požadavky na hadičky. Co je Lékařské PEEK hadičky ? PEEK neboli polyetheretherketon je vysoce výkonný termoplastický polymer známý kombinací vysoké pevnosti s vysokou lomovou houževnatostí. Hadice PEEK pro lékařské účely se vyrábí přesným vytlačováním a používají se v aplikacích, kde je vyžadována kombinace mechanické pevnosti, rozměrové stability a chemické odolnosti v rámci relativně malého profilu hadičky. Základní materiálové charakteristiky PEEK Vysoká pevnost kombinovaná s vysokou lomovou houževnatostí, podporuje konstrukční role trubek Stabilní rozměrový výkon v širokém rozsahu teplot Dobrá chemická stabilita vůči většině rozpouštědel používaných při montáži a čištění zařízení Odolnost proti ohni a opotřebení vhodná pro opakovaný mechanický kontakt Dobrá biokompatibilita vhodná pro aplikace zdravotnických prostředků Vysoká krystalinita PEEK je jedním z hlavních důvodů jeho tepelné stability, protože uspořádanější molekulární struktura odolává deformaci při zvýšených teplotách lépe než polymery s nižší krystalinitou. stabilní provoz až do 250 °C . Proč se PEEK používá ve zdravotnických zařízeních? PEEK je vybrán pro součásti zdravotnických prostředků, když projekt vyžaduje strukturální pevnost, kterou standardní fluoropolymerové nebo polyamidové hadičky nemohou poskytnout, zejména v aplikacích zahrnujících opakovanou vysokoteplotní sterilizaci nebo mechanické nosné role. Níže uvedená tabulka porovnává pevnost v tahu mezi materiály trubek PEEK, PTFE a polyimid. Pevnost v tahu podle materiálu trubky (MPa) 97 MPa PEEK 231 MPa Polyimid (PI) 31 MPa PTFE Zatímco polyimid vykazuje nejvyšší surovou pevnost v tahu ze všech tří materiálů, PEEK nabízí výraznou kombinaci pevnosti a houževnatosti díky tomu je odolnější vůči náhlému lomu nárazem, což je vlastnost, která je často důležitější než samotná maximální pevnost v tahu pro součásti vystavené opakovanému mechanickému namáhání. PTFE je oproti tomu výrazně měkčí a pružnější, a proto se obecně používá spíše pro své povrchové vlastnosti s nízkým třením než pro strukturální pevnost. Teplotní odolnost: PEEK vs PTFE vs Polyimid Teplotní výkon je jedním z nejčastěji uváděných důvodů pro výběr PEEK hadičky, zejména u zařízení vyžadujících opakované sterilizační cykly v autoklávu. Spojnicový graf níže ukazuje relativní mechanickou stabilitu v celém rozsahu rostoucích teplot pro všechny tři materiály. Relativní mechanická stabilita vs. teplota (%) 100 50 0 100 °C 150 °C 200C 250 °C 300C 350C Polyimid PEEK PTFE Trubice PEEK si udržují silnou mechanickou stabilitu 250 °C , podporující opakované vysokoteplotní sterilizační cykly bez výrazné ztráty výkonu, což je jedna z jeho nejpraktičtějších výhod oproti PTFE. Hadičky PTFE vykazují strmější pokles s tím, jak teploty stoupají za spodní provozní strop, zatímco polyimid, i když vykazuje nejsilnější stabilitu při nejvyšších uvedených teplotách, se obvykle používá v jiné kategorii aplikací kvůli jeho odlišnému procesu vytlačování a potahování ve srovnání se standardním vytlačováním PEEK a PTFE. PEEK vs PTFE vs Polyimid: úplné srovnání výkonu Výběr mezi těmito třemi materiály závisí na tom, které vlastnosti jsou pro konkrétní roli hadičky nejdůležitější. Radarová tabulka níže hodnotí každý materiál podle pěti kritérií relevantních pro výběr lékařských hadiček. PEEK vs PTFE vs Polyimid Tuhost Teplotní odolnost Mazací schopnost Schopnost tenkých stěn Lomová houževnatost PEEK PTFE Polyimid PEEK dosahuje nejsilnějších výsledků v tuhosti, lomové houževnatosti a teplotní odolnosti, což potvrzuje svou roli jako konstrukční materiál pro součásti, které musí odolávat deformaci při mechanickém nebo tepelném namáhání. PTFE dosahuje nejvyšší kluznosti se širokým rozpětím, a proto zůstává standardní volbou pro povrchy s vnitřním lumenem, kde vodicí dráty nebo jiná zařízení potřebují klouzat s minimálním třením. Polyimid zaujímá střední pozici s důrazem na tenkostěnnou schopnost a silnou teplotní odolnost, takže se lépe hodí pro konstrukční aplikace s velmi malým průměrem, jako jsou dříky mikrokatétrů, kde může být typická tloušťka stěny PEEK méně praktická. Referenční tabulka vlastností materiálu Níže uvedená tabulka shrnuje obecné referenční vlastnosti všech tří materiálů na podporu výběru materiálu v rané fázi. Porovnání obecných vlastností materiálů pro lékařské hadičky PEEK, PTFE a polyimid Majetek PEEK PTFE Polyimid Dlouhodobá provozní teplota Až 250°C Až 260°C Nad 350 °C Relativní tuhost Vysoká Nízká Vysoká Koeficient tření Mírný Velmi nízká Mírný Typický rozsah tloušťky stěny Standardníní až silnostěnné Standard Ultra tenké stěny Biokompatibilita Dobře Dobře Dobře Úvahy o sterilizaci a biokompatibilitě Kompatibilita opakované sterilizace je společným rozhodujícím faktorem při výběru mezi PEEK a PTFE pro opakovaně použitelné nebo vysokoteplotně zpracované součásti zařízení. Vysoká krystalinita a tepelná stabilita PEEK umožňuje odolat opakovaným sterilizačním cyklům v autoklávu nad 250 °C bez významného rozměrového posunu, což je výhoda pro opakovaně použitelné součásti nástrojů, které během životnosti zařízení procházejí mnoha sterilizačními cykly. Hodnocení biokompatibility pro oba materiály se obecně posuzuje proti ISO 10993 , mezinárodní standard pro biologické hodnocení zdravotnických prostředků, který se zabývá testováním cytotoxicity, senzibilizace a podráždění relevantní pro hadičky s kontaktem s pacientem (International Organization for Standardization, ISO 10993). Jak PEEK, tak PTFE hadičky určené pro lékařské použití jsou typicky hodnoceny podle tohoto rámce před integrací zařízení. Kde se používá lékařská PEEK hadička Trubice PEEK jsou specifikovány pro několik kategorií zařízení, kde strukturální pevnost a tepelná stabilita převažuje nad potřebou extrémní flexibility nebo nízkého tření. Níže uvedená tabulka uvádí běžné oblasti použití. Běžné aplikace zdravotnických prostředků pro PEEK katétry a nástrojové hadičky Kategorie zařízení Primární požadavek Proč je vybrán PEEK Zaváděcí pouzdra Konstrukční tuhost, odolnost proti zlomení Vysoká strength at moderate wall thickness Opakovaně použitelné součásti chirurgických nástrojů Opakovaná sterilizace v autoklávu Stabilní nad 250°C Součásti hřídele katétru Protlačitelnost, rozměrová stálost Vysoká strength and fracture toughness Komponenty pro manipulaci s kapalinami Chemická odolnost Stabilní vůči většině rozpouštědel V mnoha konstrukcích multimateriálových katétrů se PEEK používá spíše vedle PTFE než místo něj, přičemž PEEK poskytuje strukturální podporu ve vnější nebo mezilehlé vrstvě, zatímco PTFE tvoří vnitřní povrch lumenu a kombinuje síly obou materiálů v jediném zařízení. Vlastní možnosti PEEK hadičky Zakázkové projekty lékařských trubic PEEK obvykle zahrnují úpravu rozměrových a zpracovatelských parametrů tak, aby vyhovovaly konkrétním požadavkům na zařízení. Přesné extrudované PEEK hadičky lze přizpůsobit několika proměnným. Ladění vnitřního a vnějšího průměru tak, aby odpovídaly specifickému profilu katetru nebo nástroje Nastavení tloušťky stěny pro vyvážení tuhosti a flexibility pro danou aplikaci Možnosti povrchové úpravy pro podporu lepení se sousedními součástmi zařízení Barevné kódování pro vícesložkové nebo vícelumenové sestavy zařízení Vzhledem k tomu, že PEEK kombinuje tvrdost s houževnatostí, mohou zakázkové projekty trubek často dosáhnout tenčí stěny, než by bylo konstrukčně spolehlivé v méně tuhém materiálu, což podporuje kompaktnější design zařízení bez obětování mechanického výkonu. Práce s výrobcem trubek PEEK: Co ověřit Získávání lékařských hadiček PEEK vyžaduje potvrzení přesnosti vytlačování dodavatele, kvalitní dokumentaci a zkušenosti s konkrétní aplikací, protože vysoká teplota taveniny a krystalinita PEEK činí důslednější zpracování než mnoho jiných lékařských polymerů. Potvrzení certifikace ISO a dokumentovaný systém managementu kvality Možnost přesného vytlačování vhodná pro požadavky na zpracování PEEK Zkušenosti s výrobou zakázkových výlisků PEEK ve specifickém požadovaném rozsahu průměrů Podpora pro OEM a ODM vývojové pracovní postupy, včetně iterace vzorku před plnou výrobou Ningbo Linstant Polymer Materials Co., Ltd. působí od roku 2014 jako profesionální výrobce a dodavatel lékařských hadiček OEM a ODM, nyní zaměstnává více než 400 zaměstnanců napříč technologiemi zpracování vytlačováním, potahování a následného zpracování pro lékařské polymerové hadičky. Trubky PEEK společnosti jsou postaveny na materiálu, který kombinuje tvrdost s houževnatostí a nabízí vysokou přesnost a stabilní provoz v prostředí až do 250 °C , podporující opakovanou sterilizaci za podmínek vysoké teploty. Vysoká krystalinita materiálu přispívá k lepší tepelné stabilitě a závazek společnosti k přesnosti, bezpečnosti a konzistentní kvalitě produktů podporuje výrobce zařízení při vývoji konstrukčních komponentů v aplikacích pro manipulaci s katétry, nástroji a tekutinami. Často kladené otázky Q1: Co je to lékařská hadička PEEK? Lékařské PEEK hadičky jsou precizně vytlačované hadičky vyrobené z polyetheretherketonu, vysoce výkonného termoplastu známého pro vysokou pevnost, houževnatost a tepelnou stabilitu. Q2: Proč se PEEK používá ve zdravotnických zařízeních? PEEK se používá pro svou kombinaci mechanické pevnosti, rozměrové stálosti, chemické odolnosti a schopnosti odolávat opakované vysokoteplotní sterilizaci. Q3: Je PEEK biokompatibilní? Lékařská kvalita PEEK je obecně hodnocena podle kritérií biologického hodnocení ISO 10993 a vykazuje dobrou biologickou kompatibilitu pro zařízení, která jsou v kontaktu s pacientem. Q4: Lze PEEK hadičky sterilizovat? Ano, PEEK hadičky odolají teplotám nad 250 °C, což umožňuje opakovanou sterilizaci za podmínek vysokoteplotního autoklávu bez významného rozměrového posunu. Q5: PEEK vs PTFE hadička, která je lepší? Ani jedno není univerzálně lepší: PEEK nabízí vyšší pevnost a teplotní odolnost, zatímco PTFE nabízí vynikající mazivost, takže správná volba závisí na roli hadičky. Q6: PEEK vs Polyimid, jaký je rozdíl? Polyimid supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: K čemu se PEEK používá ve zdravotnických zařízeních? PEEK se používá v zaváděcích pouzdrech, opakovaně použitelných součástech chirurgických nástrojů, částech hřídele katétru a součástech pro manipulaci s tekutinami, které vyžadují chemickou odolnost. Q8: Proč se PEEK používá v katétrech? PEEK poskytuje strukturální podporu a rozměrovou stabilitu součástí hřídele katétru, často ve spojení s PTFE pro kluzný vnitřní povrch lumenu.


-
23Jul-2026PEEK vs PTFE hadičky: Která je lepší pro zdravotnická zařízení?

-
16Jul-2026Co je to trubice lékařského balónku? Kompletní průvodce (2026)Rychlá odpověď: Cože Lékařské balónkové hadice Je a proč na tom záleží Medicínská balónková hadička je přesně vytlačovaná polymerová hadička používaná k vytvoření balónkového těla balónkového dilatačního katetru a její konzistence stěny přímo určuje, jak se balónek nafukuje, roztahuje a udržuje tlak uvnitř vaskulatury. Tolerance hadičky, soustřednost stěny a konstrukce vrstvy jsou tři faktory, které přímo ovlivňují výkon balónku , protože i malé změny tloušťky stěny mohou způsobit nerovnoměrnou expanzi nebo předčasné selhání pod tlakem. Tato příručka vysvětluje, jak na to lékařské balónkové hadičky je navrženo, jak se liší vyhovující a nevyhovující konstrukce a jaké specifikace datových zařízení by měli inženýři zařízení používat při získávání hadiček balónkového katetru pro nový nebo stávající návrh zařízení. Co je to trubice lékařského balónku? Balónková hadička je specializovaná extrudovaná hadička, která po procesu vyfukování tvoří nafukovací balónkový segment balónkového katétru. Na rozdíl od standardních katétrových hadiček musí být balónková hadička navržena tak, aby se předvídatelně roztáhla na cílový průměr pod definovaným tlakem nafouknutí a poté se po vyfouknutí vrátila blízko původního profilu, to vše při zachování konzistentní tloušťky stěny po celém svém obvodu. Klíčové vlastnosti kvality balónových hadic Pevná rozměrová tolerance pro podporu předvídatelné expanze balónku Dobrá soustřednost, což znamená, že vnitřní a vnější stěny zůstávají rovnoměrně vycentrovány Nízká elipticita, což znamená, že průřez trubky zůstává blízko skutečné kružnici Konzistentní vlastnosti pro prodloužení pro podporu jednotných výsledků vyfukování Spolehlivý výkon při roztržení odpovídající zamýšlenému postupu Protože se často dodržují tolerance balónkových hadiček v rozmezí ±0,01 mm Proces vytlačování vyžaduje přísně řízenou teplotu taveniny, rychlost tažení a podmínky chlazení, což je důvod, proč je výroba balónkových hadic obvykle považována za odlišnou specialitu v rámci vytlačování lékařských polymerů. Co je dodržování balonu a proč na tom záleží? Poddajnost balónku popisuje, jak moc se mění průměr balónku se zvyšujícím se tlakem nafukování. Toto chování je do značné míry určeno polymerním materiálem použitým v balónkové hadici a tím, jak je tento materiál zpracován během tvarování vyfukováním. Pochopení souladu pomáhá konstruktérům zařízení přizpůsobit materiál balónku zamýšlené klinické funkci, ať už se jedná o jemnou dilataci cévy nebo přesné nasazení stentu. Vyhovující vs. částečně vyhovující vs. nevyhovující Růst průměru Trhací tlak Rozměrová přesnost Flexibilita Tenkost stěny Vyhovující Nevyhovující Polovyhovující Vyhovující balónková hadička, obvykle vyrobená z měkčích materiálů, jako je nylon, vykazuje největší nárůst průměru se zvyšujícím se tlakem, což vyhovuje postupům, kde je preferována postupná, jemná expanze. Nevyhovující balónková hadička, často vyráběná z materiálů s vyšším modulem, jako jsou konstrukce na bázi Pebax nebo PET, si zachovává mnohem stabilnější průměr v širokém tlakovém rozsahu, což z ní činí preferovanou volbu pro nasazení stentu tam, kde je kritická přesná a předvídatelná velikost. Polopoddajná balónková hadička je umístěna mezi těmito dvěma a nabízí střední růst průměru spolu s dobrou rozměrovou přesností, což je důvod, proč zůstává běžnou univerzální volbou pro několik aplikací katetru. Jak konstrukce vrstvy ovlivňuje tlak při roztržení Balónová hadička může být vyrobena jako jednovrstvá, dvouvrstvá nebo třívrstvá konstrukce a počet vrstev je jedním z nejsilnějších determinantů dosažitelného tlaku při roztržení. Vícevrstvé konstrukce kombinují materiály s doplňkovými vlastnostmi, jako je pevnostně orientovaná vnější vrstva spárovaná s pružnější vnitřní vrstvou, aby se zvýšila tlaková odolnost bez výrazného zvýšení tloušťky stěny. Jmenovitý tlak při roztržení podle konstrukce vrstvy (atm) 45-55 atm Třívrstvá 28-35 atm Dvouvrstvý 14-20 atm Jednovrstvé Jak ukazuje graf, třívrstvá balónková hadička může dosáhnout jmenovitého tlaku při roztržení 45-55 atm , podstatně vyšší než u jednovrstvých konstrukcí, což je důvod, proč jsou vícevrstvé konstrukce typicky specifikovány pro vysokotlaké aplikace, jako je léčba kalcifikovaných lézí. Dvouvrstvé konstrukce nabízejí praktickou střední cestu, poskytují výrazně vyšší tlakovou odolnost než jednovrstvé trubky a přitom zůstávají jednodušší na výrobu než plně třívrstvá konstrukce. Jednovrstvé potrubí zůstává vhodné pro nízkotlaké aplikace, kde je prioritou jednoduchost profilu a nákladově efektivní výroba. Výkonnost protažení a vyfukování Chování protažení během procesu vyfukování určuje, jak rovnoměrně se balónek roztahuje ze svého tvaru předlisku do konečného cílového průměru. Výběr materiálu a parametry zpracování ovlivňují tuto křivku a neodpovídající vlastnosti prodloužení jsou častou příčinou nerovnoměrné tloušťky stěny hotových balónků. Spojnicový graf níže ilustruje typické rozšíření relativního průměru, když se tlak při vyfukování zvyšuje pro dvě běžné skupiny materiálů balónkových hadiček. Relativní rozšíření průměru během vyfukování (%) 100 50 0 Fáze 1 Fáze 2 Fáze 3 Fáze 4 Fáze 5 Fáze 6 Hadičky na bázi nylonu Trubky na bázi Pebax Hadičky na bázi nylonu dosahují své cílové expanze dříve v cyklu vyfukování, což je v souladu s jejich poddajnějším chováním, zatímco hadičky na bázi Pebax se roztahují pozvolněji a pokračují v růstu ve fázích vyššího tlaku, což odráží její typicky polovyhovující až nevyhovující výkonnostní profil. Tento rozdíl v chování při rozpínání je jedním z důvodů, proč by měl být výběr materiálu dokončen na začátku vývoje balónkové hadičky, protože přímo utváří procesní okno používané během vyfukování a dosažitelnou konečnou geometrii balónku. Rozměrová reference pro lékařské balónkové hadičky Balónkové hadičky jsou k dispozici v široké škále velikostí pro podporu všeho od koronárních aplikací po větší periferní vaskulární zařízení. Níže uvedená tabulka shrnuje obecné rozměrové referenční body podle kategorie použití. Obecná rozměrová reference pro lékařské balónkové hadičky podle kategorie použití Aplikace Typický vnitřní průměr Konstrukce společné vrstvy Typická shoda Koronární angioplastika 0,10 mm - 0,60 mm Dvouvrstvé Polovyhovující Dodání stentu 0,20 mm - 1,00 mm Třívrstvá Nevyhovující Dilatace periferních cév 1,00 mm - 4,00 mm Jedno nebo dvouvrstvé Vyhovující to semi-compliant Dilatace velkého otvoru 4,00 mm - 8,00 mm Jednovrstvé Vyhovující Výroba balonových hadic v plné velikosti obecně zahrnuje vnitřní průměr v rozsahu 0,10 mm až 8,00 mm , pokrývající téměř všechny běžné koronární, periferní a velkoobjemové přístupové aplikace v rámci jediné výrobní kapacity. Jak kvalita hadic ovlivňuje výkon balónu Kvalita balónkové hadičky má přímý, měřitelný vliv na konečný výkon balónku, protože jakákoliv nekonzistence přítomná v surové hadičce má tendenci proniknout do vyfukovaného balónku. Pochopení těchto vztahů pomáhá inženýrům upřednostňovat, které specifikace hadiček jsou pro jejich konkrétní zařízení nejdůležitější. Špatná soustřednost v surové hadičce obvykle vede k nerovnoměrné tloušťce stěny balónku po vyfukování, což zvyšuje riziko asymetrického bodu prasknutí Nekonzistentní elipticita může způsobit nerovnoměrnou expanzi během nafukování, což ovlivňuje kontakt balónku se stěnou cévy Změny v toleranci tloušťky stěny přímo ovlivňují konzistenci tlaku při roztržení napříč výrobní šarží Variabilita prodloužení mezi šaržemi hadic může posunout okno procesu vyfukování, což vyžaduje opětovné ověření parametrů procesu To je důvod, proč inženýři zařízení obvykle požadují rozměrová data na úrovni šarže, včetně měření soustřednosti a elipticity, místo aby se při kvalifikaci nového dodavatele balónkových hadic spoléhali pouze na nominální specifikace. Možnosti přizpůsobení pro trubku hřídele balónku Zakázkové projekty balónových hadic obecně začínají s požadavkem na cílové prodloužení a tlak při roztržení, od kterého se odvíjí výběr materiálu a konstrukce vrstvy. Mezi běžné požadavky na přizpůsobení patří následující. Výběr materiálu mezi nylonem, Pebaxem a dalšími rodinami polymerů na základě chování při plnění cíle Počet vrstev a párování materiálu vrstev pro dosažení specifického cíle roztržení Ladění prodloužení, aby odpovídalo konkrétnímu oknu procesu vyfukování Přizpůsobení rozměrů v celém rozsahu vnitřního průměru od 0,10 mm do 8,00 mm Výroba v těsné toleranci až ±0,01 mm pro vysoce přesné aplikace Zkušený výzkumný a vývojový tým spolupracující s požadavky inženýra zařízení na prodloužení a tlak při roztržení může pomoci zkrátit vývojový cyklus zúžením možností materiálu a procesu před zahájením formální výroby vzorků. Kdo vyrábí lékařské balónkové hadice Ningbo Linstant Polymer Materials Co., Ltd. působí od roku 2014 jako profesionální výrobce a dodavatel lékařských hadiček OEM a ODM, nyní zaměstnává více než 400 zaměstnanců napříč technologiemi zpracování vytlačováním, potahování a následného zpracování pro lékařské polymerové hadičky. Díky rozsáhlým zkušenostem s vytlačováním poskytuje společnost balónové hadičky s úzkými tolerancemi a dobrými mechanickými vlastnostmi, které podporují minimální toleranci ±0,01 mm a výroba v plné velikosti pokrývající rozsah vnitřních průměrů od 0,10 mm do 8,00 mm, včetně všech běžných velikostí používaných v koronárních, periferních a velkovrtaných aplikacích. K dispozici jsou jedno, dvou a třívrstvé konstrukce balónkových hadiček s vícevrstvým tlakovým odporem balónku 45-55 atm a zkušený výzkumný a vývojový tým společnosti může vyvinout přizpůsobené balónkové hadičky podle specifických požadavků na prodloužení a tlak při roztržení. Dobrá soustřednost a elipticita jsou zachovány po celou dobu výroby, což podporuje konzistentní, opakovatelný výkon balónku pro výrobce zařízení. Často kladené otázky Q1: Co je to lékařské balónkové potrubí? Lékařské balónkové hadičky jsou přesně vytlačované polymerové hadičky používané k vytvoření nafukovacího balónkového segmentu balónkového dilatačního katetru procesem vyfukování. Q2: K čemu se balónková hadička používá? Používá se k výrobě balónkových katétrů pro procedury, jako je dilatace cév a nasazení stentu, kde je vyžadována řízená a předvídatelná expanze. Otázka 3: Co je soulad s balónem? Poddajnost balónku popisuje, o kolik se průměr balónku zvětší se stoupajícím tlakem nahuštění, v rozsahu od vyhovujícího přes polovyhovující až po nevyhovující chování. Q4: Jak potrubí ovlivňuje výkon balónku? Soustřednost, elipticita a tolerance stěny trubky přímo ovlivňují rovnoměrnost stěny balónku, chování při rozpínání a konzistenci tlaku při roztržení po vyfukování. Q5: Lze přizpůsobit balónkové hadičky? Ano, materiál, počet vrstev, prodloužení a rozměrové parametry lze upravit tak, aby splňovaly specifické požadavky na tlak při roztržení a shodu. Q6: Kdo vyrábí lékařské balónkové hadičky? Specializované společnosti zabývající se vytlačováním lékařských polymerů se schopnostmi OEM a ODM vyrábějí balónkové hadičky pomocí řízených procesů vytlačování, aby byly splněny požadavky na přísnou toleranci.

-
09Jul-2026Vyztužené polyimidové trubky vs standardní polyimid: klíčové rozdílyRychlá odpověď: Hlavní rozdíl mezi vyztuženými a standardními polyimidovými trubkami Vyztužená polyimidová trubice vkládá do polyimidové stěny kovovou opletenou nebo spirálovou vrstvu, zatímco standardní polyimidová trubice spoléhá na pevnost pouze z polymeru. Tento konstrukční rozdíl znamená zesílené polyimidové trubky poskytuje výrazně vyšší odolnost proti zalomení a přenos točivého momentu , což z něj činí preferovanou volbu pro delší dříky katetru a zařízení, která musí procházet klikatou vaskulaturou, zatímco standardní polyimidové hadičky zůstávají vhodné pro kratší, méně náročné úseky, kde je prioritou nižší profil. Tento průvodce porovnává zesílené polyimidové trubky oproti standardnímu polyimidu napříč pevností, flexibilitou a aplikačními údaji pomáhá konstruktérům zařízení rozhodnout, která konstrukce se hodí k danému designu katétru nebo mikrokatétru. Co jsou vyztužené polyimidové trubky? Vyztužená polyimidová trubka se vytváří přidáním vrstvy kovového drátu, obvykle nerezové oceli, do stěny trubky během procesu potahování. Tato výztužná vrstva je plně zapouzdřena mezi vnitřním a vnějším polyimidovým povlakem, takže dokončená trubka si zachovává hladký vnitřní i vnější povrch a zároveň získává podstatně vyšší mechanický výkon než nevyztužená polyimidová trubka o stejné tloušťce stěny. Dva společné vzory výztuže Pletená výztuž: jemné dráty jsou tkané křížícím se vzorem kolem stěny trubky, což zlepšuje přenos točivého momentu a odolnost proti roztržení Výztuha cívky: jeden drát je navinut ve spirálovém vzoru podél délky trubky, což upřednostňuje flexibilitu a odolnost proti zalomení před řízením krouticího momentu Opletená hadička katetru a hadička vyztužená cívkou nejsou zaměnitelné; správný vzor závisí na tom, zda návrh zařízení upřednostňuje rotační ovládání, jako jsou řiditelné katetry, nebo hladkou sledovatelnost prostřednictvím zakřivené anatomie, jako je mnoho aplikací mikrokatétrů. Proč se v lékařských hadičkách používá výztuž Standardní polyimidová hadička již nabízí silné tahové vlastnosti pro svou tloušťku stěny, ale dlouhé, tenké dříky katétru stále čelí dvěma přetrvávajícím problémům: zauzlování při navigaci v ostrých anatomických křivkách a ztrátě točivého momentu, když lékař potřebuje otočit proximální konec, aby mohl ovládat distální hrot. Vyztužení řeší oba problémy přímo rozložením mechanického zatížení podél vrstvy drátu spíše než spoléháním se na samotnou polymerovou stěnu. Účinnost přenosu točivého momentu podle konstrukce (%) 92 % Pletené zesílené 71 % Cívka zesílená 39 % Standardní Polyimid Jak ukazuje graf, pletená výztuha poskytuje nejvyšší účinnost přenosu točivého momentu , což je důvod, proč řiditelné dříky katétru vyžadující přesné ovládání rotace jedna ku jedné obvykle specifikují pletenou konstrukci. Vyztužení cívky zlepšuje přenos točivého momentu ve srovnání se standardním polyimidem, ale klade větší důraz na flexibilitu a odolnost proti zalomení, zatímco standardní polyimidová trubice, postrádající vrstvu drátu, přenáší po své délce úměrně menší rotační sílu. Zlepšují vyztužené trubky odolnost proti zalomení? Odpor zalomení popisuje schopnost hadičky udržet si svůj vnitřní průměr lumenu, když je ohnuta kolem malého poloměru, což přímo ovlivňuje, zda tekutiny, zařízení nebo vodicí dráty mohou během navigace dále procházet katétrem. Spojnicový graf níže porovnává minimální poloměr ohybu před zahájením omezení lumenu u všech tří typů konstrukcí, testovaných v rostoucích úhlech ohybu. Retence lumenu vs. úhel ohybu (%) 100 50 0 30° 60° 90° 120° 150° 180° Cívka zesílená Pletené zesílené Standardní Polyimid Hadička vyztužená spirálou vykazuje nejsilnější retenci lumenu se zvyšujícím se úhlem ohybu, což je důvod, proč jsou spirálové konstrukce často upřednostňovány pro hadičky mikrokatétru, které musí vést vysoce klikatými cévními cestami bez omezení průtoku. Pletená výztuž také dobře drží, i když o něco méně než cívka při extrémních úhlech ohybu, protože vzor křížení drátu je optimalizován spíše pro krouticí moment než pro ohebnost malého poloměru. Standardní polyimidová trubice bez vrstvy drátu vykazuje nejstrmější pokles retence lumenu se zvyšujícím se úhlem ohybu, což potvrzuje, že zesílení výrazně zlepšuje odolnost proti zalomení v náročných anatomických cestách. Vyztužený vs standardní polyimid: Plné srovnání výkonu Kromě točivého momentu a odolnosti proti zalomení jednotlivě potřebují konstruktéři zařízení obvykle zvážit více kritérií výkonu společně. Radarová tabulka níže porovnává standardní polyimidové, pletené vyztužené a spirálově vyztužené hadičky v pěti faktorech relevantních pro konstrukci hřídele katétru. Standardní vs opletené vs cívkové zesílené Řízení točivého momentu Kink Resistance Štíhlost profilu Sledovatelnost Trhací tlak Pletené zesílené Cívka zesílená Standardní Polyimid Splétané zesílené hadičky dosahují nejvyšších výsledků v oblasti kontroly krouticího momentu a odolnosti vůči tlaku při roztržení a podporují zařízení, která vyžadují přesnou rotační odezvu a vyšší toleranci vnitřního tlaku, jako jsou cesty vstřikování kontrastu. Hadička vyztužená spirálou má nejlepší výsledky, pokud jde o sledovatelnost a zůstává konkurenceschopná, pokud jde o odolnost proti zalomení, díky čemuž se dobře hodí pro hadičky mikrokatétru, které procházejí malými, zakřivenými cévami. Standardní polyimidové trubice dosahují nejvyšších výsledků v štíhlosti profilu, protože nepřítomnost drátěné vrstvy udržuje celkovou tloušťku stěny na minimu, což zůstává cenné pro nejvzdálenější části zařízení s nejmenším průměrem, kde není vyžadováno vyztužení. Rozměrová a mechanická referenční tabulka Níže uvedená tabulka uvádí obecné rozměrové a mechanické referenční body napříč třemi typy konstrukce hadiček, které jsou užitečné při plánování návrhu katétru v rané fázi. Obecné referenční srovnání standardních, spirálově vyztužených a opletených vyztužených polyimidových trubek Stavebnictví Typická tloušťka stěny Výztužná vrstva Nejvhodnější pro Standardní Polyimid 0,006 mm - 0,020 mm žádný Části distálního hrotu, potřeby malého profilu Cívka zesílená 0,015 mm - 0,035 mm Jednodrátová spirálová cívka Dříky mikrokatétru, klikaté dráhy Pletené zesílené 0,020 mm - 0,050 mm Překřížený drátěný oplet Říditelné katétry, zařízení kritická pro kroutící moment Vzhledem k tomu, že výztužné vrstvy přispívají k celkové tloušťce stěny, inženýři často kombinují konstrukční typy podél jednoho dříku katétru, přičemž používají pevnější vyztuženou část proximálně a tenčí standardní polyimidovou část distálně pro vyvážení pevnosti, profilu a flexibility po délce zařízení. Kde se používají zesílené polyimidové trubky Vyztužená polyimidová hadička se objevuje v celé řadě kategorií zařízení založených na katétrech, zejména tam, kde zařízení musí projít významnou vzdálenost cévním systémem při zachování integrity a kontroly hřídele. Neurovaskulární katetry, kde přesná navigace malými, zakřivenými mozkovými cévami vyžaduje spolehlivou odolnost proti zalomení Řiditelné elektrofyziologické katétry, kde je pro umístění hrotu nezbytná přesná reakce na točivý moment jedna ku jedné Vodící katétry a vodicí pochvy, kde stabilní hřídel podporuje průchod sekundárních zařízení Zařízení pro periferní cévní přístup, kde delší délky dříku zvyšují riziko zalomení bez výztuže Katétry pro dodávání léků a kontrastních látek, kde odolnost proti roztržení podporuje vyšší injekční tlaky V neurovaskulárních katétrech se běžně používá zesílený polyimid konkrétně proto, že tato zařízení musí navigovat některé z nejvíce klikatých vaskulárních anatomií v těle a přitom stále dodávat stent, spirálu nebo jiné terapeutické zařízení na přesné místo, což je úkol, který silně závisí jak na odolnosti proti zalomení, tak na předvídatelné reakci točivého momentu. Vlastní možnosti zesílení pro hadičky katétru Výztužná hadička katetru může být přizpůsobena konkrétnímu požadavku zařízení úpravou vzoru drátu, rozteče a materiálového složení výztužné vrstvy spolu s parametry okolního polyimidového povlaku. Nastavitelné parametry výztuže Počet a úhel propletení, ovlivňující rovnováhu mezi kontrolou točivého momentu a flexibilitou Rozteč cívky a průměr drátu ovlivňující odolnost proti zalomení a celkovou tuhost hřídele Zóny s proměnlivou tuhostí podél jedné hřídele, přecházející z vyztužených na standardní polyimidové sekce Tloušťka zapouzdření, vyvážení celkového vnějšího průměru vůči mechanickému výkonu Konstrukce s proměnlivou tuhostí, kde se hustota výztuže postupně mění podél délky dříku, jsou stále více požadovány u zařízení, která potřebují tužší proximální část pro tlačení spárovanou s měkčí, pružnější distální částí pro atraumatickou navigaci. Práce s výrobcem vyztužených trubek: Co ověřit Získávání vyztužených polyimidových hadic vyžaduje větší složitost procesu než standardní hadičky, protože krok vyztužení drátem musí být přísně kontrolován, aby se udržely konzistentní rozměry lumen a zabránilo se vystavení drátu na povrchu hadičky. Několik ověřovacích bodů může pomoci snížit kvalifikační riziko při hodnocení dodavatele. Potvrzení certifikace ISO a dokumentovaný systém managementu kvality pro výrobu zesílených lékařských hadiček Vlastní opletení a navíjení integrované s procesem polyimidového povlaku Zkušenosti s výrobou hřídelí s proměnnou tuhostí nebo vícezónově vyztužených hřídelí, nejen s jednotnými trubkami Podpora pro OEM a ODM vývojové pracovní postupy se vzorovou iterací před úplnými produkčními běhy Postupy manipulace se sterilními hadičkami vhodné pro výrobu v čistých prostorách nebo v kontrolovaném prostředí Ningbo Linstant Polymer Materials Co., Ltd. působí od roku 2014 jako profesionální výrobce a dodavatel lékařských hadiček OEM a ODM, nyní zaměstnává více než 400 zaměstnanců napříč technologiemi zpracování vytlačováním, potahování a následného zpracování pro lékařské polymerové hadičky. Závazek společnosti vůči výrobcům zdravotnických prostředků se soustředí na přesnost, bezpečnost, rozmanité zpracovatelské schopnosti a konzistentní kvalitu produktů, přičemž podporuje standardní i zesílené konstrukce polyimidových hadiček pro katétrové a mikrokatétrové aplikace. Jako smluvní výrobce hadiček katetrů společnost nadále investuje do nezávislých inovací a vlastního výzkumu a vývoje, aby podpořila vyvíjející se požadavky na design zařízení. Často kladené otázky Q1: Co je vyztužená polyimidová trubice? Vyztužená polyimidová trubice je polyimidová trubka s kovovým opletením nebo vrstvou spirálového drátu zapuštěnou do stěny, zapouzdřená mezi vnitřní a vnější polyimidový povlak pro větší pevnost. Q2: Co je to splétaná hadička katetru? Opletená hadička katétru používá křížící se drátěný vzor tkaný kolem stěny hadičky, aby se zlepšil přenos točivého momentu a odolnost proti tlaku při roztržení, ideální pro řiditelná zařízení. Q3: Proč se v lékařských hadičkách používá výztuž? Vyztužení zlepšuje odolnost proti zalomení a přenos točivého momentu, což pomáhá dříkům katétru udržovat integritu lumen a kontrolu rotace během navigace cévami. Otázka 4: Zlepšuje zesílené trubky tlačitelnost? Ano, přidaná vrstva drátu rozděluje mechanické zatížení podél hřídele, zlepšuje tlačitelnost a snižuje pravděpodobnost vybočení hřídele během posunu zařízení. Q5: Co je to odpor proti zalomení v katétrech? Odolnost proti zalomení se vztahuje na schopnost hadičky udržet si svůj vnitřní tvar lumenu, když je ohnuta, čímž se zabrání omezení průtoku nebo problémům s průchodem zařízení během navigace. Q6: Jak silná je vyztužená polyimidová trubice? Vyztužené konstrukce obecně vykazují podstatně vyšší přenos točivého momentu a odolnost vůči tlaku při roztržení ve srovnání se standardními polyimidovými trubkami o stejné tloušťce stěny. Q7: Která zařízení používají zesílené trubky? Vyztužená polyimidová hadička se běžně používá v neurovaskulárních katétrech, řiditelných elektrofyziologických katétrech, vodicích katétrech a zařízeních pro podávání léků nebo kontrastních látek. Q8: Používá se zesílený polyimid v neurovaskulárních katétrech? Ano, zesílený polyimid je široce používán v neurovaskulárních katétrech, protože tato zařízení vyžadují spolehlivou odolnost proti zalomení a kontrolu točivého momentu prostřednictvím klikatých mozkových cév.
-
02Jul-2026Co jsou lékařské polyimidové hadičky? Vlastnosti, použití a aplikace (2026)Rychlá odpověď: Cože Lékařské polyimidové hadičky Používá se pro Lékařská polyimidová hadička je tenkostěnná polymerová hadička používaná uvnitř katétrů, mikrokatétrů a dalších minimálně invazivních zařízení, kde vysoká pevnost v tahu, chemická odolnost a rozměrová přesnost jsou vyžadovány ve velmi malém průměru. Nejčastěji se specifikuje pro dříky mikrokatétrů, vložky vodicích drátů a součásti zaváděcího systému, protože může být vytlačován s vnitřními průměry tak malými, jako je 0,10 mm, přičemž stále drží úzké tolerance při opakovaném ohýbání. Tato příručka pokrývá vlastnosti materiálů, výrobní úvahy a aplikační data lékařské polyimidové hadičky , s vizuálními srovnáními, která pomohou konstruktérům zařízení a týmům zdrojů vyhodnotit polyimid s jinými běžnými materiály hadic, jako je PTFE a vložky na bázi nylonu. Co jsou lékařské polyimidové hadičky? Polyimidová hadička LINSTANT (PI hadička) se vyrábí nanášením kapalné polyimidové pryskyřice v po sobě jdoucích potahových vrstvách na odnímatelný trn, poté se každá vrstva vytvrzuje při vysoké teplotě, dokud není dosaženo požadované tloušťky stěny. Tento proces založený na povlakování, spíše než samotné tradiční vytlačování, umožňuje dosáhnout polyimidových hadic ultra tenké tloušťky stěny při zachování strukturální integrity při velmi malých průměrech, což je obtížné dosáhnout s mnoha jinými materiály polymerních trubek. Vlastnosti materiálu jádra Vysoká pevnost v tahu vzhledem k tloušťce stěny, podporuje tlačitelnost v dříku katétru Silná rozměrová stabilita napříč opakovanými cykly ohýbání a krouticího momentu Chemická odolnost vůči většině rozpouštědel a sterilizačním procesům používaným při montáži zařízení Tolerance vysokých teplot, podpora dlouhodobého provozu nad 350 °C a krátkodobé vystavení až 450 °C Dobrá biokompatibilita pro aplikace s interním kontaktem s pacientem Kvůli této kombinaci pevnosti a přesnosti je polyimidová hadička široce specifikována jako vnější nebo mezilehlá konstrukční vrstva ve vícevrstvých konstrukcích katetrových hadiček, často spárovaných s kluzným materiálem vnitřní vložky. Proč se při konstrukci katétrů a mikrokatétrů používá polyimid Katétr a hadička mikrokatétru musí vyvažovat tři vzájemně si konkurující potřeby: dostatečně malý profil, aby procházel úzkými cévami, dostatečně silný sloupec, aby byl protlačen tělem bez zauzlování, a dostatečnou flexibilitu pro sledování zakřivené anatomie. Polyimidová hadička řeší tuto rovnováhu lépe než mnoho alternativních materiálů při velmi malých průměrech, a proto je běžnou volbou pro konstrukci mikrokatétrových hadiček. Pevnost v tahu podle materiálu trubky (relativní, střední bod rozsahu MPa) 231 MPa Polyimid (PI) 31 MPa PTFE 45 MPa Nylon (PA12) 20 MPa Pebax Jak je znázorněno výše, pevnost v tahu polyimidu je podstatně vyšší než u PTFE, nylonu nebo Pebaxu při srovnatelné tloušťce stěny, což umožňuje konstruktérům zařízení snížit tloušťku stěny a přitom stále splňovat strukturální požadavky. To je zvláště cenné u mikrokatétrových hadiček, kde každý zlomek milimetru tloušťky stěny přímo ovlivňuje dosažitelný vnitřní průměr lumenu a celkový profil zařízení. Je polyimid lepší než PTFE? Srovnání vedle sebe Polyimid a PTFE se často používají spíše společně než jako přímé náhražky, protože každý materiál přispívá odlišnými výkonnostními charakteristikami k hotové sestavě katétrové hadičky. Níže uvedená radarová tabulka porovnává oba materiály plus kompozitní konstrukci PI/PTFE v pěti výkonnostních kritériích na relativní stupnici 1-10. PI vs PTFE vs PI/PTFE kompozit Pevnost v tahu Mazací schopnost Schopnost tenkých stěn Strukturální tuhost Chemická odolnost Polyimid PTFE Kompozit PI/PTFE Polyimid jasně vede v pevnosti v tahu, tenkostěnné schopnosti a strukturální tuhosti, a proto se často používá jako vnější konstrukční vrstva dříku katétru. Naproti tomu PTFE má nejvyšší skóre v kluznosti, což z něj činí preferovaný materiál pro povrch vnitřního lumenu, kde vodicí dráty a další zařízení musí klouzat s minimálním třením. A Kompozitní konstrukce PI/PTFE kombinuje obě síly a využívá vrstvu PI k zabránění deformaci a podpěrné tlačnosti, zatímco vrstva PTFE udržuje vnitřní stěnu hladkou, což je důvod, proč jsou kompozitní konstrukce běžné u vysoce výkonných katétrových hadiček. Standardní rozměry a reference tloušťky stěny Vzhledem k tomu, že polyimidové trubky jsou vyrobeny procesem vrstveného potahování spíše než přímou extruzí, lze tloušťku stěny řídit s vysokou přesností. Níže uvedená tabulka uvádí typické rozsahy rozměrů, na které se odkazuje při navrhování zařízení v rané fázi. Obecná rozměrová reference pro lékařské polyimidové hadičky podle kategorie použití Aplikace Typický vnitřní průměr Typická tloušťka stěny Společná konstrukce Dřík mikrokatétru 0,10 mm - 0,60 mm 0,006 mm - 0,015 mm Jednovrstvý PI Vložka z vodícího drátu 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm Kompozit PI/PTFE Plášť zaváděcího systému 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm Vícevrstvé PI Zaváděcí / přístupová hadička 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm Vyztužený PI Zatímco standardní rozsah vnitřních průměrů pro většinu aplikací polyimidových trubek spadá mezi 0,10 mm a 2 mm , schopnost hromadné výroby se v posledních letech rozšířila na podporu vnitřních průměrů až 5,00 mm pro větší komponenty dodávacího systému a přístupových hadiček. Teplotní a chemická odolnost Teplotní odolnost je klíčovým rozdílem pro polyimidové hadičky, zejména během výrobních kroků zařízení, jako je lepení přetavením, laserové zpracování nebo sterilizační cykly, které zahrnují zvýšené teploty. Spojnicový graf níže ukazuje relativní mechanickou stabilitu polyimidových hadic v rostoucím teplotním rozsahu ve srovnání se standardním materiálem hadic na bázi nylonu. Relativní mechanická stabilita vs. teplota (%) 100 50 0 100 °C 150 °C 200C 250 °C 300C 350C Polyimid Tubing Hadičky na bázi nylonu Polyimidová trubice si zachovává vysoké procento své mechanické stability, i když teploty stoupají k 300 °C a více, což podporuje dlouhodobá provozní teplota nad 350°C a krátkodobou expozicí do 450°C. Pro srovnání, hadice na bázi nylonu začínají ztrácet strukturální stabilitu dlouho před dosažením těchto teplot, což omezuje jejich vhodnost pro výrobní procesy, které zahrnují tepelné spojování nebo vysokoteplotní sterilizační kroky. Úvahy o biokompatibilitě a sterilizaci U jakékoli součásti s přímým nebo nepřímým kontaktem s pacientem jsou základními požadavky testování biokompatibility a kompatibilita sterilizace. Polyimidové hadičky určené pro použití ve zdravotnických zařízeních jsou obecně hodnoceny podle uznávaných rámců biologického hodnocení uvedených v ISO 10993 , mezinárodní standard pro biologické hodnocení zdravotnických prostředků, který zahrnuje testování cytotoxicity, senzibilizace a podráždění související s katétry a mikrokatétry (International Organization for Standardization, ISO 10993). Kompatibilita sterilizace Polyimidové hadičky si obecně udržují rozměrovou a mechanickou stabilitu napříč běžnými sterilizačními metodami používanými při výrobě zdravotnických prostředků, včetně ethylenoxidu (EtO), gama záření a procesů v parním autoklávu, díky své vysoké teplotní odolnosti a chemické stabilitě. Tato široká kompatibilita je jedním z důvodů, proč se polyimid často volí pro komponenty, které musí po konečné sterilizaci zůstat rozměrově konzistentní. Sterilizace etylenoxidem (EtO): běžně se používá pro hotové sestavy katétrů Gama záření: vhodné vzhledem k chemické a radiační stabilitě polyimidu Parní autokláv: podporovaný rozsahem vysokoteplotního výkonu polyimidu Kde se používají lékařské polyimidové hadičky Polyimidové hadičky jsou určeny pro celou řadu kategorií minimálně invazivních zařízení. Níže uvedená tabulka shrnuje běžné oblasti použití a hlavní důvod, proč je pro každou z nich vybrán polyimid. Běžné aplikace zdravotnických prostředků pro polyimidové a PI/PTFE kompozitní hadičky Kategorie zařízení Primární požadavek Preferovaná konstrukce Neurovaskulární mikrokatétry Ultra malý profil, vysoká posuvnost Jednovrstvý PI Vodicí dráty Nízké tření, přenos točivého momentu Kompozit PI/PTFE Srdeční dodávací systémy Odolnost proti zlomení, rozměrová stálost Vícevrstvé PI Endoskopické nástrojové kanály Chemická odolnost, tenká stěna Potažené PI Diagnostické přístupové kryty Konzistentní lumen, stabilita sterilizace Vyztužený PI Téměř ve všech těchto kategoriích je základní požadavek konzistentní: inženýři potřebují hadicový materiál, který po sterilizaci drží přesný, opakovatelný rozměr lumen a zároveň odolává mechanickému namáhání procházení cévami, což je profil pevnosti jádra lékařských polyimidových hadiček. Vlastní polyimidové trubky: Co mohou inženýři zařízení specifikovat Vlastní projekty OEM lékařských hadiček obvykle zahrnují úpravu několika parametrů nad rámec základního vnitřního a vnějšího průměru. Patentovaný přístup k formulaci PI pryskyřice umožňuje výrobcům vyladit modul, pevnost v tahu, prodloužení a barvu tak, aby odpovídaly konkrétním požadavkům na zařízení. Běžně přizpůsobené parametry Vyladění modulu a prodloužení pro vyvážení flexibility s posuvností pro konkrétní design katétru Redukce tloušťky stěny pomocí víceprůchodového procesu potahování pro ultratenkostěnné polyimidové trubky Barevné kódování pro vícelumenové nebo vícesložkové sestavy zařízení Zlepšení přilnavosti, umožňující přímé lepení na materiály jako Nylon a TPU bez dodatečné povrchové úpravy Kompozitní vrstvení s PTFE pro aplikace vyžadující jak pevnost, tak kluznost vnitřních stěn Schopnost přímého spojování bez povrchové úpravy je praktickou výhodou během sestavování zařízení, protože snižuje počet zpracovatelských kroků potřebných ke spojení polyimidové hadičky se sousedními součástmi v konstrukci katétru z více materiálů. Spolupráce s výrobcem lékařských hadiček: Co ověřit Výrobci zařízení, kteří získávají komponenty z polyimidových hadic, by měli před dokončením projektu potvrdit řízení procesu dodavatele, dokumentaci kvality a zkušenosti specifické pro aplikaci. Několik klíčových ověřovacích bodů může pomoci snížit kvalifikační riziko během vývoje zařízení. Potvrzení certifikace ISO a dokumentovaný systém managementu kvality pro výrobu lékařských hadiček Schopnost vlastního vytlačování, potahování a následného zpracování spíše než externí dílčí kroky Zkušenosti s výrobou přesných extrudovaných polyimidových trubek ve specifickém požadovaném rozsahu průměrů Podpora pro OEM a ODM vývojové pracovní postupy, včetně iterace vzorku před plnou výrobou Dokumentované postupy manipulace se sterilními hadičkami pro výrobu v čistých prostorách nebo v kontrolovaném prostředí Ningbo Linstant Polymer Materials Co., Ltd. působí od roku 2014 jako výrobce lékařských hadic OEM a ODM, nyní zaměstnává více než 400 zaměstnanců a specializující se na zpracování vytlačováním, potahování a technologie následného zpracování pro lékařské polymerové hadičky. Patentovaný přístup společnosti na bázi PI pryskyřice umožňuje přizpůsobení modulu, pevnosti, prodloužení a barvy pro polyimidové trubky a její proces potahování podporuje tenčí tloušťky stěn, zatímco její polyimidová trubice nabízí přímou kompatibilitu s materiály jako Nylon a TPU bez povrchové úpravy. Kromě standardního rozsahu vnitřního průměru 0,10 mm až 2 mm je společnost schopna hromadně vyrábět polyimidové trubky s vnitřním průměrem až 5,00 mm a jeho potrubí je navrženo pro dlouhodobé provozní teploty nad 350 °C s krátkodobou odolností až do 450 °C, spolu s dobrou biokompatibilitou pro aplikace zdravotnických prostředků. Často kladené otázky Q1: Co je lékařská polyimidová hadička? Lékařská polyimidová hadička je vysokopevnostní tenkostěnná polymerová hadička vyrobená procesem vrstveného potahování, běžně používaná v katétrech a mikrokatétrech a dalších minimálně invazivních součástech zařízení. Q2: Proč používat polyimid v katétrech? Polyimid provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: Je polyimid lepší než PTFE? Polyimid and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: Z čeho je hadička mikrokatétru vyrobena? Hadička mikrokatétru se běžně vyrábí z polyimidu, buď jako jedna vrstva, nebo jako součást kompozitní konstrukce PI/PTFE, aby se dosáhlo malých průměrů s dostatečnou pevností. Q5: Lze sterilizovat polyimidové hadičky? Ano, polyimidové hadičky si obecně zachovávají rozměrovou stabilitu napříč běžnými sterilizačními metodami včetně ethylenoxidu, gama záření a procesů v parním autoklávu. Q6: Je polyimid biokompatibilní? Polyimidové hadičky lékařské kvality jsou obecně hodnoceny podle kritérií biologického hodnocení ISO 10993 a vykazují dobrou biologickou kompatibilitu pro zařízení s kontaktem s pacientem. Q7: K čemu se používá polyimidová hadička? Používá se v mikrokatétrech, vložkách vodicích drátů, srdečních a neurovaskulárních dodávacích systémech, endoskopických nástrojových kanálech a dalších aplikacích vyžadujících silný, tenkostěnný lumen. Q8: V jakých velikostech se dodávají polyimidové hadičky? Standardní vnitřní průměry se obvykle pohybují od 0,10 mm do 2 mm, s možností hromadné výroby až 5,00 mm pro větší přívodní systém a komponenty přístupových hadiček.

-
24Jun-2026Co jsou lékařské leptané hadičky z PTFE? Vše, co potřebujete vědětLékařské leptané PTFE hadičky je povrchově modifikovaná polytetrafluorethylenová trubice navržená tak, aby překonala přirozeně neadhezivní povahu PTFE a umožnila spolehlivé spojení ve vícevrstvých katétrových sestavách, konstrukcích balónkových katétrů a široké škále aplikací zdravotnických prostředků. Proces leptání chemicky mění povrch PTFE na mikroskopické úrovni a vytváří reaktivní místa, která umožňují bezpečnou vazbu lepidel, povlaků a zalisovaných vrstev – což je schopnost, kterou neupravený PTFE prostě nemůže poskytnout. Pro výrobce zdravotnických prostředků to znamená, že PTFE leptaná vložka pro katétry může sloužit jako nejvnitřnější lubrikační vrstva, přičemž se stále strukturálně integruje s opletenými nebo stočenými výztužnými vrstvami a materiály vnějšího pláště. Výsledkem je katétr, který poskytuje jak nízké tření PTFE, tak mechanickou integritu potřebnou pro navigaci komplexní vaskulární anatomie. Tento článek pokrývá vše, co inženýři, specialisté na nákup a výzkumné a vývojové týmy potřebují vědět o přesných lékařských leptaných hadičkách PTFE – od vědy za úpravou povrchu po výrobní specifikace, údaje o výkonu lepení a jak vybrat správné vlastní řešení leptaných hadic PTFE pro vaši aplikaci. Proč PTFE vyžaduje povrchovou úpravu lékařských zařízení PTFE je jedním z chemicky nejvíce inertních materiálů, které věda zná. Jeho struktura vazby uhlík-fluor mu dává povrchovou energii přibližně 18–20 mN/m — hluboko pod prahem přibližně 35 mN/m, který většina lepidel vyžaduje pro smysluplné lepení. To je přesně to, co dělá PTFE tak cenným jako katétrová vložka (minimální tření, maximální biokompatibilita) a zároveň to, proč je tak náročné pracovat s laminovanými nebo zalisovanými sestavami. Povrchová úprava PTFE pro zdravotnické prostředky tento paradox řeší. Selektivní úpravou chemického složení povrchu beze změny objemových vlastností trubky přemění leptání vnější vrstvu na lepitelný substrát při zachování kluznosti vnitřního vývrtu. Tři primární metody modifikace povrchu PTFE používané v lékařských aplikacích jsou leptání naftalenem sodným, ošetření plazmou a laserová ablace – každá s výraznými kompromisy v hloubce modifikace, uniformitě, škálovatelnosti a ceně. Mezi nimi zůstává chemické leptání na bázi sodíku průmyslovým měřítkem pro výrobu katétrů, protože poskytuje konzistentní, měřitelný nárůst povrchové energie – obvykle ji zvyšuje na 50–70 mN/m — a vytváří trvanlivé spojovací rozhraní, které odolává sterilizačním cyklům, hydrataci a mechanickému namáhání v klinickém prostředí. Srovnání povrchové energie: Neupravený vs. leptaný PTFE Povrchová energie (mN/m): neupravený vs. leptaný PTFE 0 20 40 60 70 ~19 mN/m Neupravený PTFE 35 mN/m Min. Lepidlo Práh ~60 mN/m Leptaný PTFE Výše uvedený graf ukazuje dramatický rozdíl v povrchové energii mezi neupraveným PTFE a chemicky leptaným PTFE. Neupravený PTFE leží hluboko pod minimální prahovou hodnotou potřebnou pro lepení , díky čemuž je při standardních procesech laminace účinně nelepitelný. Po leptání na bázi sodíku se povrchová energie zvýší na přibližně 60 mN/m – téměř trojnásobek základní linie – což poskytuje robustní adhezní schopnost. Tato transformace je základem každé spolehlivé vícevrstvé sestavy katétru s leptanou vložkou PTFE. Proces leptání PTFE pro lékařské aplikace: Krok za krokem Pochopení procesu leptání PTFE pro lékařské aplikace pomáhá týmům nákupu klást správné otázky a pomáhá inženýrům specifikovat vhodné kontroly kvality. Tento proces je jemnější než pouhé ponoření hadičky do chemické lázně – každý stupeň má kritické parametry, které určují konzistenci a výkon hotového produktu. Fáze 1: Vstupní kontrola materiálu Před vstupem do leptací linky je u trubek z PTFE ověřena rozměrová přesnost, jednotnost stěny a čistota povrchu. Rozměrové tolerance v této fázi přímo ovlivňují konzistenci povrchové úpravy — nestejnoměrné stěny se nerovnoměrně leptají a vytvářejí slabá místa na spojovacím rozhraní. Fáze 2: Předběžné čištění Trubice se čistí pomocí řízených procesů mytí rozpouštědlem nebo ultrazvukem, aby se odstranily separační prostředky, částice a povrchové oleje, které by jinak narušovaly chemický kontakt během leptání. Tento krok je rozhodující pro dosažení jednotné modifikace po celé délce trubky. Fáze 3: Chemické leptání Vyčištěná hadička je vystavena leptacímu činidlu na bázi sodíku za řízených teplotních a časových podmínek. Činidlo naruší vybrané vazby CF na povrchu a nahradí je karbonylovými, hydroxylovými a nenasycenými uhlíkovými skupinami, které jsou reaktivní vůči lepidlům a primerům. Doba expozice, teplota a koncentrace činidla musí být přísně kontrolovány — nadměrné leptání způsobuje degradaci povrchu, zatímco nedostatečné leptání zanechává nedostatečná reaktivní místa. Fáze 4: Neutralizace a opláchnutí Zbytkové činidlo se neutralizuje a důkladně opláchne, aby se zabránilo pokračujícímu chemickému napadení povrchu PTFE a aby byla zajištěna biokompatibilita hotového dílu. Neúplná neutralizace je běžnou hlavní příčinou nekonzistence mezi šaržemi. Fáze 5: Sušení a balení Leptané hadičky se suší za kontrolovaných podmínek a balí se do utěsněných sáčků chráněných před světlem. Naleptané povrchy PTFE jsou reaktivní – vystavení UV záření, zvýšené vlhkosti nebo nečistotám ve vzduchu modifikovanou vrstvu časem degraduje. Doba použitelnosti je obvykle uvedena na 12 měsíců od data leptání při skladování za doporučených podmínek. Hodnocení kritičnosti procesu podle fáze (škála 0–10) Příchozí kontrola Předčištění Chemické leptání Neutralizace Sušení a balení 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Tato tabulka hodnocení kritičnosti odráží relativní dopad, který má každá fáze procesu na konečný výkon lepení PTFE leptané hadičky pro lékařské přístroje . Fáze chemického leptání je jednomyslně hodnocena jako krok s nejvyšším rizikem — malé odchylky v koncentraci činidla, teplotě nebo době prodlevy mají nadměrný vliv na výsledky povrchové energie. Neutralizace následuje těsně, protože nedostatečné zhášení reakce vede k pokračující degradaci povrchu, která nemusí být zřejmá až po navázání nebo sterilizaci. Předčištění, i když je často přehlíženo, je fáze nejčastěji spojovaná s občasným selháním lepení v produkčním prostředí. Pochopení těchto žebříčků kritičnosti pomáhá výrobcům správně řídit jejich procesní kontroly a zdroje vstupní kontroly. Klíčové aplikace: Kde se používají leptané hadičky z lékařského PTFE Spojitelné PTFE hadičky lékařské kvality slouží jako základní součást širokého spektra minimálně invazivních a intervenčních lékařských zařízení. Jeho jedinečná kombinace kluznosti, chemické inertnosti a – po leptání – leptivosti z něj činí materiál vložky, který se volí v aplikacích, kde záleží jak na výkonu, tak na vyrobitelnosti. Výroba katetru Lékařské leptané hadičky z PTFE pro výrobu katétrů jsou jediným největším aplikačním segmentem. Ve vícevrstvé konstrukci katétru tvoří PTFE vložka nejvnitřnější vrstvu a poskytuje povrch s nízkým třením, který umožňuje průchod vodicích drátů, stentů a kontrastních látek s minimálním odporem. Leptaný vnější povrch se spojí s opletením nebo vinutými výztužnými vrstvami, které se pak překryjí termoplastickým elastomerovým pláštěm. Bez spolehlivého leptání je delaminace pod klinickým stresem stálým rizikem. Design balónkového katétru Hadička z PTFE pro konstrukci balónkového katétru vyžaduje obzvláště přesnou povrchovou úpravu, protože spojovací rozhraní musí vydržet opakované tlaky nafouknutí – někdy přesahující 20 atm v angioplastických aplikacích – při zachování flexibility a odolnosti proti zalomení. Leptaný dřík z PTFE se spojí s materiálem balónku (typicky Nylonem nebo PET) v proximálním a distálním kuželu a vytvoří hermetické těsnění, které musí spolehlivě fungovat po tisíce ohybových cyklů. Neurovaskulární a periferní přístupová zařízení Leptané hadičky z PTFE o malém průměru – často s vnějším průměrem pod 1,5 mm a tloušťkou stěny jen 0,025 mm – jsou stále více specifikovány pro neurovaskulární mikrokatétry, kde je prvořadá sledovatelnost a zatlačitelnost v klikaté anatomii. Povrchová úprava musí být stejnoměrná i při těchto mikrorozměrech, což je výrobní výzva, která odděluje výrobce přesných leptaných hadic z PTFE od dodavatelů komodit. Systémy pro dodávání léků a drenážní systémy Díky široké chemické odolnosti je PTFE ideální pro systémy podávání léků, kde se hadičky dostávají do kontaktu s agresivními farmaceutickými formulacemi. Leptané PTFE hadičky umožňují bezpečné připevnění konektorů, rozdělovačů a ventilů pomocí strukturálních lepidel, což umožňuje sestavení komplexních systémů řízení tekutin bez mechanických upevňovacích prvků, které by zvětšovaly objem nebo vytvářely rizika vzniku částic. Aplikace Typický rozsah OD Tloušťka stěny Primární lepicí substrát Cévní katetry 1,5 – 8,0 mm 0,05 – 0,30 mm Nylon, PEBA, Polyuretan Balónkové katétry 2,0 – 6,0 mm 0,05 – 0,15 mm PET, nylon Neurovaskulární mikrokatétry 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, Polyimid Systémy podávání léků 1,0 – 5,0 mm 0,10 – 0,25 mm Akrylová lepidla, silikon Drenážní a přístupové kryty 3,0 – 12,0 mm 0,15 – 0,40 mm Polyuretan, PEBA Tabulka 1: Typické rozměrové specifikace pro lékařské leptané hadičky PTFE v klíčových kategoriích aplikací Výrobní procesy: Volné vytlačování, vytlačování trnu a potahování máčením Mechanické vlastnosti, rozměrové tolerance a povrchové charakteristiky PTFE leptaných trubek jsou v podstatě určeny výrobní metodou použitou k vytvoření základní trubky. V celém odvětví se používají tři primární procesy, z nichž každý je vhodný pro různé rozměrové rozsahy a požadavky na výkon. Vytlačování zdarma Volným vytlačováním se vyrábí PTFE trubice bez vnitřního trnu. Nejlépe se hodí pro trubky s větším průměrem (obvykle nad 4 mm OD), kde je rovnoměrnost tloušťky stěny méně kritická. Tento proces nabízí vysokou průchodnost a nižší náklady na nástroje, ale má omezení při dosahování těsných tolerancí vnitřního průměru požadovaných pro přesné kanály vodicího drátu. Úprava povrchu leptáním je u volně protlačované trubky přímočará díky konzistentní geometrii stěny. Vytlačování s trnem Vytlačování na bázi trnu vytváří nejtěsnější rozměrové tolerance dostupné u PTFE trubek, s regulací vnitřního průměru až do ±0,013 mm v přesných konfiguracích. Trn definuje geometrii otvoru během slinování, což má za následek výjimečně hladký vnitřní povrch s koeficientem tření 0,04. Tento proces je standardem pro tenkostěnné PTFE leptané hadičky používané ve vložkách vaskulárních a neurovaskulárních katétrů. Po vytlačení je trn odstraněn a trubka prochází povrchovou úpravou pouze na jejím vnějším povrchu, čímž je zachována mazivost vývrtu. Ponořením Ponořování nanáší tenkou vrstvu PTFE na trn nebo substrát opakovaným ponořováním do disperze PTFE a slinováním mezi vrstvami. Tento proces se používá k vytvoření ultratenkých PTFE vložek (někdy tak tenkých jako celková tloušťka stěny 12–25 mikronů), kterých nelze dosáhnout vytlačováním. Konstrukce vícevrstvých PTFE vložek katetru vytvořené pomocí ponořování nabízí výjimečnou přizpůsobivost složitým geometriím trnu, což umožňuje zkosené vložky nebo vložky s proměnným průměrem. Povrchové leptání vložek potažených máčením vyžaduje pečlivou kontrolu procesu, aby se zabránilo pronikání přes tenkou stěnu. Srovnání výrobního procesu (radarový graf) Tolerance ID Tenkost stěny Propustnost Efektivita nákladů Kompatibilita Etch Vytlačování zdarma Vytlačování trnu Ponořením Radarový graf poskytuje vícerozměrný pohled na srovnání těchto tří výrobních procesů napříč kritérii, která jsou pro konstruktéry lékařských zařízení nejdůležitější. Vytlačování trnu vede při kontrole tolerance ID a kompatibilitě s leptáním , což z něj činí preferovanou volbu pro přesné katétrové vložky, kde rozměrová přesnost řídí výkon zařízení. Ponořením se dosahuje nejtenčích možných stěn, ale přichází s nižší propustností a vyššími náklady na jednotku, takže je nejvhodnější pro speciální neurovaskulární nebo ultranízkoprofilové aplikace. Volné vytlačování nabízí nejlepší nákladovou efektivitu a propustnost pro trubky s větším průměrem, méně rozměrově náročné. Výběr správného procesu je prvním kritickým rozhodnutím v jakémkoli zakázkovém projektu leptaných hadic PTFE, protože stanovuje hranice toho, jaké rozměrové a výkonové specifikace jsou dosažitelné. Technologie zvýšení přilnavosti PTFE: metriky výkonu, na kterých záleží Pro konstruktéry zdravotnických zařízení je technologie pro zlepšení adheze PTFE jen tak cenná, jako je kvantifikovatelný lepicí výkon, který poskytuje. Hodnoty povrchové energie jsou užitečným proxy, ale metriky, které řídí rozhodnutí o návrhu, jsou pevnost v odlupování, pevnost ve smyku překrytí a retenční síla – měřené po stárnutí a sterilizačních podmínkách, které simulují použití zařízení v reálném světě. Vysoce výkonné leptané hadičky z PTFE od kvalifikovaného výrobce by měly vykazovat větší pevnost v odlupování 2,5 N/mm při lepení k běžným materiálům pláště katétru pomocí lékařských lepidel a výše uvedené hodnoty smyku překrytí 4,0 MPa ve standardních testovacích konfiguracích. Tyto hodnoty by měly být zachovány po vystavení sterilizaci EO, gama záření (25 kGy) a 72hodinové hydrataci při 37 °C – podmínky, které kopírují sterilizaci a expozici in vivo. Zachování pevnosti v odlupování (%) po sterilizačních cyklech 0 % 20 % 50 % 75 % 100 % Základní linie EO sterilní Gama 25 kGy Hydratace 72h Kombinované Leptaný PTFE (Chemically Treated) Neupravený PTFE (Surface Primed Only) Spojnicový graf výše ukazuje zachování pevnosti v odlupování ve čtyřech standardních scénářích kondicionování a kombinovaném zátěžovém protokolu. Chemicky leptaný PTFE si zachovává více než 88 % své základní pevnosti spojení i po kombinované sterilizaci a hydrataci , zatímco povrchově upravený neošetřený PTFE klesne za stejných podmínek na přibližně 38 %. Tyto údaje ilustrují, proč chemické leptání není jen pohodlím – je to požadavek spolehlivosti pro jakýkoli zdravotnický prostředek, který podstoupí sterilizační cykly a prodlouženou expozici in vivo nebo in vitro. Technici, kteří specifikují řešení pro lepení hadic PTFE, by si měli vyžádat údaje o sterilizaci kondicionování jako součást procesu kvalifikace dodavatele, aby zajistili srovnatelný výkon s jejich konkrétním lepidlem a metodou sterilizace. Průvodce leptanými hadičkami z PTFE: Doporučené systémy lepidel Níže uvedený průvodce leptanými hadičkami PTFE shrnuje kategorie lepidel, které se nejčastěji používají s leptaným PTFE při sestavování lékařských zařízení, spolu s jejich relativními výkonnostními charakteristikami: Kyanoakrylát (sekundové lepidlo): Rychlé vytvrzení, vhodné pro malé lepené plochy, omezená pevnost v odlupování, nedoporučuje se pro lepení balónkového kužele pod vysokým tlakem nafouknutí. Dvousložkový epoxid: Vysoká pevnost ve smyku, dobrá chemická odolnost, delší doba vytvrzování, preferovaná pro strukturální spoje v montáži pouzdra a přístupového zařízení. Akryl vytvrditelný UV zářením: Rychlé vytvrzení s UV aktivací, vynikající konzistence pojiva pro velkoobjemovou výrobu, kompatibilní s většinou leptaných PTFE formulací. Lékařský silikon: Flexibilní spojovací vrstva, vhodná pro nízkonapěťové spoje, omezená pevnost ve smyku, často používaná v drenážních a fluidních sestavách. Strukturální polyuretan: Vynikající rovnováha odlupování a smyku, flexibilita při cyklickém zatížení, často používaná v procesech zalisování vícevrstvých katétrů. Vlastní řešení leptaných hadiček PTFE: Co mohou výrobci nakonfigurovat Jednou z nejvýznamnějších výhod spolupráce se zkušeným výrobcem leptaných PTFE hadiček pro zdravotnická zařízení je přístup k rozsáhlé řadě přizpůsobitelných parametrů. Zakázková řešení leptaných hadiček z PTFE nejsou jednoduše zásobní hadičky se standardním leptáním – jsou to produkty navržené podle specifikace, kde je vyladěno více proměnných tak, aby přesně odpovídaly požadavkům cílového zařízení. Rozměrové přizpůsobení Vlastní konfigurace zahrnují specifikaci OD a ID, tloušťku stěny, kuželové profily a délku. Přesné leptané hadičky z PTFE pro neurovaskulární aplikace mohou vyžadovat tak těsné tolerance ID ±0,013 mm a rovnoměrnost tloušťky stěny lepší než ±10 %. Designy s více průměry – kde vložka přechází z menšího distálního hrotu na větší proximální dřík – jsou dosažitelné ponořením a speciálními technikami vřetena. Specifikace leptací zóny Ne všechny aplikace vyžadují leptání po celé délce trubky. Selektivní leptání – modifikace pouze proximálních nebo distálních zón nebo střídání spojovacích a nelepitelných segmentů – umožňuje výrobcům vytvářet adhezní vlastnosti specifické pro dané místo. To je zvláště užitečné v sestavě balónkového katétru, kde spoje balónkového kužele vyžadují vysokou adhezi, zatímco tělo hřídele musí zůstat hladké, aby bylo možné sledovat. Možnosti barev a RTG PTFE hadičky mohou být formulovány se síranem barnatým nebo subkarbonátem bismutitý pro radioopacity, což umožňuje skiaskopickou vizualizaci výstelky katétru během procedur zavádění. Barevné kódování prostřednictvím nanášení pigmentu je také k dispozici pro účely identifikace souprav nebo sestavy, i když nanášení pigmentu musí být ověřeno z hlediska biokompatibility a jeho vlivu na odezvu leptání charakterizované výrobcem. Nejžádanější uživatelské parametry v objednávkách leptaných hadiček z PTFE (%) 0 25 50 75 100 % 95 % Specifikace OD/ID 88 % Tloušťka stěny 72 % Full Etch 54 % Selektivní lept 38 % Rentgenkontrastní 61 % Vlastní délka Sloupcový graf výše odráží trendy údajů o objednávkách z programů katetrů zdravotnických prostředků, které vyžadují vlastní konfigurace leptaných hadiček PTFE. Specifikace OD a ID je nejuniverzálněji požadovaný parametr , přítomný v téměř 95 % zakázkových objednávek, což podtrhuje, jak rozměrová přesnost řídí design lékařských katétrů. Specifikace tloušťky stěny následuje přesně, protože tenkostěnná leptaná hadička PTFE je nezbytným předpokladem pro splnění požadavků na profil katétru na konkurenčních trzích s minimálně invazivními zařízeními. Selektivní leptání – požadované ve více než polovině vlastních programů – roste s tím, jak se architektury zařízení stávají složitějšími a inženýři se snaží optimalizovat adhezní zóny, aniž by byla ohrožena sledovatelnost nebo flexibilita v nespojených sekcích. Radiopacita a vlastní délka, i když jsou méně univerzálně vyžadovány, jsou významnými rozdíly, které kvalifikují dodavatele pro prémiové programy zařízení. Normy kvality a regulační aspekty pro lékařské hadičky z PTFE Leptané hadičky z PTFE pro lékařské účely musí splňovat řadu vrstvených požadavků na kvalitu a regulační požadavky, než je lze použít v hotovém zdravotnickém zařízení. Pochopení těchto požadavků je pro výrobce zdravotnických prostředků zásadní při kvalifikaci výrobce leptaných hadiček PTFE pro zdravotnické prostředky. Základním požadavkem je biokompatibilita surovin. PTFE používaný v lékařských hadičkách musí odpovídat testovacím standardům USP třídy VI nebo ISO 10993, které zahrnují cytotoxicitu, senzibilizaci, intrakutánní reaktivitu a systémovou toxicitu. U katétrů s trvalým tělesným kontaktem mohou regulační orgány vyžadovat dodatečné testování – včetně subchronické toxicity a implantačních studií. Kromě biologické kompatibility materiálu je třeba ověřit, že leptací činidlo a jakékoli zbytkové chemikálie z procesu neutralizace nejsou v hotové zkumavce. Testování extrahovatelných a vyluhovatelných látek FDA a notifikované orgány stále více očekávají na leptaných hadičkách z PTFE jako součást předkládání návrhové dokumentace pro katetrizační zařízení. Systémy kvality výroby pro dodavatele přesných lékařských leptaných hadiček PTFE by měly být certifikovány podle ISO 13485, což je norma řízení kvality specifická pro organizace vyrábějící zdravotnické prostředky. Tato certifikace vyžaduje zdokumentované kontroly procesů, postupy řízení změn, protokoly příchozích a odchozích inspekcí a systémy vyřizování stížností v souladu s očekáváními regulačních orgánů na hlavních trzích včetně USA, EU a Japonska. Standardní / Test Rozsah Použitelnost ISO 10993-1 Rámec biologického hodnocení Všechny komponenty v kontaktu s pacientem USP třída VI Biokompatibilita plastových materiálů Surová PTFE pryskyřice a hotové trubky ISO 13485 Systém managementu kvality zdravotnických prostředků Kvalifikace výrobce ISO 10993-17 Toxikologické hodnocení rizik extrahovatelných látek Leptané povrchy s kontaktem s reagenciemi ASTM F2880 Standardní vodítko pro hadičky katetru Rozměrové a mechanické zkoušky Tabulka 2: Klíčové normy kvality a regulační normy relevantní pro kvalifikaci lékařských leptaných hadiček PTFE Jak vybrat správného výrobce leptaných hadiček PTFE pro zdravotnické prostředky Výběr kvalifikovaného výrobce leptaných hadiček z PTFE pro lékařská zařízení vyžaduje schopnosti vyhodnocování značně přesahující rozměrové specifikace. Odbornost dodavatelů v oblasti procesů, kvalitní infrastruktura, šířka pásma přizpůsobení a schopnost podporovat regulační návrhy jsou stejně důležité faktory. Klíčová hodnotící kritéria by měla zahrnovat: Stav certifikace ISO 13485 , výrobní prostředí v čistých prostorách (třída ISO 7 nebo lepší pro přesné hadičky), prokázaná schopnost leptaných hadiček z PTFE o malém průměru (OD pod 1,5 mm), dostupnost dokumentace o validaci procesu (IQ/OQ/PQ) a výsledky s programy OEM katetrů ve srovnatelných terapeutických oblastech. Kromě toho by dodavatelé měli nabízet sledovatelnost od surové PTFE pryskyřice až po hotovou trubku, aby byla umožněna úplná sledovatelnost materiálu v případě kontroly kvality. Certifikáty o shodě specifické pro šarže (CoC) s rozměrovými údaji, měřením povrchové energie a výsledky zkoušek pevnosti v odlupování poskytují vstupní kontrolní důkazy, které výrobci zařízení potřebují pro své programy kvality dodavatelů. Společnost Ningbo Linstant Polymer Materials Co., Ltd., založená v roce 2014, si vybudovala reputaci jako profesionální dodavatel lékařských hadiček OEM/ODM tím, že se zaměřuje výhradně na technologie zpracování vytlačováním, potahování a následného zpracování lékařských polymerových hadiček. S více než 400 zaměstnanci a specializovaným inženýrským týmem podporuje Linstant výrobce zdravotnických prostředků od počáteční proveditelnosti až po sériovou výrobu a nabízí všechny tři výrobní procesy – volné vytlačování, vytlačování trnu a nanášení ponořením – spolu s kompletní sadou možností úpravy povrchu PTFE. Často kladené otázky Q1 Jaká je životnost chemicky leptaných PTFE hadic? Leptaný PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 Ovlivňuje leptání mazivost vnitřního otvoru PTFE hadičky? Standardní leptání pouze na vnější povrch neovlivňuje vnitřní otvor. Leptací činidlo se nanáší výhradně na vnější stranu zkumavky, přičemž zachovává vnitřní povrch PTFE s jeho charakteristickým nízkým koeficientem tření (přibližně 0,04). Pro aplikace, kde je problémem i částečná úprava vrtání, vyžádejte si od výrobce dokumentaci o vyloučení vnitřního povrchu jako součást balíčku ověření procesu. Q3 Jaká lepidla nejlépe fungují s leptaným PTFE pro lepení katetru? Akryláty vytvrditelné UV zářením a dvousložkové epoxidy trvale poskytují nejpevnější vazby na leptaném PTFE při použití při sestavování lékařských katétrů. UV akryláty nabízejí rychlé doby cyklu vhodné pro velkoobjemovou výrobu, zatímco strukturální epoxidy poskytují vyšší konečnou pevnost ve smyku pro náročné lepené oblasti, jako jsou upevnění balónových kuželů. Před zahájením výrobního procesu lepení vždy ověřte zvolený adhezivní systém pomocí vaší konkrétní šarže leptaného PTFE. Q4 Lze leptanou hadičku z PTFE použít s tepelně smrštitelným FEP v konstrukci katétru? Ano – PTFE leptaná hadička a tepelně smršťovací FEP se často používají společně ve vícevrstvé konstrukci katétru. Vložka z PTFE tvoří vnitřní vývrt, na leptaný vnější povrch je aplikováno opletení nebo vinutí a tepelně smrštitelné FEP slouží jako pomůcka pro zpracování nebo vnější plášť během přetavení. Leptaný povrch zlepšuje přilnavost pláště k sestavě vložky po tepelném smrštění, čímž se snižuje riziko delaminace při namáhání při klinickém použití. Q5 Jaká je minimální tloušťka stěny dosažitelná u leptaných PTFE trubic? Procesem povlékání máčením lze dosáhnout tloušťky stěn PTFE vložky celkem 12–25 mikronů. Vytlačování trnu vytváří stěny typicky v rozsahu 25–80 mikronů pro přesné lékařské aplikace. Praktické minimum pro danou aplikaci také závisí na požadavcích na jednotnost – extrémně tenké stěny vyžadují přísnější kontroly procesu, aby se zabránilo defektům dírek, které by narušily integritu výstelky katétru nebo vytvořily únikové cesty. Q6 Jak ověřím kvalitu leptání obdržené šarže PTFE hadiček? Nejpraktičtější vstupní kontrolní metodou je měření kontaktního úhlu vody nebo test smáčivosti roztoku dyne. Správně naleptaný PTFE by měl vykazovat úhel kontaktu s vodou pod 40° (oproti přibližně 108° u neupraveného PTFE) nebo vykazovat smáčení při hladinách dyne nad 50 mN/m. Pro ověření výroby poskytuje kupónový test pevnosti v odlupování pomocí vašeho výrobního lepidla a procesu lepení přímé potvrzení konzistence lepení mezi jednotlivými šaržemi.
-
17Jun-2026Co je lékařská vícelumenová trubice? Kompletní průvodce pro začátečníkyPřímá odpověď: Co Lékařské vícelumenové hadičky je Medicínská vícelumenová hadička je precizně vytlačovaná polymerová hadička, která obsahuje dva nebo více samostatných vnitřních kanálů – nazývaných lumen – probíhajících současně jediným vnějším tělem hadičky. Každý lumen může přenášet jinou látku, nástroj nebo signál nezávisle bez vzájemné kontaminace nebo mechanické interference. Tato architektura umožňuje jedinému katétru nebo dříku zařízení provádět více klinických funkcí najednou: jeden lumen může nést vodicí drát, druhý dodává kontrastní látku a třetí řídí nafukování balónku – to vše v rámci vnějšího průměru měřeného ve zlomcích milimetru. Pro přístrojové inženýry a specialisty na klinické nákupy, kteří se s touto technologií setkávají poprvé, je klíčový poznatek následující: vícelumenové hadičky převádějí vložení jediného zařízení na multifunkční platformu , snižuje procedurální složitost, minimalizuje trauma z přístupu pacienta a umožňuje klinické možnosti, které jednolumenové konstrukce jednoduše nemohou replikovat. Tato příručka pokrývá principy návrhu, výběr materiálů, výrobní procesy a klinické aplikace, které definují moderní Vícelumenová hadička katetru — od základních konceptů přes pokročilá rozhodnutí o specifikaci. Jak funguje vícelumenová trubice: základní principy návrhu Základním konstrukčním problémem vícelumenových hadiček je přidělení dostatečné plochy průřezu každému lumen při zachování dostatečně malého vnějšího profilu pro zamýšlenou klinickou přístupovou cestu. Každý další lumen soutěží o stejný pevný vnější průměr, což znamená návrh konfigurace lumen je problém optimalizace vyrovnávací počet lumenů, velikost jednotlivých lumenů, tloušťka stěny mezi lumeny (tloušťka přepážky) a strukturální integrita vnější stěny. Možnosti geometrie a konfigurace lumenů Vícelumenové potrubí není omezeno na kulaté lumen uspořádané soustředně. Moderní Přesné extrudované vícelumenové trubice podporuje širokou škálu vnitřních geometrií, které jsou vybírány na základě funkčních požadavků každého kanálu. Mezi běžné konfigurace patří: Symetrický duální lumen (profil D): Dva stejné lumeny oddělené centrální přepážkou, která nabízí vyvážené rozložení průtoku a stejnou mechanickou tuhost na obou stranách. Časté u hemodialyzačních katétrů. Asymetrický duální lumen: Jeden velký lumen pro primární průtok nebo průchod zařízením a jeden menší lumen pro nafouknutí, aspiraci nebo aplikaci léku. Používá se široce v systémech balónkových katetrů. Koaxiální (koncentrický) lumen: Vnitřní trubice vnořená do vnější trubice, vytvářející prstencový vnější lumen a centrální vnitřní lumen. Používá se v katétrových systémech po drátě, které vyžadují nezávislou pohyblivost vnitřní trubice. Trojitý a čtyřlumenový: Tři nebo čtyři samostatné kulaté nebo tvarované lumeny umístěné uvnitř vnějšího profilu. Používá se v multifunkčních centrálních žilních katétrech a komplexních intervenčních systémech. Excentrický lumen: Jeden velký mimostředový lumen kombinovaný s jedním nebo více menšími periferními lumeny. Maximalizuje průtokovou kapacitu v primárním kanálu při zachování přístupu k sekundárnímu kanálu. Vnější tvar trubky je stejně pružný. Zatímco kruhové průřezy jsou nejběžnější, Lékařské vícelumenové hadičky Design Guide praxe také zahrnuje oválné, ledvinovité a osmičkové vnější profily, které odpovídají konkrétním anatomickým přístupovým cestám nebo geometriím pouzdra zařízení. Tato rozměrová flexibilita je jedním z hlavních důvodů, proč se vícelumenové hadičky rychle rozšířily napříč kategoriemi katétrových zdravotnických prostředků. Běžné konfigurace průřezu s více lumenovými otvory Duální (profil D) Asymetrický duální Koaxiální Trojitý lumen Ilustrace příčného řezu čtyř nejběžnějších konfigurací vícelumenových trubic používaných v konstrukci katétru. Výše uvedené průřezové diagramy ilustrují, jak výrazně se vnitřní architektura liší u vícelumenových konstrukcí. Každá konfigurace není pouze estetickou volbou – přímo určuje průtokové rychlosti, rozložení mechanické tuhosti, požadavky na montáž a klinické funkce, které může katétr vykonávat. Koaxiální konfigurace například umožňuje, aby se vnitřní trubice otáčela nebo posouvala nezávisle na vnější trubici, což je klíčový požadavek v systémech řiditelných katetrů. Pochopení těchto konfigurací na začátku programu vývoje zařízení zabrání nákladným revizím návrhu během prototypování. Výběr materiálu pro lékařské vícelumenové hadičky Lékařské vícelumenové hadičky Material Selection je jedním z nejdůslednějších rozhodnutí v procesu vývoje zařízení. Zvolený polymer určuje nejen mechanické chování hotového katétru, ale také jeho klasifikaci biokompatibility, možnosti sterilizace, chemickou odolnost a rozsah dostupných sekundárních zpracovatelských kroků. Na rozdíl od trubice s jedním lumenem, kde tloušťka stěny může kompenzovat materiálová omezení, konstrukce s více lumeny ponechává menší prostor pro chyby – tenké přepážky mezi lumeny musí zachovat strukturální integritu bez zvýšení objemu. Tabulka 1: Materiálové možnosti pro lékařské vícelumenové hadičky a jejich klíčové aplikační charakteristiky Materiál Flexibilita Síla Sterilizace Primární použití PEBA / Polyether Block Amide Vysoká Mírný EO, Gamma Špičky distálních katétrů, dříky balónků Nylon (PA12) Mírný Dobře EO, Gamma Obecné katétrové šachty, drenáž PROHLÉDNĚTE Nízká Velmi vysoká EO, Steam, Gamma Konstrukční šachty, vysokotlaké lumen Polyimid (PI) Nízká-Moderate Velmi vysoká EO, Gamma Ultratenké katétry s mikrovrtáním FEP / PTFE Mírný Nízká EO, Gamma, Steam Nízká-friction liners, chemical-resistant lumens Polyuretan (PU) Velmi vysoká Mírný EO, Gamma Katétry s měkkým hrotem, drenáž, žilní přístup Výše uvedená tabulka materiálů ukazuje, že žádný jednotlivý polymer není univerzálně optimální pro všechny aplikace vícelumenových katétrů. PEBA a polyuretan vynikají v aplikacích závislých na flexibilitě, jako jsou koncovky distálních katétrů a drenážní systémy měkkých tkání, kde je přizpůsobení se anatomii důležitější než strukturální tuhost. PROHLÉDNĚTE a polyimid slouží na opačném konci spektra – aplikace, kde hadičky musí odolávat tlakovým a bočním silám bez rozměrových změn, jako jsou vodicí katétry a vysokotlaké infuzní vedení. Pro mnoho katétrů optimální řešení zahrnuje kombinaci dvou nebo více materiálů prostřednictvím koextruze nebo sekvenčně lepených segmentů, z nichž každý odpovídá mechanickým požadavkům jeho anatomického umístění. Radar pro více lumenový materiál: klíčové technické vlastnosti Flexibilita Síla Chem. Odpor Biokompatibilita Sterilizace PEBA PEEK Polyuretan Bodová stupnice: 0–100 (normalizovaný index technické výkonnosti) Radarový graf srovnávající tři nejrozšířenější polymery trubic s více lumenovými trubicemi v pěti dimenzích technického výkonu. Radarová tabulka výše vizuálně zachycuje, proč jsou v konstrukci vícelumenových katétrů tak běžné přístupy z více materiálů. PEBA a polyuretan dominují ose flexibility – kritické pro distální části zařízení procházející klikatou anatomií – zatímco PEEK zaujímá nejvyšší pozici z hlediska pevnosti, chemické odolnosti a kompatibility sterilizace. Žádný polygon z jednoho materiálu nepokrývá optimálně všech pět os, což je přesně důvod, proč jsme to zažili Lékařské vícelumenové hadičky Manufacturer týmy navrhují pro komplexní katétrové programy spíše materiálové směsi nebo strategie segmentovaných dříků než jednopolymerová řešení. Pochopení této matice kompromisů je základem pro efektivitu Lékařské vícelumenové hadičky Material Selection během vývoje zařízení. The Výroba vícelumenových hadic Proces Pochopení Výroba vícelumenových hadic Process pomáhá konstruktérům zařízení nastavit realistické specifikace návrhu, předvídat rozsahy rozměrových tolerancí a inteligentně vyhodnocovat schopnosti dodavatele. Jádrem procesu je přesné vytlačování, ale složitost geometrií s více lumeny vyžaduje podstatně více inženýrské sofistikovanosti než výroba trubek s jedním lumenem. Proces vytlačování krok za krokem pro vícelumenové hadičky Design a výroba raznice: Vlastní vytlačovací matrice je přesně opracována tak, aby definovala profil vnější trubky a všechny vnitřní tvary lumenu. Konstrukce zápustky je nejkritičtějším předřazeným krokem – chyby v geometrii zápustky se šíří přímo do rozměrových chyb v hotové trubce. U složitých profilů s více lumenovými profily návrh formy obvykle zahrnuje výpočetní modelování toku pro předpovídání chování taveniny polymeru a korekci účinků bobtnání formy. Sušení a míchání polymerů: Polymerové pryskyřice lékařské kvality se před vytlačováním suší na řízenou úroveň vlhkosti, aby se zabránilo hydrolytické degradaci a povrchovým defektům. U koextrudovaných trubic s více lumenovými trubicemi dva nebo více extrudérů přivádějí různé polymery současně do kombinační matrice. Extruze a kalibrace: Tavenina polymeru je protlačována hubicí za řízené teploty a tlaku, čímž se vytváří spojitý profil trubky. Kalibrátor bezprostředně za matricí řídí vnější průměr a kruhovitost, zatímco trubice je stále v poloroztaveném stavu. Vnitřní rozměry lumen jsou udržovány stlačeným vzduchem nebo trny procházejícími kolíky matrice. Chlazení a odtah: Extrudát prochází vodním chladicím žlabem při kontrolované teplotě, aby se nastavily konečné rozměry. Stahovací jednotka udržuje stálou rychlost linky, která přímo řídí tloušťku stěny – rychlejší vytahování vytváří tenčí stěny a menší vnější průměry. Inline rozměrové měření: Laserové mikrometrické systémy měří vnější průměr nepřetržitě během výroby a přivádějí data v reálném čase do systému řízení procesu. Tloušťka stěny a rozměry lumenu jsou měřeny periodickými příčnými řezy vzorku pomocí optické mikroskopie. Řezání, navíjení a následné zpracování: Hotové trubky se řežou na stanovené délky nebo se navíjejí na cívky. Operace následného zpracování – tvarování hrotu, děrování, lepení, potahování nebo laserové značení – se provádějí tak, jak to vyžaduje konstrukce zařízení. Zakázkové služby vytlačování více lumenů obvykle zahrnují všechny kroky následného zpracování v rámci stejné výrobní stopy. Výrobní tok vícelumenových hadic Zemřít Design Polymer Prep Vytlačování a dimenzování Chlazení a odvoz Inline Inspekce Příspěvek- Procesing Šestistupňový výrobní tok pro přesné vícelumenové lékařské hadičky od výroby matrice až po následné zpracování. Vývojový diagram výroby ilustruje, jak je výroba hadic s více lumenovými trubicemi úzce propojený, sekvenční proces, kde kvalita v každé fázi určuje proveditelnost další. Návrh lisovnice je krok omezující rychlost u nových profilů – cykly návrhu pro složité lisovnice s více lumeny mohou trvat čtyři až osm týdnů, po kterých mohou fáze vytlačování a inline kontroly pracovat s vysokou propustností. Pro výrobce zařízení, kteří hodnotí dodavatele OEM lékařské vícelumenové hadičky , vyžadující důkazy o schopnosti návrhu lisovnice a dokumentaci validace procesu (IQ/OQ/PQ) je spolehlivým rozlišovacím znakem mezi univerzálními extrudéry a specializovanými výrobci lékařských hadiček. Klinické aplikace: Kde vícelumenové hadičky poskytují jedinečnou hodnotu Vícelumenové hadičky nepředstavují generický upgrade oproti jednolumenovým designům – jde o účelovou architekturu pro klinické scénáře, kde současný multifunkční přístup prostřednictvím jediného zaváděcího bodu poskytuje měřitelný procedurální nebo pacientský přínos. Následující oblasti použití představují nejobjemnější a nejrychleji rostoucí použití Vícelumenová hadička katetru v současné klinické praxi. Adopce vícelumenových hadiček klinickou aplikací (relativní objemový index) Centrální žilní katétry (CVC) 92 Balónkové katétrové systémy 84 Systémy pro podávání léků a infuze 76 Hemodialyzační katétry 68 Neurovaskulární přístupové katetry 55 Elektrofyziologické mapovací katétry 42 Index relativního objemu (0-100) na základě dat průmyslové aplikace; ne absolutní údaje o podílu na trhu. Centrální žilní katétry dosahují nejvyššího skóre v indexu přijetí na 92, což odráží desetiletí trvající klinický standard třílumenových CVC designů pro JIP a perioperační péči, kde je současné IV podávání tekutin, odběr krve a podávání léků prostřednictvím samostatných portů každodenním požadavkem pracovního postupu. Balónkové katétrové systémy jsou na druhém místě s číslem 84 – v podstatě každý drátěný balónkový katétr používaný při koronárních, periferních a strukturálních srdečních intervencích vyžaduje minimálně duální lumen oddělující lumen vodícího drátu od lumenu pro nafukování balónku. The Vícelumenové hadičky pro balónkové katetry Tento segment je zvláště náročný, protože nafukovací lumen musí udržovat integritu při tlacích přesahujících 10-20 atmosfér během opakovaných nafukovacích cyklů. Vícelumenové hadičky pro systémy podávání léků Vícelumenové hadičky pro systémy podávání léků představuje jeden z nejrychleji rostoucích aplikačních segmentů, který je poháněn rozšířením cílené dodávky terapie, kombinovanými protokoly léčiv a infuzními systémy s uzavřenou smyčkou. V onkologických infuzních portech umožňují konstrukce s duálním lumenem současné podávání dvou nekompatibilních léčivých látek prostřednictvím samostatných kanálů, které se sbíhají pouze na distální špičce – zabraňují chemické interakci v těle katétru. Při léčbě bolesti umožňují vícelumenové epidurální katétry kombinovanou infuzi lokálních anestetik a opioidů samostatnými kanály s nezávislou kontrolou rychlosti. Každá z těchto aplikací vyžaduje hadičky, kde je zachována integrita lumenu, rozměrová konzistence a chemická odolnost po celý cyklus klinického použití. Tenkostěnné a vícelumenové trubice s malým průměrem: Technika na limitech Tenkostěnné vícelumenové hadičky pro katetry představuje nejnáročnější kategorii v multilumenové extruzi, kde konstruktéři současně minimalizují vnější průměr, maximalizují velikost jednotlivých lumenů a zachovávají strukturální integritu v septech mezi lumeny. V trubici s duálním lumenem a vnějším průměrem 1,0 mm může být přepážka oddělující dva lumeny tlustá pouze 80–120 mikronů – stěna tak tenká, že jakákoli změna procesu způsobí její kolaps nebo excentr, čímž se trubice stane nepoužitelnou. Lékařské vícelumenové hadičky s malým průměrem v rozsahu OD 0,5-2,0 mm se používá v neurointervenčních katétrech, aplikacích pediatrických zařízení a oftalmologických nástrojích, kde přístupová anatomie omezuje zařízení na extrémně malé profily. Dosažení konzistentní geometrie lumen při těchto rozměrech vyžaduje tolerance kolíku zápustky pod 5 mikronů, rovnoměrnost teploty taveniny v rozmezí plus nebo minus 1 stupeň Celsia napříč čelem zápustky a stabilitu rychlosti vytahování pod 0,1 % odchylky. Toto jsou požadavky na přesné inženýrství, které mohou trvale splnit pouze specializované extrudéry lékařských trubek s účelově navrženým vybavením. Minimální tloušťka stěny septa podle vnějšího průměru pro lékařské vícelumenové hadičky 0 100 200 300 400 um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80 um Vnější průměr 0,5 mm 100 um Vnější průměr 1,0 mm 120 um Vnější průměr 1,5 mm 150 um Vnější průměr 2,0 mm 200 um Vnější průměr 3,0 mm 300 um Vnější průměr 5,0 mm 380 um Vnější průměr 8,0 mm Hodnoty minimální tloušťky stěny přepážky jsou orientační pro PEBA hadičky s dvojitým lumenem; skutečná minima závisí na materiálu a počtu lumenů. Sloupcový graf zviditelňuje důležitý technický vztah: jak se zmenšuje vnější průměr, zmenšuje se také minimální dosažitelná tloušťka stěny přepážky. poměr tloušťka přepážky k vnějšímu průměru trubice se ve skutečnosti zvyšuje u malých průměrů, což znamená, že větší část dostupné plochy průřezu musí být přidělena strukturálním stěnám spíše než funkčnímu lumenovému prostoru v malých měřítcích. Při 0,5 mm vnějšího průměru 80um přepážka spotřebuje přibližně 16% průměru trubky, zatímco při 8mm OD představuje přepážka 380um pouze 5% průměru. Toto je základní omezení Lékařské vícelumenové hadičky s malým průměrem design, který musí konstruktéři zařízení zohlednit při specifikaci průměrů lumen pro aplikace mikrokatétrů. Zakázkové vícelumenové vytlačování: Od specifikace návrhu po kvalifikovanou výrobu Zakázkové služby vytlačování více lumenů pokrývají celou cestu od specifikace návrhu až po kvalifikované dodávky do výroby a pochopení tohoto procesu pomáhá výrobcům zařízení nastavit vhodné časové harmonogramy projektů a očekávání týkající se dokumentace. Na rozdíl od běžného nákupu hadiček začíná zakázková vícelumenová extruze fází společného návrhu, kdy technický tým výrobce hadiček zkontroluje požadavky na zařízení a navrhne specifikaci hadičky, která vyvažuje klinický výkon s proveditelností výroby. Lékařské vícelumenové hadičky Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Projektováno Vícelumenové lékařské hadičky Lékařské hadičky s jedním lumenem Index růstu 2019=100; předpokládané hodnoty založené na průmyslové analýze CAGR do roku 2027. Výše uvedený dvouřádkový růstový graf zachycuje kritickou dynamiku trhu: Poptávka po vícelumenových hadičkách roste přibližně o 11-14 % CAGR — téměř dvojnásobek 5-7% podílu jednolumenových hadiček — způsobeno rostoucí funkční složitostí zařízení na bázi katetru nové generace. Každá nová kategorie minimálně invazivní terapie, která vstupuje do klinické praxe – robotická katetrizační ablace, transkatétrová oprava chlopně, endovaskulární aplikace léků – má tendenci vyžadovat vícelumenovou architekturu šachty, kterou jednolumenové konstrukce nemohou podporovat. Tento strukturální růst poptávky činí kapacitu a kvalifikaci specialistou Lékařské vícelumenové hadičky Manufacturer zařízení stále více konkurenceschopným diferenciátorem pro společnosti vyrábějící zařízení, které budují víceleté dodavatelské řetězce. Co lze očekávat od časového plánu vývoje vlastního vytlačování Tabulka 2: Typická časová osa projektu pro vlastní vývoj vícelumenových hadic od specifikace po uvedení do výroby Fáze Činnosti Typická doba trvání Recenze designu Přezkoumání specifikace, doporučení DFM, potvrzení materiálu 1-2 týdny Zemřít Design and Fabrication Zemřít engineering, machining, initial trial runs 4-8 týdnů Prototypové vytlačování Výroba vzorků, rozměrová kvalifikace, iterace 2-4 týdny Proces Validation (OQ/PQ) Proces capability demonstration, SPC establishment 3-6 týdnů Produkční vydání Balíček dokumentace, první výrobní šarže, komerční dodávka 2-3 týdny Výše uvedená časová osa vývoje odráží praktickou realitu, že zakázkové vícelumenové vytlačovací programy vyžadují u většiny profilů tři až pět měsíců od podpisu specifikace po první výrobní šarži. Návrh a výroba raznice je nejdelší jednotlivou fází a s největší variabilitou v závislosti na složitosti profilu. Výrobci zařízení, kteří zahajují vývoj hadiček souběžně s raným prototypováním katétrů – místo aby čekali na zmrazení návrhu přístroje – konzistentně dosahují rychlejších celkových časových plánů programu a vyhýbají se riziku plánů pozdě objevených změn specifikací hadiček. Ningbo Linstant Polymer Materials Co., Ltd., založená v roce 2014 s více než 400 zaměstnanců , nabízí integrované Zakázková lékařská vícelumenová hadička vývoj a výroba prostřednictvím své platformy lékařských hadiček OEM/ODM. Díky hlubokým odborným znalostem v oblasti vytlačování polymerů, potahování a následného zpracování poskytuje společnost konstruktivní návrhová doporučení založená na hlubokém pochopení vlastností polymerních materiálů a požadavků na aplikaci katétrů – pomáhá výrobcům zařízení přejít od konceptu ke kvalifikované dodávce s menším počtem opakování a silnější procesní dokumentací v každé fázi. Klíčové specifikace návrhu musí definovat inženýři Před přiblížením k a Lékařské vícelumenové hadičky Manufacturer pro vlastní program vytlačování by inženýři zařízení měli mít jasné odpovědi na následující otázky týkající se specifikace. Neúplné vstupy při zahájení projektu jsou nejčastější příčinou iteračních cyklů prototypu a zpoždění na časové ose při vývoji vícelumenových hadic. Počet a funkce lumenů: Přesně definujte, kolik lumenů je potřeba a co každý nese – vodicí drát, inflační kapalina, lék, irigace, elektrické vodiče, plyn nebo aspirace. Funkce určuje minimální velikost lumenu a požadavky na jmenovitý tlak. Vnější průměr a celkový profil zařízení: Specifikujte maximální přípustné vnější průměry v milimetrech nebo francouzské velikosti v závislosti na anatomii přístupu a kompatibilitě zaváděcího pouzdra. Minimální ID lumen pro každý kanál: Na základě největšího předmětu, který musí projít každým lumenem – vnější průměr vodícího drátu, fitink balónkového portu nebo výpočet požadovaného průtoku při daném poklesu tlaku. Požadavky na materiál: Požadovaný modul pružnosti v každé části hřídele, chemická kompatibilita s tekutinami procházejícími každým lumenem a metoda sterilizace použitá ve výrobním procesu zařízení. Délka a profil hřídele: Celková délka katétru, zda je požadován stejnoměrný nebo zúžený profil tuhosti a zda jsou potřeba různé segmenty materiálu podél délky dříku. Rozměrové tolerance: Přijatelné tolerance vnějšího průměru, vnitřního průměru a tloušťky stěny, které musí hadička splňovat pro sestavení zařízení a klinickou funkci. Přesnější tolerance jsou dosažitelné, ale vyžadují rozsáhlejší validaci procesu a mohou prodloužit dobu vývoje. Často kladené otázky Q1: Jaký je rozdíl mezi vícelumenovými a jednolumenovými trubicemi? Hadička s jedním průchodem má jeden vnitřní kanál, zatímco hadička s více průchody obsahuje dva nebo více samostatných vnitřních kanálů v rámci jednoho vnějšího těla hadičky. Vícelumenové konstrukce umožňují jedinému katétru současně dodávat tekutiny, nést vodicí dráty a provádět nafukování nebo aspiraci – funkce, které by jinak vyžadovaly více samostatných zařízení nebo zavedení. Q2: Jaké materiály se nejčastěji používají pro lékařské vícelumenové hadičky? Mezi nejčastěji používané materiály patří PEBA (polyether blok amid), nylon (PA12), polyuretan, PEEK a polyimid. Výběr materiálu závisí na pružnosti, síle, chemické odolnosti a požadavcích na sterilizaci konkrétní aplikace katétru. Mnoho návrhů kombinuje dva nebo více materiálů v segmentovaných hřídelích nebo koextrudovaných vrstvách. Q3: Kolik lumenů může být zahrnuto v jedné trubici? V praxi většina lékařských vícelumenových katétrových dříků obsahuje dva až pět lumenů, přičemž nejběžnější jsou provedení s duálním a trojlumenovým. Vyšší počet lumenů je proveditelný, ale vyžaduje progresivně větší vnější průměry, aby byla zachována adekvátní tloušťka stěny přepážky a plocha toku lumenu, což omezuje jejich použití v aplikacích s malým profilem přístupu. Q4: Lze vícelumenovou hadičku přizpůsobit pro konkrétní konstrukci katétru? Ano. Zkušení výrobci lékařských hadiček OEM nabízejí zakázkovou extruzi víceprůsvitových profilů se specifikovaným OD, individuálním průměrem průsvitu, geometrií průsvitu, materiálem a tloušťkou stěny. Vlastní programy obvykle trvají tři až pět měsíců od podpisu specifikace po kvalifikovanou produkční dodávku v závislosti na složitosti profilu a požadavcích na ověření. Q5: Jaké tolerance jsou dosažitelné pro vícelumenové hadičky malého průměru? Pro přesnou lékařskou multilumenovou extruzi lze v dobře řízených výrobních prostředích dosáhnout tolerancí vnějšího průměru plus minus 0,010 mm a jednotnosti tloušťky stěny přepážky v rozsahu plus minus 5-10 mikronů. Tyto specifikace vyžadují inline laserovou mikrometrii, SPC řízení procesu a kvalifikované lisovací nástroje udržované v toleranci pod 5 mikronů. Q6: Je vícelumenová hadička kompatibilní se všemi standardními sterilizačními metodami? Kompatibilita závisí na zvoleném polymeru. EO plyn a gama záření jsou kompatibilní s většinou lékařských víceprůsvitových hadicových materiálů včetně PEBA, nylonu, polyimidu a polyuretanu. Sterilizace v parním autoklávu je omezena na materiály s vyšší tepelnou stabilitou, především PEEK a určité konstrukce na bázi PTFE. Metoda sterilizace by měla být potvrzena při výběru materiálu, ne po.
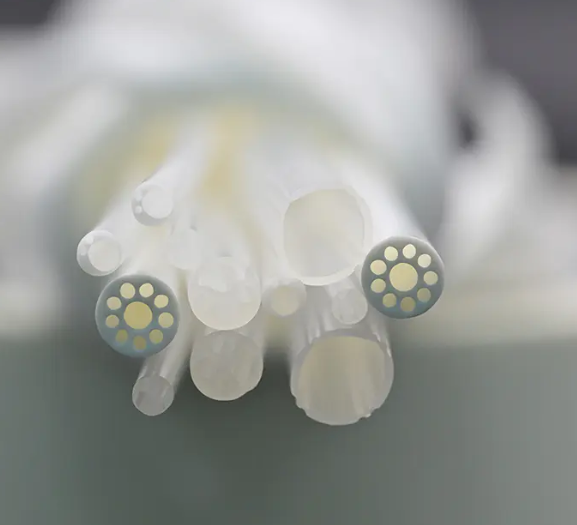
 KONTAKTUJTE NÁS
Máte-li zájem o naše produkty, kontaktujte nás
- KONTAKTNÍ ÚDAJE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTY
- Lékařské extrudované hadičky
- Lékařské vyztužené hadice
- Polyimid
- PROHLÉDNĚTE
- Balónové potrubí
- Mikrokatétr
- Sekundární procesy
- Smršťovací bužírka
- Fluoropolymerové lékařské hadičky
- Endoskop
- Podtlakový přístupový kryt
- Vodící katetr
- Angiografický katétr
- Vysokotlaké splétané hadice
- Proces povrchové úpravy lékařských hadic
- CENTRUM ZPRÁV
- Novinky z oboru
- Novinky společnosti
- MOBILNÍ TERMINÁL

