Mikrokatétr 2,7 Fr může projít testem přímého sledování a přesto se zalomí, když poprvé narazí na klikatou kyčelní tepnu. Když k tomu dojde, slabým článkem je zřídka měkký distální hrot. Je to hypotrubice tvořící proximální dřík, součást, která rozhoduje o tom, kolik tlaku a krouticího momentu skutečně dosáhne špičky a kolik se ztratí v důsledku ovalizace, vyboulení nebo selhání vazby. Hypotrubice také patří mezi nejvíce chybně specifikované části katétrového kusovníku. Čísla měřidel se mísí s milimetrovými popisky, tloušťka stěny je uváděna bez tolerance a vzorek řezu je vybrán z fotografie místo cíle tuhosti. Níže uvedené části popisují, co je to hypotrubka, jak se porovnávají možnosti nerezové oceli, PROHLÉDNĚTE a polyimidu, které rozměry nesou skutečné riziko nákupu a co je třeba ověřit před uvolněním objednávky. Co je to hypotuba? Hypotuba je přesná tenkostěnná trubice s malým vnějším průměrem vzhledem k její délce, která se používá jako posuvná hřídel přenášející krouticí moment katétru, vodícího drátu, jehly nebo zaváděcího systému. Slovo pochází z hypodermických hadiček, tažené nerezové oceli, která stojí za výrobou jehel, a nyní pokrývá jakoukoli trubku na hřídeli, která provádí stejnou mechanickou práci, včetně verzí z polymeru a vyztuženého kompozitu. Na výkresech a nákupních objednávkách se objevují dva pravopisy. Hypopotrubí obvykle znamená mlýnský produkt: rovné délky nebo svitky tažené trubky ve jmenovitém rozchodu. Hypotrubice obvykle znamená hotový komponent po řezání, laserovém profilování, odjehlování a pasivaci. Když dodavatel nabídne jednu a dodá druhou, dostanete buď surovou trubku, kterou nikdo nedokáže spojit, nebo hotový hřídel naceněný bez vedlejších operací. Jmenovité rozměry tenkostěnné hypo trubice. Tloušťka stěny a tolerance se liší podle dodavatele a podle označení pro běžné, tenkostěnné nebo extra tenké stěny. Měřidlo Jmenovitý OD Nominální ID Typická role hřídele 34G 0,16 mm (0,0063 palce) 0,08 mm (0,0031 palce) Jemné distální lumen, průchody mikrodrátů 32G 0,23 mm (0,0090 palce) 0,10 mm (0,0041 palce) Neurovaskulární distální diafýzy 30G 0,30 mm (0,0120 palce) 0,15 mm (0,0060 palce) Vnitřní členy mikrokatétru 27G 0,41 mm (0,0163 palce) 0,21 mm (0,0083 palce) Výtlačné hřídele s malým průměrem 25G 0,51 mm (0,0203 palce) 0,26 mm (0,0103 palce) Proximální dříky mikrokatétru 23G 0,64 mm (0,0253 palce) 0,34 mm (0,0133 palce) Diagnostické šachty katetru 20G 0,90 mm (0,0354 palce) 0,58 mm (0,0230 palce) Vnitřní členy vodícího katétru 18G 1,27 mm (0,0500 palce) 0,84 mm (0,0330 palce) Trokar a přístupové šachty Materiály hypo Tube: Co vám každá varianta skutečně koupí Výběr materiálu je nejprve rozhodnutím o tuhosti a druhým rozhodnutím o biokompatibilitě. Každý běžný materiál hypotrubice je již materiálem lékařské kvality s dlouhou historií zařízení, takže skutečným rozdílem je mechanické chování a to, kolik procesních kroků bude hřídel následně potřebovat. Nerezová ocel 304 a 304V Nerezová ocel zůstává výchozí. Modul pružnosti v blízkosti 193 GPa poskytuje nejvyšší tlak na jednotku tloušťky stěny, je viditelný pod skiaskopií bez přísad a laserem řezaná základna je vyzrálá. Náklady se objevují ve směru toku: pasivace, pečlivé odstraňování otřepů pro kontrolu částic a lepené spoje, které tolerují velmi malou kontaminaci povrchu. PROHLÉDNĚTE PROHLÉDNĚTE sedí uprostřed a má modul v ohybu blízko 3,8 GPa podle zveřejněných materiálových listů, zhruba padesátkrát měkčí než nerezová ocel. To je vlastnost, kdy se dřík musí opakovaně ohýbat bez zauzlování, držet tvarovanou křivku a zůstat kompatibilní s MRI. PEEK je radiolucentní, pokud není smíchán se síranem barnatým nebo wolframem, dobře se váže na pláště Pebax a nylon a lze jej po vytlačování rozšiřovat, naklápět nebo opracovávat. U hřídelí, kde záleží na měkkém proximálním přechodu nebo magnetické kompatibilitě, zcela odstraňuje krok vazby kov-polymer. Tento přehled k čemu se PEEK hadičky používají v katétrech pokrývá další konstrukční detaily. PROHLÉDNĚTE hadičky Materiál PEEK má vysokou teplotní toleranci a může pracovat stabilně v prostředí do 250 Celsia při zachování dobrých mechanických vlastností, včetně vysoké s... Zobrazit produkt → Polyimid Polyimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Lékařské polyimidové hadičky Lékařské polyimidové hadičky exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Zobrazit produkt → Modul pružnosti běžných hřídelových polymerů (GPa) PROHLÉDNĚTE Polyimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Orientační hodnoty modulu pružnosti v ohybu převzaty z publikovaných technických listů polymerů. Nerezová ocel 304 má přibližně 193 GPa a je ponechána mimo stupnici, takže rozdíly polymerů zůstávají čitelné. Od trubice k šachtě: Jak se z hypotuby stává katétr Několik hotových katétrů tvoří jedna hypotrubička od náboje ke špičce. Běžnou architekturou je třízónový dřík: tuhá proximální část, která nese tlak, zesílená střední část, která přenáší krouticí moment, a měkká distální část, která následuje po vodicím drátu, aniž by došlo k poranění cévní stěny. Proximální hypotrubice (PEEK nebo 304 SS) Střední hřídel vyztužený opletením nebo cívkou Distální měkká špička Schematický izometrický pohled na hřídel třízónového katétru. Ne do měřítka. Kovové hypotrubice jsou profilovány laserovým řezáním spíše než změnou materiálu. Spirálové řezy, přerušované řezy a okénkové vzory promění tuhou trubku na flexibilní segment a rozteč řezu nastaví gradient tuhosti. Polymerové hřídele dosahují stejného výsledku s různými nástroji: opletením nebo cívkou, pláštěm s proměnnou tvrdostí nebo vícevrstvým koextruzí. Pletená konstrukce poskytuje nejvyšší roztržení a krouticí moment pro danou tloušťku stěny, a proto ji používají tlakově dimenzovaná zařízení. Vysokotlaké splétané hadice Vysokotlaká splétaná hadička nebo vysokotlaká monitorovací hadička se používá k vstřikování kontrastních látek a jiných lékařských roztoků během PTCA, PCI procedur nebo angioplas... Zobrazit produkt → Rozměry a tolerance, které nesou riziko nákupu Většina úniků kvality hypotube jsou spíše problémy s rozměrovým zásobníkem než problémy s materiálem. O tom, zda se hřídel sestaví a funguje, rozhodují čtyři čísla: vnější průměr, vnitřní průměr, rovnoměrnost stěny a poloha řezného prvku. Typické hodnoty uvedené ve specifikacích hřídele katétru. Přijatelné limity závisí na třídě zařízení, tloušťce stěny a způsobu montáže, proto je před řezáním nástroje písemně odsouhlaste. Parametr Běžně specifikované Proč na tom záleží OD tolerance ±0,013 mm (±0,0005 palce) Nasaďte dovnitř vodícího katétru nebo vnějšího pláště; mezera vazební čáry Tolerance ID ±0,013 mm Průchod drátu nebo zařízení; rychlost splachování a vstřikování Jednotnost stěny 90 % nominální stěny nebo lepší Výkon zalomení a prasknutí při ohýbání Přímost (prohnutí) Typicky 0,05 mm na 100 mm Orientace hrotu, sledování, vyrovnání pásku značky Vyjmout pozici prvku ±0,1 mm Bod přechodu tuhosti a koncentrace napětí Stav okraje Bez otřepů, zbaven otřepů, pasivováno Generování částic a abraze vodícího drátu Povrchová úprava Ra 0,4 µm nebo lepší při elektrolytickém leštění Tření, adheze, trombogenita Opakovaně se objevují tři rizika. Za prvé, rozměry a metrické popisy se smísí: požadavek 25G a požadavek 0,51 mm jsou blízko, ale nejsou totožné, a rozdíl se projevuje na spoji. Za druhé, tolerance je uváděna bez kontrolní metody a ±0,013 mm znamená něco jiného než laserový mikrometr, optický komparátor a měřidlo zástrčky. Zatřetí, stejnoměrnost prohnutí a stěny jsou na výkrese vynechány, i když vysvětlují nepřiměřený podíl stížností na zalomení a orientaci špiček. Kovové vs polymerní hypotubes: Výběr podle funkce Pokud je požadavkem maximální výtlak v co nejmenším průměru, stále vítězí nerez. Pokud se dřík musí opakovaně ohýbat bez zauzlování, zůstat použitelný v soupravě MRI, vyhnout se vazbě kov-polymer nebo přechodu do měkkého hrotu bez spoje, je obvykle lepší odpovědí polymerová nebo vyztužená kompozitní hypotrubice. Níže uvedené srovnání hodnotí každý materiál od 1 do 5 podle pěti kritérií, která řídí většinu recenzí návrhu hřídele. PROHLÉDNĚTE Polyimid 304 nerezová ocel Ztuhlost Flexibilita Odolnost proti zalomení MRI kompatibilita Snadné lepení Tlak a točivý moment: Nerezová ocel 304 dává nejvíce na jednotku stěny; PEEK a polyimid potřebují silnější stěnu nebo vrstvu copu, aby tomu odpovídaly. Odolnost proti zalomení: polymery vítězí v malých poloměrech ohybu; kovu závisí na vzoru řezu a rozteči. Radiopacita: nerezová ocel je standardně viditelná; polymerové hřídele potřebují rentgenkontrastní sloučeninu nebo značkovací pásy. Lepení: polymerové hřídele se tepelně nebo rozpouštědlově spojují s pláštěm, zatímco kov potřebuje lepidlo nebo svařování plus přípravu povrchu. Kompatibilita zobrazení: PROHLÉDNĚTE and polyimide work in MRI; stainless steel does not. Struktura nákladů: kov má nižší materiálové náklady a více sekundárních operací; polymer má vyšší materiálové náklady a méně procesních kroků. Co je třeba ověřit před uvolněním objednávky hypotrubice Tři šeky zachytí většinu drahých překvapení. Zeptejte se na způsob kontroly, nejen na toleranci. Stejné označení ±0,013 mm se chová odlišně na laserovém mikrometru, optickém komparátoru a zástrčkovém kalibru, proto pojmenujte metodu na výkresu. Potvrďte, zda se nabídka vztahuje na hotové hypotrubky nebo na hypotrubičky válcované délky. Laserové profilování, odstraňování otřepů, pasivace a kontrola jsou samostatné položky a často samostatné funkce. Vyžádejte si údaje na úrovni šarže o stejnoměrnosti stěny a prohnutí, nikoli pouze certifikát o shodě. Tyto dvě proměnné představují velký podíl stížností na zauzlování a orientaci špiček hlášených v terénu. Pro programy, které potřebují spíše vývoj hřídele než katalogovou trubku, an Program hřídele katétru OEM/ODM může pokrýt celý řetěz, od vytlačování a opletení přes laserové profilování, lepení a kontrolu v rámci jednoho systému kvality. Tím jsou odstraněny argumenty, které se objevují, když hypotuba a plášť pocházejí od různých dodavatelů s různými konvencemi měření. O společnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. Společnost pracuje v čistém prostoru o rozloze téměř 20 000 metrů čtverečních v souladu s GMP a je držitelem certifikace ISO 13485:2016 pro řízení kvality zdravotnických prostředků. Výrobní zdroje zahrnují dovážené vytlačovací linky s jedno, dvou a třívrstvou koextruzní schopností, specializované vytlačovací linky PEEK, vstřikovací linky a rozsáhlou instalovanou základnu opletovacích, navíjecích, nanášecích, svařovacích a tvarovacích zařízení. Sortiment zahrnuje lékařské extrudované hadičky, vyztužené hadičky, balónkové hadičky, smršťovací hadičky, fluoropolymerové hadičky, PEEK a polyimidové komponenty, mikrokatétry, zaváděcí katetry a angiografické katetry, podporované sekundárními procesy a službami povrchové úpravy. Často kladené otázky o hypotrubicích Q1. K čemu slouží hypotrubice? Hypotuba tvoří zatlačitelný dřík uvnitř mikrokatétrů, vodicích katetrů, vodicích drátů, sestav jehel a systémů pro zavedení stentu. Přenáší tlak a krouticí moment z náboje na distální hrot, přičemž udržuje dřík dostatečně tenký, aby prošel úzkými cévami. Q2. Jaký je rozdíl mezi hypotrubicí a hypotrubicí? Hypotrubice je surová trubka válcované délky v nominálním rozchodu. Hypotrubice je hotová součást po řezání, laserovém profilování, odjehlování a pasivaci. Vždy potvrďte, na kterou nabídku se cenová nabídka vztahuje, protože cena a dodací lhůta nejsou stejné. Q3. Mohou polymerové trubky nahradit nerezovou trubici? V mnoha šachtách ano. PEEK a polyimidové hypotrubičky odstraňují vazbu kov-polymer, přidávají kompatibilitu s MRI a zlepšují odolnost proti zalomení. Vzdávají se axiální tuhosti, takže delší nebo vysokotlaká zařízení obvykle přidávají výztužnou vrstvu opletení nebo cívky. Q4. Jaká je nejmenší dostupná velikost hypo trubice? Standardní hypodermická měřidla dosahují 34G, zhruba 0,16 mm vnějšího průměru a 0,08 mm vnitřního průměru. Těsnější vývrty existují jako položky zakázkového vývoje, ale v tomto měřítku se stává omezujícím faktorem jednotnost stěny a manipulace spíše než proces kreslení. Q5. Na kterých tolerancích u vlastní hypo trubice záleží nejvíce? Tolerance vnějšího a vnitřního průměru, rovnoměrnost stěny a prohnutí. Rovnoměrnost a přímost stěny vysvětlují většinu stížností na zalomení a orientaci hrotu, přesto jsou to dvě hodnoty nejméně často zapsané na výkrese nebo potvrzené při příchozí kontrole. Q6. Vyrábíte na zakázku hypotrubice a katétrové dříky? Ano. LINSTANT vytlačuje a zpracovává polymerové hadičky z PEEK, polyimidu, PTFE, FEP, PFA, Pebax a TPU a vyrábí vyztužené hřídele, pletené hadičky a vícevrstvé katétrové komponenty podle systému kvality ISO 13485:2016 jako partner OEM/ODM. Výběr hypotrubice odměňuje včasná rozhodnutí. Před řezáním nástroje opravte cílovou tuhost, mez stejnoměrnosti stěny a metodu kontroly a zbytek hřídele vyplývá spíše z čísel než ze zvyku. Ať už konečný design skončí jako laserem profilovaná nerezová ocel, PEEK nebo polyimidový hřídel nebo pletený kompozit, tato tři rozhodnutí určují, jak se bude chovat uvnitř nádoby. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Vysvětlení hypotrub: Materiály, velikosti a alternativy polymerů pro katétry

-
15Sep-2026Přesné CNC obrábění PEEK: Kompletní průvodce komponentami lékařské kvalityCNC obrábění PEEK je jednou z nejspolehlivějších cest k vysoce odolným plastovým dílům s vysokou tolerancí. Na rozdíl od základních polymerů si PEEK zachovává své mechanické vlastnosti při vysokých teplotách, odolává agresivním chemikáliím a při použití správných parametrů stále čistě řeže. Pro inženýry zdravotnických zařízení je tato kombinace těžko překonatelná. Co dělá PEEK silným kandidátem na CNC obrábění? PEEK (polyetheretherketon) je semikrystalický termoplast s trvalou provozní teplotou kolem 260°C a bodem tání blízkou 343°C. Nabízí vysokou pevnost v tahu a ohybu, vynikající odolnost proti tečení a nízkou absorpci vlhkosti, což dává obráběným dílům vynikající rozměrovou stabilitu. Tyto vlastnosti vysvětlují, proč průmyslová odvětví od letectví až po lékařství spoléhají na PEEK u komponent, které musí odolat opakované sterilizaci, chemické expozici a mechanickému namáhání. Relativní výkon nevyplněných PEEK (ilustrativní skóre z typických publikovaných dat) Pevnost v tahu 85 Pevnost v ohybu 80 Tepelná stabilita 95 Chemická odolnost 90 Odolnost proti opotřebení 88 Strojaři také oceňují, že PEEK je k dispozici v několika jakostech – neplněný, plněný sklem, plněný uhlíkovými vlákny a lékařský. Volba ovlivňuje tvorbu třísky, opotřebení nástroje a vlastnosti finálního dílu. Neplněný PEEK se nejsnáze obrábí a poskytuje čistý povrch, zatímco zesílené třídy dodávají tuhost, ale vyžadují tvrdší nástroje. Semikrystalická struktura také znamená, že části si po sterilizačních cyklech zachovají svůj mechanický výkon, což je rozhodující faktor pro opakovaně použitelné lékařské nástroje. Nejlepší postupy pro CNC obrábění PEEK: Co funguje ve skutečné výrobě PEEK se chová jinak než kov nebo standardní plasty. Vyrábí spíše dlouhé, vláknité třísky než zlomené třísky, takže kontrola třísek je nezbytná. Materiál je také citlivý na teplo: příliš velké tření může způsobit místní roztavení nebo drsnost povrchu. Používejte nástroje s ostrým karbidem nebo polykrystalickým diamantem (PCD). Pro většinu prací stačí karbid; PCD snižuje opotřebení při obrábění plněného PEEK. Na krmivu a rychlosti záleží. Běžným výchozím bodem je řezná rychlost 100-150 m/min s lehkým třískovým zatížením, ale vždy si to potvrďte u dodavatele materiálu. Udržujte zónu řezu ochlazenou vzduchem nebo tam, kde je to možné, zaplavte chladicí kapalinou. Tím se zabrání praskání způsobenému napětím a zachová se tolerance. Před dokončením zvažte žíhání polotovaru PEEK. Žíhání při 200-220°C uvolňuje vnitřní pnutí a zlepšuje rozměrovou stálost. Často odstraňujte vláknité třísky, abyste zabránili omotání nástroje. Dia. 4,0 mm ±0,05 mm 6,0 mm U součástí ve tvaru trubek je zapotřebí další péče, aby nedošlo ke zhroucení stěny. Podrobné rady pro řezání a obkládání jsou k dispozici v našem průvodci na jak řezat PEEK trubky . V praxi poskytuje nejkonzistentnější výsledky konzervativní přístup – nižší otáčky vřetena, ostřejší nástroj a kontinuální chlazení. Když geometrie obsahuje tenké stěny, snižte rychlost posuvu před změnou geometrie nástroje. Lékařské obrábění PEEK: Jaké změny? Výrobci zdravotnických prostředků nemohou s PEEK zacházet stejně jako s průmyslovou komponentou. Surovina musí splňovat požadavky na biokompatibilitu, jako je USP Class VI nebo ISO 10993, a proces obrábění musí chránit součást před kontaminací. To znamená vyhrazené vybavení, filtrovaný vzduch a disciplinované provozní postupy v čistých prostorách. Úvahy o obrábění PEEK v průmyslové vs. lékařské kvalitě Faktor Průmyslový PEEK Medical PEEK Certifikace materiálu Standardní datový list USP třída VI / ISO 10993 Životní prostředí Standardní obchod Čistá místnost (ISO 7 nebo lepší) Omezení nářadí Standardní chladicí kapaliny povoleny Minimalizujte znečištění mazivem Dokumentace Základní kontrola Plná sledovatelnost šarže a DHR Typické použití Letectví, automobilový průmysl Katetry, chirurgické nástroje, implantáty Podle našich zkušeností je přechod od průmyslového k lékařskému obrábění více než jen materiálový certifikát. Vyžaduje operátory, kteří chápou, jak může jediný otřep ohrozit zařízení. To je důvod, proč LINSTANT provozuje ověřené procesy s dokumentovanou sledovatelností pro každou šarži. Kde se CNC obráběné díly PEEK používají ve zdravotnických zařízeních CNC obráběný PEEK se objevuje ve všech moderních lékařských zařízeních. Najdete jej v katetrizačních armaturách, rukojetích endoskopů, izolátorech chirurgických nástrojů a součástech pro srdeční pumpy. Jeho schopnost opakované sterilizace bez ztráty mechanického výkonu z něj činí ideální kovovou náhradu. PEEK také funguje dobře při tlakovém zatížení, takže se objevuje ve ventilových sedlech, pouzdrech čerpadel a upínacích mechanismech, kde je rozměrová stabilita kritická. U prototypů je CNC obrábění často nejrychlejším způsobem, jak ověřit návrh před přechodem na vstřikování. Pokud vytváříte prototyp nového zařízení nebo se přesouváte do výroby, LINSTANT vás může podpořit několika formami produktů PEEK navrženými pro přímou integraci do pracovního postupu CNC: CNC obráběné komponenty PEEK pro výrobu zdravotnických prostředků Tento seznam produktů zahrnuje obráběné díly PEEK vhodné pro CNC pracovní postupy, které nabízejí vysokou přesnost, biokompatibilitu a tepelnou odolnost. Je zde relevantní jako přímá volba pro prototypování nebo výrobní série. Zobrazit produkt → Trubice PEEK s přesnými rozměrovými tolerancemi a možnostmi více lumenů Prozkoumejte hadičky PEEK s vnitřním průměrem od 0,10 mm a teplotní odolností nad 250 °C, plus vícelumenové a balónkové varianty. Ideální pro kardiovaskulární, spinální a další intervenční aplikace. Zobrazit produkt → Služby vstřikování PEEK pro vysokoteplotní, sterilizovatelné součásti implantátů Vstřikování PEEK umožňuje výrobu v čistých prostorách, modul blízký kostem a radiolucenci. Tato služba je zdůrazněna u projektů vyžadujících složité geometrie, kontrolu nákladů a soulad s předpisy o implantátech. Zobrazit produkt → O společnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. Kromě CNC obráběných dílů PEEK nabízí LINSTANT pod jednou střechou vytlačování, lisování, sekundární operace a povrchové úpravy. Navštivte naši Stránka OEM/ODM abyste viděli, jak zpracováváme zakázkové projekty od návrhu až po ověření. Často kladené otázky o CNC obrábění PEEK Je PEEK náročný na CNC stroj? Ne. S ostrými nástroji a kontrolovaným teplem obrábí PEEK předvídatelně a vyrábí čisté díly s vysokou tolerancí. Jaká je nejlepší třída PEEK pro CNC obrábění? Neplněný přírodní PEEK se nejsnáze obrábí; PEEK plněný uhlíkem dodává tuhost, ale urychluje opotřebení nástroje. Jakých tolerancí můžete dosáhnout obráběním PEEK? Malé opracované díly PEEK běžně drží ±0,05 mm. Větší nebo tenkostěnné díly mohou vyžadovat ±0,1 mm. Jak si stojí PEEK ve srovnání s PTFE nebo PI? PEEK je pevnější a tužší než PTFE a snáze se obrábí než PI, přičemž stále nabízí vynikající tepelnou odolnost. Je opracovaný PEEK bezpečný pro lékařské přístroje? Ano, když používáte PEEK lékařské kvality a vyrábíte v podmínkách čistého prostoru s náležitými kontrolami procesu. Proč je PEEK tak populární v lékařské výrobě? Přežije opakovanou sterilizaci, odolává chemikáliím a zachovává si mechanickou integritu při dlouhodobém zatížení. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Pochopení hydrofilního povlaku: Jak snižuje tření ve zdravotnických zařízeníchNeurointervenční lékař má za sebou devadesát minut mechanické trombektomie. Pokaždé, když mikrokatétr obejde ohyb ve střední mozkové tepně, povrchový odpor ke stěně cévy způsobí, že hrot zaostává za dříkem. Lékař kompenzuje větší silou vpřed, což zvyšuje napětí stěny. Přesně tento problém – tření mezi zařízením a živou tkání – je to, co byly vyvinuty hydrofilní povlaky k vyřešení. Redukováno na to nejpodstatnější: hydrofilní povlak přemění suchý povrch polymeru s vysokým třením na mokrou dráhu téměř bez tření. Je to rozdíl mezi protlačením katétru pískem a jeho klouzáním po vodním filmu. Co je hydrofilní povlak? Krátká odpověď: hydrofilní povlak je tenká vrstva zesíťovaného polymeru, typicky 1–10 µm silná, chemicky navázaná na povrch lékařského zařízení. Když je vystavena vodě nebo krvi, absorbuje vlhkost a bobtná do hraniční vrstvy gelu s nízkým smykem. Tato vrstva snižuje koeficient tření (CoF) na rozhraní zařízení a tkáně. Mechanismem je fyzikální chemie. Použité polymery — běžně polyvinylpyrrolidon (PVP), polyakrylamid nebo polyethylenoxidové kopolymery — nesou funkční skupiny, které tvoří vodíkové vazby s vodou. Během několika sekund po navlhčení se na potaženém povrchu vytvoří hydratovaný plášť. Při zatížení dochází ke smykovému posunu uvnitř této vrstvy vázané vody namísto na rozhraní pevných látek. Tření proto klesá z rozmezí 0,3–0,5 typického pro nepotažené polymerové trubky pod 0,05, což je ve většině publikovaných srovnání snížení přesahující 90 procent. Příčný řez stěnou katétru — Izometrický pohled Vrstvy jsou kvůli přehlednosti zobrazeny odděleně Hydrofilní vrchní nátěr (1–10 µm) Vrstva kravat / základní nátěr Substrát (extrudovaná trubková stěna) Proč na mazivosti záleží Mazivost není problém vnímání povrchu; je to parametr bezpečnosti pacienta. Zařízení, která cestují krevními cévami, močovody a žlučovými cestami, všechna interagují s křehkou tkání. Vysoké tření se projevuje spasmem cév, poraněním intimy a potřebou agresivnější manipulace s katétrem. Publikovaná hodnocení výkonu intervenčního zařízení konzistentně ukazují, že potažená zařízení vyžadují výrazně nižší zaváděcí sílu než ekvivalentní nepotažené verze a že síla stoupá pomaleji, když je zařízení opakovaně přemisťováno. Reprezentativní hodnoty koeficientu tření za mokra ilustrují rozdíl: Mokrý koeficient tření podle typu povrchu 0.48 0.18 0.15 0.03 Nepotažené Silikon PTFE Hydrofilní Reprezentativní hodnoty z publikované literatury o nátěrech zdravotnických prostředků; nižší je lepší. Rozdíl je klinicky důležitý. Zařízení, které se hladce pohybuje, snižuje riziko křečí cév, disekce intimy a potřebu opakovaného přemisťování – parametry, které přímo ovlivňují dobu výkonu a výsledky pacienta. Hydrofilní vs. hydrofobní povlaky Hydrofobní povlaky – jako je PTFE, silikon nebo vrstvy na bázi parafínu – odpuzují vodu a snižují tření tím, že minimalizují přilnavost k povrchu. Jsou účinné v suchých podmínkách, ale jejich CoF ve vlhkém krevním prostředí obecně zůstává nad 0,1. Hydrofilní povlaky fungují opačně: přitahují a zadržují vodu a vytvářejí hraniční vrstvu, která po hydrataci překoná jakýkoli hydrofobní povrch. Výběr závisí na kontextu použití. U vodících drátů zůstávají standardní provedení PTFE-over-wire, protože je žádoucí suchý povrch s nízkým skluzem. U katétrů a pochev, které vyžadují mokrou navigaci, poskytují hydrofilní systémy nižší a konzistentnější CoF. Klíčové rozdíly mezi přístupy hydrofilního a hydrofobního potahu pro zdravotnické prostředky. Majetek Hydrofilní coating Hydrofobní povlak Úhel kontaktu s vodou >90° Tření za mokra CoF 0,02–0,05 CoF 0,1–0,25 Mazací mechanismus Hydratovaná gelová okrajová vrstva Nízká povrchová energie odpuzuje kapalinu Typické použití Katetry, pouzdra, mikrokatétry Vodicí dráty, ventilové komponenty Chemie hydrofilních povlaků Tři rodiny polymerů dominují na trhu nátěrů pro lékařské přístroje. Systémy založené na PVP jsou pro katétry nejběžnější. Kombinují vysokou absorpci vody s vynikající tvorbou filmu a mohou být zesíťovány tepelně nebo UV zářením. Polyakrylamidové povlaky nabízejí vysokou odolnost při opakovaném testování utíráním, díky čemuž jsou častou volbou pro zaváděcí pouzdra a větší zařízení. Systémy na bázi PEO se používají tam, kde je vyžadováno prodloužené cyklování mokro-sucho; jejich pomalejší kinetika hydratace zajišťuje trvalou lubricitu po delší postupy. Povrchová energie substrátu určuje, jak je povlak ukotven. Vysokoenergetické termoplasty jako nylon, Pebax a TPU se po aktivaci plazmou dobře spojí. Fluoropolymery jako PTFE a FEP vyžadují leptání nebo základní spojovací vrstvu. Vynechání přípravy povrchu je nejčastější hlavní příčinou delaminace povlaku ve výrobě. Jak se nanášejí hydrofilní nátěry Tři procesy pokrývají téměř všechny katétry a hadičky. Máčení – nejběžnější – vytváří jednotné pokrytí na složitých vnějších profilech. Zařízení je ponořeno do potahovacího roztoku a vytahováno řízenou rychlostí; tloušťka mokrého filmu závisí na rychlosti stahování a viskozitě roztoku, s typickými tloušťkami za sucha 2–8 µm. Potahování sprejem je specifikováno, když je potřeba selektivní pokrytí, například k potažení pouze distálního segmentu dříku. Upřednostňovanou metodou pro vnitřní povrchovou úpravu je potah Fill-and-drain, který naplní lumen katétru potahovacím roztokem a poté jej vypustí. Řízení procesu je důležitější než výběr chemie. Posun viskozity, unášené bubliny, vlhkost a stejnoměrnost vytvrzovací teploty, to vše posouvá konečný CoF a adhezní výkon. LINSTANT provozuje specializované linky pro povrchovou úpravu ve svém zařízení řízeném GMP, což umožňuje projektům katétrů přejít od extrudovaného substrátu k potaženému hotovému produktu pod jednou střechou. Kontaktní úhel vody podle stavu povrchu 20° 40° 60° 80° 72° Nepotažené 35° Ošetřené plazmou 12° Hydrofilní Typické hodnoty pro PET (polyethylentereftalátové) substráty; nižší úhel znamená lepší smáčení. Klíčové výhody výkonu Hydrofilní povlaky poskytují měřitelné zlepšení výkonu, které přetrvává po celý životní cyklus zařízení. Při srovnání na stolici dosahují potažené katetry běžně 90% nebo většího snížení mokrého CoF a proporcionálního snížení zaváděcí síly. Kromě toho: Poranění cév je sníženo: nižší povrchový odpor znamená menší denudaci endotelu a menší vazospasmus. Zlepšuje se ovládání zařízení: lékaři mohou cítit odezvu hrotu, protože tlak na sloupek není absorbován třením podél hřídele. Přemístění se stává méně traumatizující: opakovaný distální posun a zatažení zaznamenává pomalejší nárůst tření u potažených zařízení než u nepotažených kontrol. Vlastnosti výkonu — Hydrofilní vs. nepotažený katétr Mazací schopnost Trvanlivost Biocompat. Přilnavost Trauma tkání snížení Hydrofilní coated Nepotažené Aplikace napříč intervenčními zařízeními Hydrofilní povlaky jsou specifikovány všude tam, kde se zařízení musí pohybovat v lumen za mokra. Mezi hlavní aplikace patří: Angiografické katetry pro diagnostické zobrazování Vodící katetry používané k dodávání balónků a stentů Mikrokatétry pro neurovaskulární a periferní embolizaci Ureterální přístupová pouzdra a balonkové dilatační katetry Endoskopické příslušenství, které prochází pracovními kanály Mikrokatétr s nastavitelnou tuhostí a zaoblenou špičkou Tento malý vyztužený katétr je určen pro navigaci klikatých cév při minimálně invazivních zákrocích. Jeho přizpůsobitelná tvrdost a zaoblená hlava vyhovují aplikacím, kde je potřeba nízké tření po celé délce. Zobrazit produkt → Požadavek na výkon se liší podle aplikace. Zaváděcí katetr například potřebuje vysokou tlačitelnost na proximálním konci, ale nízké tření na distálním dříku, kde vede přes drát. Mikrokatétr naproti tomu potřebuje rovnoměrně nízké tření po celé své délce, protože konečný přístup k lézi je téměř vždy nejkrutější. Podrobné vysvětlení konstrukce zaváděcího katetru naleznete v našem technickém článku na vodicí katetry . Angiografický katétr pro podání kontrastu a tlakovou odolnost Tento katétr poskytuje kanál pro rentgenkontrastní látky během rentgenové diagnostiky. Vyznačuje se opletenou konstrukcí z nerezové oceli, měkkou špičkou a odolností vůči tlaku až 1200 PSI, čímž splňuje různé požadavky na výkon. Zobrazit produkt → Třecí síla během opakovaných cyklů vkládání Relativní třecí síla 5 10 15 20 50 100 150 Nepotažené Hydrofilní Ilustrativní údaje z testování simulovaného použití s opakovaným distálním posunem. Výběr partnera pro hydrofilní nátěry Při hodnocení outsourcingového partnera pro hydrofilní nátěry záleží na čtyřech bodech: Substrát capability — vytlačuje partner své vlastní potrubí, nebo musí být substrát získáván jinde? Procesní zralost — požádejte o údaje o CoF a přilnavosti na skutečném podkladu, nikoli pouze v datovém listu. Kompatibilita vytvrzení — potvrdit vytvrzení povlaku v rámci tepelného rozpočtu zařízení. Validace sterilizace — ověřit, že EtO nebo gama cykly nesnižují účinnost povlaku. Partner s vlastním vytlačováním, potahováním a sekundárním zpracováním může výrazně zkrátit časové osy vývoje. LINSTANT's OEM/ODM program poskytuje vertikální integraci, od výběru polymeru až po konečnou montáž. Prodiskutujte požadavky včas, zvláště pokud má zařízení neobvyklou geometrii nebo fluoropolymerový substrát. O společnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. Často kladené otázky o hydrofilních nátěrech Q1. Jak dlouho vydrží hydrofilní povlak na katétru? Dobře vytvrzený hydrofilní povlak si obvykle udržuje kluznost po dobu trvání procedury – obvykle 20 minut až 4 hodiny nepřetržitého mokrého kontaktu. Trvanlivost závisí na kvalitě vytvrzení, adhezi podkladu a sterilizaci; po opakovaném cyklování tření postupně stoupá, ale u mnoha konfigurací běžně zůstává pod 0,1. Q2. Jaký je koeficient tření hydrofilního povlaku? Mokrý CoF je typicky 0,02–0,05 ve srovnání s 0,3–0,5 u nepotažených polymerových hadiček. Přesná hodnota závisí na podkladu, tloušťce nátěru, podmínkách vytvrzování a použité zkušební metodě. Q3. Lze na PTFE nebo PEEK hadičky aplikovat hydrofilní povlak? Ano, při správné přípravě povrchu. PTFE vyžaduje chemické leptání nebo plazmové ošetření před potažením; PEEK může být potažen po plazmové aktivaci nebo kompatibilním primerem. Potvrzením rozhraní substrát-nátěr na začátku projektu se vyhnete pozdějším selháním lepení. Q4. Jak se testuje přilnavost povlaku při výrobě zdravotnických prostředků? Mezi standardní metody patří test sevřením (opakované sevření potaženého povrchu a kontrola delaminace), testování adheze tahem za pásku a příčné řezy skenovací elektronovou mikroskopií po testu nasáknutí. Q5. Ovlivňuje hydrofilní povlak biokompatibilitu? Složky povlaku jsou testovány na cytokompatibilitu podle ISO 10993-5; většina komerčních systémů je necytotoxická. Každá konfigurace zařízení by však měla být testována s konečným sterilizačním cyklem, protože EtO nebo gama záření může změnit hustotu příčných vazeb. Q6. Jak hydrofilní povlak snižuje tření v katétru? Když je mokrý, polymerní matrice povlaku absorbuje vodu a vytváří kluzkou hydratovanou gelovou vrstvu. Ke smyku dochází mezi zařízením a tkání v této vrstvě bohaté na vodu spíše než na rozhraní pevná látka-pevná látka, což je důvod, proč tření klesá o více než 90 procent. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Praktický průvodce tvarováním špiček: Použití, výběr a klíčové úvahyJste v poslední fázi navrhování nového zaváděcího katétru. Hřídel dobře tlačí, tvar křivky drží svou stopu, ale špička se při prvním ohybu drží na simulované anatomii. Ve většině případů není problémem konstrukce hřídele nebo směs polymerů, ale krok tvarování špičky. Tvarování hrotů není kosmetická dokončovací operace. Je to proces, který určuje, zda zařízení může bezpečně procházet klikatými cévami, procházet úzkou lézí nebo vstupovat do distální větve, aniž by způsobilo trauma. Pro konstruktéry lékařských přístrojů je zpráva jednoduchá: nejprve si správně dejte tip a zbytek přístroje bude mít šanci fungovat. Co je tvarování špičky katétru? Tvarování špičky katétru je sekundární operace založená na teple. Předběžně vytlačená trubka se umístí do tvarovacího nástroje, zahřívá se, dokud polymer nezměkne, přetvaruje se na cílovou geometrii a poté se ochladí, aby se tvar uzamkl. Proces je řízen čtyřmi nezávislými proměnnými: Teplota ohřevu a profil rampy Formovací mezera a doba setrvání Axiální síla, vakuum nebo vnitřní tlak vzduchu Rychlost ochlazování a odchylka dochlazování V praktické rovině tvarování špičky vezme distální konec katétru a přemění jej do kuželovitého, kopulovitého, rozšířeného nebo zakřiveného tvaru. Volba geometrie se řídí zamýšlenou klinickou funkcí. Měkké zúžení pomáhá sledovat vodicí drát, klenutý hrot chrání stěnu cévy a zakřivený hrot pomáhá přesměrovat zařízení. Kde je tvarování špiček ve výrobním toku Tvarování hrotu obvykle přichází po vytlačování a opletení a před montáží náboje nebo finálně spojených součástí. To znamená, že jakákoliv vada nalezená během tvarování hrotu ovlivňuje také výnosy před proudem. Ukázněný procesní návrh zabraňuje smyčkám přepracování. Katetr Tip Horní forma Spodní forma Ohřívač Izometrický obrázek formy pro tvarování špičky katétru, zobrazující trubici, geometrii špičky, ohřívací zónu a horní/spodní poloviny formy. Proč nelze zanedbávat kvalitu tváření špiček Tvarování špičky katétru ovlivňuje více než jen vzhled zařízení. Má přímé důsledky pro: Cévní bezpečnost. Ostrá hrana nebo otřepy na špičce mohou rozříznout stěnu cévy nebo způsobit embolizaci. Sledovatelnost a křížitelnost. Dobře tvarovaný kužel přenáší točivý moment a tlačnou sílu efektivněji po klikaté dráze. Vodicí drát a kompatibilita zařízení. Geometrie hrotu řídí, jak snadno drát nebo jiné zařízení prochází lumen. Zobrazovací výkon. Blikající nebo nepravidelný hrot může vytvářet artefakty při skiaskopickém nebo OCT hodnocení. Robustnost montáže. Odchylky v rozměrech hrotu znesnadňují připojení rentgenkontrastní značky nebo spojení distální části. Stručně řečeno, tvarování špičky je poslední linií obrany mezi dobrým zařízením a dobrým designem. Toto zjištění je důvodem, proč přední výrobci investují do charakterizace procesu pro tento krok. Výběr materiálů pro tvarování špiček Výběr materiálu řídí procesní okno více než jakákoli jiná proměnná. Každá rodina polymerů má své vlastní tepelné chování, pevnost taveniny a profil smršťování. Polymery Workhorse: Pebax, TPU a Nylon Pebax (polyether blok amid) je nejběžnějším materiálem pro měkké hroty katétru. Rozsah tvrdosti podle Shora od 25D do 72D umožňuje inženýrům vyvážit flexibilitu a přenos točivého momentu. Typické tvarovací okno se nachází mezi 150 °C a 210 °C, což je dostatečně nízká teplota, aby se snížilo tepelné poškození, ale dostatečně vysoká, aby se špička rychle tvarovala. TPU (termoplastický polyuretan) nabízí vynikající odolnost proti oděru a může být formulován s rentgenkontrastními plnivy. Hroty TPU se běžně vytvářejí v rozsahu 160–220 °C. Jeho nižší pevnost taveniny vyžaduje užší mezeru ve formě, aby se zabránilo prohýbání. Nylon (polyamid) poskytuje vyšší pevnost sloupu a často se používá u konstrukčně náročných hrotů. Citlivost na vlhkost však může způsobit povrchové vady, proto je před tvarováním nezbytná suchá klimatizace. Vysoce výkonné možnosti: PROHLÉDNĚTE a Polyimid PROHLÉDNĚTE je vynikající volbou pro zařízení, která vyžadují vysokou únavovou pevnost a teplotní odolnost. Tvarování špiček PEEK vyžaduje teploty formy v rozmezí 340–400 °C. Vzhledem k tomu, že PEEK expanduje více než standardní technické plasty, musí být mezera ve formě volnější, aby se zabránilo lepení nebo zadření. Polyimid není tvarovatelný v tavenině. Jeho hodnota spočívá v tenkostěnných, tepelně stabilních hřídelích. Při tvarování špiček se výrobci místo toho obvykle spoléhají na techniky založené na lepidle nebo rozpouštědle. Fluoropolymery: nízké tření, omezená tvarovatelnost PTFE a FEP nabízejí nejlepší mazivost a chemickou odolnost, ale netečou ve standardní formě pro tvarování špiček. PTFE nelze vůbec zpracovávat taveninou. V praxi se fluoropolymerového hrotu dosáhne napojením samostatné distální části s nízkým třením nebo použitím technologie smršťování teplem. Tabulka 1. Porovnání běžných materiálů pro tvarování špičky katétru. Materiál Tvrdost Shore Tváření Temp Klíčové riziko Pebax 25D–72D 150–210 °C Tepelná degradace TPU 80A–95A 160–220 °C Tavenina ochablá Nylon 30D–65D 170–230 °C Citlivost na vlhkost PEEK 80D–90D 340–400 °C Přehřívání / lepení Polyimid Tuhá Není tvarovatelný Problémy s adhezí PTFE / FEP 50D–55D Není tvarovatelný v tavenině Žádné zpracování taveniny Přesné balónkové hadičky pro lékařské katétry Balónová hadička s úzkými tolerancemi až ±0,01 mm a vícevrstvými možnostmi až do tlaku při roztržení 55 atm. Vhodné pro balónkové dilatační katetry při kardiovaskulárních a minimálně invazivních zákrocích, nabízí konzistentní mechanické vlastnosti. Zobrazit produkt → Typická počáteční teplota pro tvarování špičky katétru Pebax 150 °C TPU 160 °C Nylon 170 °C PEEK 340 °C PTFE N/A PI N/A Teplotní rozsahy jsou typické hodnoty pro polymery lékařské kvality, shrnuté z běžných technických referencí a dat procesního inženýrství LINSTANT. Když musí špička pracovat s balónkem, výběr třídy balónkové hadičky ovlivňuje celkovou sestavu. Mnoho inženýrů hledá partnera, který může dodávat balónkové hadičky s konzistentní odezvou tvarování špiček. Portfolio lékařských balónkových hadiček LINSTANT zahrnuje jednovrstvé, dvouvrstvé a třívrstvé varianty právě proto, že špička je místem, kde se setkávají různé struktury stěn. Běžné vady tvořící hrot a jak jim předcházet Ve výrobním prostředí spadají defekty tváření hrotu do několika opakujících se rodin. Jejich včasné rozpoznání zabraňuje systematickému zmetkovitosti. Tabulka 2. Typické defekty při vytváření hrotu, základní příčiny a protiopatření. Defekt Kořenová příčina Protiopatření Otřepy / záblesk Formovací mezera je příliš velká nebo teplota příliš vysoká Snižte mezeru, snižte teplotu, upravte rychlost chlazení Rozměrová nekonzistence Nerovnoměrný ohřev nebo variace šarže materiálu Rekvalifikujte tepelný profil, ověřte šarži materiálu Variace tloušťky stěny Vychýlená forma nebo excentrická trubka Vyrovnejte nástroje, zkontrolujte soustřednost trubky Matný nebo zvlněný povrch Nesprávná rychlost chlazení nebo příliš dlouhá doba prodlevy Zkraťte prodlevu, optimalizujte křivku chlazení Uzavřená / složená špička Nadměrný podtlak nebo přetlak Vyrovnejte vnitřní tlak a ventilaci Svařovací linka Flow přední kolize ve vícevrstvé špičce Upravte geometrii formy nebo kombinaci materiálů U mikrokatétrů je kontrola tvarování špičky ještě náročnější, protože tloušťka stěny je často pod 0,2 mm. Změna teploty o 5 °C může proměnit čistý kužel v měkký, nefunkční hrot. Správné vytvoření hrotu mikrokatétru obvykle zahrnuje infračervené nebo RF zahřívání s uzavřenou smyčkou monitorování teploty. Vyztužený mikrokatétr pro minimálně invazivní chirurgii Mikrokatétr s vnějším průměrem pod 1 mm, přizpůsobitelné změny tvrdosti a průměru pro navigaci klikatých cév. Zaoblený hrot snižuje trauma, takže je ideální pro neurointervenční, kardiovaskulární a nádorové léčby. Zobrazit produkt → Když pracujete s hadicí PEEK, riziko přehřátí je reálné. K vytvoření PEEK bez zuhelnatění nebo ztráty mechanických vlastností je zapotřebí pokročilé nástroje. Podrobnosti o tomto konkrétním materiálu naleznete v našem článku na lékařská hadička PEEK tvořící špičku . O společnosti LINSTANT: Partner systému katétrů na zakázku Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. LINSTANT provozuje téměř 20 000 m² čistých prostor vyhovujících GMP, s 15 dováženými vytlačovacími linkami, 8 vyhrazenými vytlačovacími linkami PEEK, 2 vstřikovacími linkami a téměř 100 sadami zařízení pro opletení, pružiny, nátěry a svařování. Tato kapacita podporuje jak pilotní výrobu v malém měřítku, tak dodávky s trvalým objemem. Vodicí katétr s vysokým točivým momentem s pletenou strukturou Vodicí katetr s vícestupňovou tvrdostí, měkkým distálním hrotem a opleteným dříkem pro vynikající točivý moment a stabilitu. Ultratenká stěna a vnitřní vrstva PTFE zajišťují hladké dodávání zařízení s podporou výroby v čistých prostorách v souladu s GMP. Zobrazit produkt → Od výkresu k výrobě: Jak změnit měřítko návrhu tváření špičky Uvedení specifikace tvarování hrotu do výroby vyžaduje více než jen formu. Vyžaduje charakterizaci procesu, první kontrolu výrobku a řízené výrobní parametry. Dobrý partner definuje procesní okno, zdokumentuje kritické parametry procesu a podpoří validační aktivity. LINSTANT's OEM/ODM služby pokrývají celou cestu od výběru materiálu a nástrojů až po zkušební provoz a sériovou výrobu. Pro evropské a severoamerické týmy zařízení je výhodou jediný dodavatel s vlastním vytlačováním a sekundárním zpracováním, což snižuje rizika přenosu a zkracuje dodací lhůty. Často kladené otázky o tvarování špičky katétru Q1. Co je tvarování špičky katétru? Katetr tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Které materiály se nejlépe hodí pro tvarování špiček? Běžně se používají Pebax, TPU, nylon a PEEK. Polyimid a PTFE obvykle vyžadují lepení nebo mechanické metody namísto tvarování za tepla. Q3. Co způsobuje vady tvarování hrotu? Nerovnoměrné zahřívání, špatné vyrovnání formy, nadměrný tlak a nekompatibilní jakosti materiálu jsou nejčastějšími základními příčinami otřepů, otřepů nebo rozměrových problémů. Q4. Jak se kontroluje kvalita tvarování hrotu? K ověření vytvořeného hrotu se obvykle kombinuje optická kontrola, měření rozměrů, testování těsnosti a testování tlakem na roztržení. Q5. Nabízí LINSTANT vlastní tvarování špiček? Ano. Program OEM/ODM společnosti LINSTANT podporuje vlastní tvarování hrotů od fáze návrhu přes vývoj nástrojů a hromadnou výrobu. Q6. Jaký je rozdíl mezi sklápěním a tvarováním špičky? Tipování obecně odkazuje na počáteční tvarování konce trubky, zatímco tvarování hrotu zahrnuje úplnou definici distálního profilu, včetně ohřevu, tvarování, chlazení a konečné úpravy. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
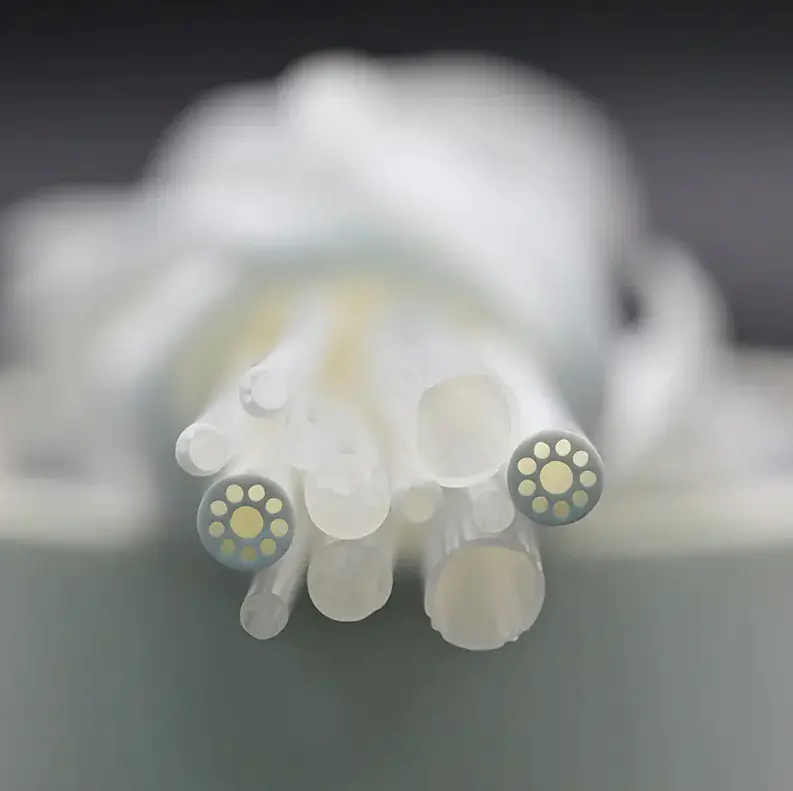
16Sep-2026Polyamid vs Polyimid: Klíčové rozdíly, výhody a nevýhody v lékařských hadičkách a katétrechVolba mezi polyamidem a polyimidem pro součást lékařského katétru je rozhodnutí, které ovlivňuje výkon zařízení, výrobní náklady a regulační riziko. Praktická odpověď je jednoduchá: polyamid je tou správnou volbou, když jsou prioritou flexibilita, odolnost proti zalomení a rozpočet; polyimid je správnou volbou, když je rozhodující pevnost tenkostěn, tepelná stabilita a rozměrová přesnost. Rozdíl ve výkonu vysvětluje molekulární rozdíl. Polyamid se skládá z pružných amidových řetězců, které činí materiál houževnatým a tažným, ale omezují jeho tepelnou odolnost. Polyimid obsahuje tuhé imidové kroužky, které odolávají mnohem vyšším teplotám, ale snižují prodloužení při přetržení. V tomto článku porovnáváme oba polymery napříč vlastnostmi, které jsou nejdůležitější při výrobě lékařských hadiček a katétrů. Co je polyamid (PA)? Polyamid, běžně známý jako nylon, je semikrystalický termoplast s opakujícími se amidovými vazbami. Nejběžnější lékařské třídy jsou PA11 a PA12, které nabízejí rovnováhu mezi houževnatostí, flexibilitou a zpracovatelností. PA6 a PA66 se také používají v neimplantovatelných součástech zařízení, kde je vyžadována vyšší tuhost. Mezi klíčové vlastnosti polyamidů patří: Pevnost v tahu mezi 50 a 90 MPa, mění se v závislosti na obsahu vlhkosti a jakosti. Vysoké prodloužení při přetržení, často přesahující 200 % u PA12, což poskytuje vynikající odolnost proti zalomení tenkostěnných trubek. Trvalá provozní teplota 100 až 120 °C, s krátkodobými špičkami kolem 150 °C. Nasákavost 1 až 3 %, což může způsobit rozměrovou změnu a mírné snížení tuhosti. Nízké náklady na materiál a vynikající vytlačovatelnost, díky čemuž je výchozí volbou pro komponenty citlivé na náklady. Vícelumenové hadičky pro simultánní přístup v lékařských katétrech Vícelumenová trubice obsahuje více kanálů v jedné trubici, což umožňuje současný průchod vodicích drátů, léků a plynů. Nabízí přizpůsobitelné konfigurace lumenů až do 10, dobré mechanické vlastnosti a biokompatibilitu, díky čemuž je vhodný pro složité intervenční postupy. Zobrazit produkt → Při výrobě zdravotnických prostředků se polyamid široce používá pro flexibilní dříky katétrů, balónkové hadičky a vytlačování více lumenů. PA trubice jsou často koextrudovány s jinými polymery, aby se vytvořilo zařízení s měkkým tělem odolným proti zalomení a pevnou proximální částí. Polyamid také dobře funguje v tepelně smrštitelných aplikacích, kde jeho nízký bod tání a dobrá lepivost vytvářejí spolehlivé spoje. Co je to Polyimid (PI)? Polyimid je vysoce výkonný polymer s imidovými kroužky v páteři. Je k dispozici v termosetové i termoplastické formě a používá se v lékařských zařízeních především jako tenkostěnný hadicový materiál pro dříky katétrů, vodicí katétry a mikrokatétry. Mezi klíčové vlastnosti polyimidů patří: Pevnost v tahu 120 až 200 MPa v tažených nebo vyztužených jakostech. Trvalá provozní teplota 250 až 300 °C, s krátkodobými špičkami nad 400 °C. Nízké prodloužení při přetržení (5 až 15 %), poskytuje vysokou tlačnou sílu a přenos točivého momentu. Absorpce vlhkosti pod 0,3 %, udržuje rozměry stabilní ve vlhkém prostředí. Výjimečná odolnost proti hydrolýze, rozpouštědlům, gama záření a sterilizaci EtO. Lékařské polyimidové hadičky s tenkými stěnami a vysokým modulem Lékařské polyimidové hadičky spojují pevnost, odolnost proti opotřebení a odolnost vůči ultravysokým teplotám. Jeho tenké stěny maximalizují vnitřní lumen při zachování vysokého modulu a zabraňují vybočení v klikaté anatomii, ideální pro neurovaskulární a koronární katétry. Zobrazit produkt → Kombinace vysokého modulu a tenké stěny činí polyimid tak atraktivním pro neurovaskulární katetry, koronární mikrokatétry a vodicí katetry. Tenčí stěna pro stejný vnější průměr poskytuje větší vnitřní lumen pro křížení drátu, zatímco vysoký modul zabraňuje vybočení během plavby klikatou anatomií. Polyamid vs Polyimid: Porovnání typu Head-to-Head Když jsou tyto dva materiály umístěny vedle sebe, rozdíly ve výkonu a ceně jsou okamžitě viditelné. Níže uvedená tabulka shrnuje klíčové technické vlastnosti, které musí výrobci zařízení hodnotit při výběru materiálu. Tabulka 1: Srovnání vlastností polyamidu (PA) a polyimidu (PI) Majetek polyamid (PA) Polyimid (PI) Chemická struktura Amidové vazby Imidové kroužky Trvalá provozní teplota 100-120 °C 250-300 °C Pevnost v tahu 50-90 MPa 120-200 MPa Prodloužení při přetržení 100–300 % 5–15 % Absorpce vody 1–3 % Radiační odolnost Mírný Výborně Chemická odolnost Dobré pro běžná rozpouštědla Výborně to most chemicals Relativní cena materiálu 1x 5-10x Způsob zpracování Vytlačování, vstřikování Odlévání roztoků, specializované vytlačování Tepelná mezera je nejviditelnějším rozlišovacím znakem. Na základě zveřejněných materiálových listů má polyamid nejvyšší výkon při nepřetržitém provozu kolem 120 °C, zatímco polyimid může pracovat až do 300 °C. U lékařských přístrojů, které procházejí tepelným zatavením, laserovým svařováním nebo vysokoteplotním tvarováním hrotu, je tento rozdíl rozhodující. 0 °C 100 °C 200 °C 300 °C 400 °C PA (nylon): 120 °C PI: 300 °C Mechanické a tepelné vlastnosti v praxi V konstrukci katétru v reálném světě je mechanické chování polymerové trubice definováno pevností v tahu, prodloužením při přetržení a modulem v ohybu. Vysoká tažnost polyamidu činí nástěnnou trubku 0,15 mm extrémně odolnou proti zlomení při ohýbání o poloměru 8 až 10 mm. Vysoká pevnost v tahu a nízké prodloužení polyimidu umožňují 0,05 mm stěnové trubce přenášet krouticí moment a tlačnou sílu potřebnou k dosažení distální anatomie, ale při prudkém ohnutí se může zalomit. Termální Mech Flex Chem Elec náklady Polyamid Polyimid To je důvod, proč mnoho návrhářů zařízení používá kompozitní přístup. Polyimidová hřídel poskytuje tlačitelnost a odezvu na krouticí moment, zatímco měkčí polymer – často polyamid nebo Pebax – je připojen k distální části, aby se zlepšila flexibilita a sledovatelnost. Trubka vyztužená PI s polyamidovou vnější vrstvou kombinuje výhody obou materiálů: tenkostěnnou tuhost pro navigaci v klikaté anatomii a pružnou špičku odolnou proti zalomení pro bezpečný přechod. Chcete-li se blíže podívat na to, kde PI vítězí v designu katétru, přečtěte si náš článek o klíčové výkonnostní charakteristiky lékařských polyimidových hadiček . PI vrstva Stěna 0,03-0,10 mm Lumen Dráha vodícího drátu Úvahy o nákladech a pořízení Cena je často rozhodujícím faktorem pro nekritické aplikace. Polyamidová pryskyřice obvykle stojí asi jednu pětinu až jednu desetinu toho, co polyimidový materiál stejného objemu. Celkové náklady na komponenty se však neškálují lineárně. Polyimidové trubky lze vytlačovat na velmi tenké stěny, což snižuje spotřebu materiálu na jednotku délky. U zařízení, kde profil katétru musí být menší než jedna francouzská velikost, výkonnostní výhoda polyimidu výrazně převažuje nad cenou. Z pohledu nákupu je důležité ptát se na sledovatelnost a toleranci. Lékařské polyimidové hadičky jsou k dispozici s tolerancemi ID/OD do ±0,01 mm, zatímco polyamidové hadičky mají typicky toleranci ±0,02 až ±0,05 mm. Tyto tolerance přímo ovlivňují konečný výkon zařízení a měly by být součástí revize specifikace během kvalifikace dodavatele. Dalším faktorem nákupu je výnos. Polyimid je tužší a křehčí v tenkostěnné formě, takže se s ním obvykle manipuluje v dávkách a může mít vyšší zmetkovitost během navíjení nebo laserového zpracování. Polyamid se naproti tomu zpracovává shovívavěji a je často dodáván v kontinuálních svitcích, což může zkrátit pracovní dobu při velkoobjemové výrobě. Výběr správného materiálu pro hadičky katetru Při výběru mezi polyamidem a polyimidem použijte tento rychlý průvodce rozhodnutím: Vyberte polyamid (PA), když: Zařízení potřebuje měkkou, flexibilní a odolnou distální část. Výrobní proces nevystavuje trubici teplotám nad 120°C. Materiálové náklady jsou dominantním omezením při nákupu. Komponenta je součástí vícevrstvé koextruze, kde je zapotřebí pevnost spoje a lepivost. Polyimid (PI) zvolte, když: Katétr musí dosáhnout hluboké vaskulární anatomie s vysokým kroutícím momentem a stlačitelností. Stěna trubice musí být co nejtenčí, aby se maximalizoval vnitřní lumen. Zařízení prochází tepelným zpracováním, jako je tvarování hrotu, svařování nebo tepelné utěsnění. Sterilizace zahrnuje gama záření, kde PI vykazuje výjimečnou stabilitu. Další souvislosti naleznete v naší diskusi na zda má polyimidová hadička dostatečnou flexibilitu pro katétrové aplikace . PI vyztužená trubka s opletenou vrstvou pro lepší protlačitelnost Hadice vyztužené PI integruje splétanou nebo stočenou vrstvu do polyimidové stěny, čímž zlepšuje kontrolu kroucení, flexibilitu a tlačitelnost. Tato kompozitní struktura nabízí vyváženou tuhost a měkkost, vhodnou pro katétry vyžadující přesnou navigaci a odolnost vůči tlaku. Zobrazit produkt → LINSTANT dodává jak lékařské polyimidové hadičky, tak hadičky vyztužené PI, což umožňuje výrobcům zařízení kombinovat tuhost PI s flexibilitou jiných polymerů v jediném přizpůsobeném katétrovém systému. O společnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. Často kladené otázky o polyamidu vs polyimid ve zdravotnických prostředcích 1. Je polyamid stejný jako polyimid? Ne. Polyamid (nylon) používá amidové vazby, zatímco polyimid používá imidové kruhy. Výrazně se liší tepelnou stabilitou, mechanickou pevností a cenou. 2. Jaký materiál je lepší pro dříky katétru? Polyimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Jaká je hlavní nevýhoda polyimidu? náklady and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Vydrží polyamid sterilizaci v autoklávu? Standardní druhy PA degradují při vysoké vlhkosti a teplotách nad 150 °C. Tepelně stabilizovaný PA12 zvládne opakované cykly kolem 120-130°C. 5. Jak jsou na tom v porovnání s elektrickou izolací? Polyimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Jsou polyimidové zkumavky dostupné v lékařské kvalitě? Ano. Polyimid lékařské kvality je široce používán v katétrech a vodicích drátech s prokázanou odolností vůči gama a EtO sterilizaci. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Průvodce designem katétru: Materiály, vrstvy, tolerance a výrobaNávrh katétru je kompromisní hra. Stlačitelnost, kontrola točivého momentu, odolnost proti zalomení, mazací schopnost, sledovatelnost a rentgenová viditelnost – to vše soutěží o stejnou tloušťku stěny a lumen prostoru. Nejrychlejší cestou k efektivnímu návrhu není honit se za jedním číslem výkonu, ale nejprve opravit klinický úkol a anatomickou dráhu a poté zvolit sestavu vrstev, materiály a výztuhu, které tomuto úkolu slouží. To je důvod, proč zkušené týmy zařízení považují návrh katétru za systémové cvičení spíše než za výběr hadičky. Vezměte si dva příklady. Koronární zaváděcí katétr potřebuje silný přenos točivého momentu a měkký, atraumatický hrot. Neurovaskulární mikrokatétr naproti tomu potřebuje extrémní flexibilitu a nízký profil, i když to obětuje určitou tlačitelnost. Stejné suroviny mohou být uspořádány zcela odlišnými způsoby, aby byly uspokojeny tyto protichůdné priority. Klíčové výkonnostní cíle v designu katétrů Návrhové vstupy pocházejí ze zamýšlené anatomie, pracovní délky zařízení, techniky podávání a profilu tuhosti potřebného k dosažení cíle. Tyto vstupy, nikoli katalog dostupných materiálů, by měly řídit specifikaci. Níže uvedená tabulka mapuje běžné klinické oblasti s primárními konstrukčními problémy a typickými volbami materiálů. Tabulka 1: Klinické zaměření a odpovídající priority návrhu katétru Klinické zaměření Primární požadavky na výkon Typický výběr materiálu/struktury Koronární / periferní přístup Přenos točivého momentu, odolnost proti zalomení, kompatibilita s vodicím drátem, nízký profil Vyztužená trubka s PTFE vložkou a vnějším Pebaxem Neurovaskulární mikrokatétr Flexibilita, sledovatelnost, měkká špička, nízké tření Polyimidová nebo Pebaxová hřídel s vyztužením cívky a mazacím povlakem Balonová dilatace Tlak při roztržení, poddajnost, pevnost spoje hrotu Vícevrstvé balónkové hadičky z PET nebo Pebax Diagnostická angiografie Radiopacita, průtok, hladký lumen FEP nebo PTFE vložka s výztuhou opletu a rentgenkontrastní výplně Architektura vrstvy po vrstvě: Páteř výkonu Moderní intervenční katetry jsou postaveny na třívrstvém principu. Vnitřní vložka vytváří hladký lumen s nízkým třením pro vodicí dráty a tekutiny. Centrální výztuha řídí krouticí moment, odolnost proti drcení a odolnost proti zalomení. Vnější plášť určuje flexibilitu, povrchovou kluznost a biokompatibilitu. Správné pořadí je důležitější než výběr nejdražšího polymeru. Vložka Posílení Bunda Volba výztuže je často bodem obratu v konstrukci katétru. Pletené struktury poskytují vynikající přenos točivého momentu, zatímco spirálové struktury poskytují flexibilitu v klikaté anatomii. Mnoho hybridních návrhů kombinuje obojí, aby naladilo hřídel na cílovou loď. Opletením vyztužené hadice pro zvýšený točivý moment a odolnost proti roztržení Tato trubka vkládá mezi vrstvy kovové nebo vláknité oplety, čímž zvyšuje tlak při roztržení, pevnost sloupu a přenos točivého momentu. Ideální pro katétry vyžadující přesnou torzní kontrolu, jako jsou mikrokatétry a řiditelná pouzdra. Zobrazit produkt → Výběr materiálu: kompromisy, na kterých záleží Neexistuje jediný nejlepší materiál katetru. PTFE poskytuje bezkonkurenční mazivost a chemickou odolnost, ale je obtížné jej spojovat a nabízí omezenou odolnost proti zalomení. PROHLÉDNĚTE má vynikající tuhost a biokompatibilitu a může být tenkostěnný, ale je méně kluzný. Polyimid vyniká v aplikacích s vysokou pevností a ultratenkou stěnou. Pebax je měkký a flexibilní a snadno zpracovatelný, zatímco TPU nabízí odolnost a široký rozsah tvrdosti. Mazací schopnost Ztuhlost Tenká zeď Temp. Odpor Kink Resistance PTFE PEEK Polyimid se často používá v mikrokatétrech kvůli jeho tenké stěně a vysoké pevnosti. Radarová mapa výše je kvalitativní referencí pro dva běžné materiály; použijte jej jako výchozí bod pro strukturované srovnání, nikoli jako náhradu za testování na pracovním stole. Mikrokatétr pro minimálně invazivní navigaci v malých cévách S vnějším průměrem menším než 1 mm nabízí tento katétr flexibilitu a biokompatibilitu pro přesný přístup k malým cévám. Přizpůsobitelné změny tuhosti a průměru umožňují bezpečný průchod v klikaté anatomii. Zobrazit produkt → Výrobní tolerance a sekundární procesy Konstrukční záměr je jen tak dobrý, jak dobrý je výrobní potenciál, který jej dokáže udržet. Dřík katétru, který je o 0,02 mm příliš velký, může způsobit tření vodícího drátu, zatímco výztužná vrstva o 0,02 mm poddimenzovaná může ovlivnit přenos točivého momentu. Řízení tolerancí závisí na procesu vytlačování, konzistenci materiálu a nástrojích. Vícevrstvá koextruze se používá k dosažení přesné kontroly stěny po celém průřezu, zejména tam, kde se různé materiály musí spojovat bez slabých míst. Tato technika je jedním z důvodů vícevrstvá koextruzní technologie se stala středem zájmu v průmyslu zdravotnického spotřebního materiálu. Sekundární procesy přidávají funkcionalitu: rozšiřování pro tvarování špičky, svařování pro balónky, potahování pro mazivost a tepelné smršťování pro ochranu kloubů. Když jsou tyto kroky prováděny ve stejné čisté místnosti jako extruze, je sníženo riziko kontaminace a rozměrového driftu a konečný katétr se chová blíže svému konstrukčnímu modelu. Vodicí katetr s vícestupňovým designem a vložkou s nízkým třením Vyznačuje se pletenou strukturou pro vysoký točivý moment a stabilitu a navíc měkkou špičkou pro snížení poškození cévy. Ultratenká stěna s velkou vnitřní dutinou a PTFE vložkou zajišťuje hladké podávání nástrojů. Zobrazit produkt → Partnerství s výrobcem komponent katetru Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost se zavázala překročit roli tradičního dodavatele komponentů a stát se nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů. Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů. 20 000 m² čistý prostor v souladu s GMP pro vytlačování, potahování a sekundární zpracování 15 importovaných vytlačovacích linek pro vícevrstvé a vícelumenové hadičky plus 8 vyhrazených vytlačovacích linek PEEK Téměř 100 splétacích, navíjecích a nanášecích strojů a 40 svařovacích a tvarovacích stanic ISO 13485:2016 certifikovaný systém managementu kvality Pro týmy, které potřebují výrobního partnera pro převedení konceptu katétru do reprodukovatelného zařízení, Spolupráce OEM/ODM je přirozeným dalším krokem. LINSTANT může podporovat kontroly návrhu pro výrobu, výběr materiálu a validaci procesu před sériovou výrobou. Často kladené otázky o designu katétru Co je design katetru? Konstrukce katétru je proces vyrovnávání velikosti lumenu, tloušťky stěny, flexibility, přenosu točivého momentu a výkonu hrotu pro konkrétní klinickou aplikaci. Obvykle zahrnuje výběr správného materiálu vložky, výztuže a vnějšího pláště. Jaké materiály se používají pro lékařské katétry? Mezi běžné lékařské katétrové materiály patří PTFE, FEP, PEEK, polyimid, Pebax, TPU a polykarbonát. Každý nabízí jinou kombinaci mazivosti, tuhosti, radioopacity a chování při zpracování. Jaký je rozdíl mezi pletenými a spirálově vyztuženými katétry? Opletení zlepšuje odezvu točivého momentu a odolnost proti zalomení, zatímco navíjení poskytuje lepší flexibilitu a odolnost proti rozdrcení. Opletení vyhovuje zařízením s vysokým točivým momentem; navíjení vyhovuje vysoce ohebným hřídelům. Jaká je běžná tolerance pro hadičky lékařského katétru? Typické tolerance vnějšího a vnitřního průměru pro lékařské hadičky jsou v rozsahu ±0,02 mm až ±0,05 mm, v závislosti na materiálu, tloušťce stěny a rozměrech. Pro kompatibilitu vodicího drátu a tlak při roztržení jsou rozhodující těsné tolerance. Jaký je rozdíl mezi vodícím katetrem a mikrokatétrem? Vodicí katetr poskytuje stabilní kanál s vysokým točivým momentem pro podávání zařízení. Mikrokatétr je navržen pro hluboký distální přístup v klikaté anatomii, s menším profilem a vyšší flexibilitou. Nabízí LINSTANT vlastní návrh a výrobu katetru? Ano. LINSTANT poskytuje OEM/ODM služby pro společnosti zabývající se zdravotnickými zařízeními, které zahrnují extrudované hadičky, vyztužené hadičky, balónkové hadičky, teplem smrštitelné produkty a sekundární operace, jako je potahování a svařování. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KONTAKTUJTE NÁS
Máte-li zájem o naše produkty, kontaktujte nás
- KONTAKTNÍ ÚDAJE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTY
- Lékařské extrudované hadičky
- Lékařské vyztužené hadice
- Polyimid
- PROHLÉDNĚTE
- Balónové potrubí
- Mikrokatétr
- Sekundární procesy
- Smršťovací bužírka
- Fluoropolymerové lékařské hadičky
- Endoskop
- Podtlakový přístupový kryt
- Vodící katetr
- Angiografický katétr
- Vysokotlaké splétané hadice
- Proces povrchové úpravy lékařských hadic
- CENTRUM ZPRÁV
- Novinky z oboru
- Novinky společnosti
- MOBILNÍ TERMINÁL

