

Jste v poslední fázi navrhování nového zaváděcího katétru. Hřídel dobře tlačí, tvar křivky drží svou stopu, ale špička se při prvním ohybu drží na simulované anatomii. Ve většině případů není problémem konstrukce hřídele nebo směs polymerů, ale krok tvarování špičky.
Tvarování hrotů není kosmetická dokončovací operace. Je to proces, který určuje, zda zařízení může bezpečně procházet klikatými cévami, procházet úzkou lézí nebo vstupovat do distální větve, aniž by způsobilo trauma. Pro konstruktéry lékařských přístrojů je zpráva jednoduchá: nejprve si správně dejte tip a zbytek přístroje bude mít šanci fungovat.
Co je tvarování špičky katétru?
Tvarování špičky katétru je sekundární operace založená na teple. Předběžně vytlačená trubka se umístí do tvarovacího nástroje, zahřívá se, dokud polymer nezměkne, přetvaruje se na cílovou geometrii a poté se ochladí, aby se tvar uzamkl. Proces je řízen čtyřmi nezávislými proměnnými:
- Teplota ohřevu a profil rampy
- Formovací mezera a doba setrvání
- Axiální síla, vakuum nebo vnitřní tlak vzduchu
- Rychlost ochlazování a odchylka dochlazování
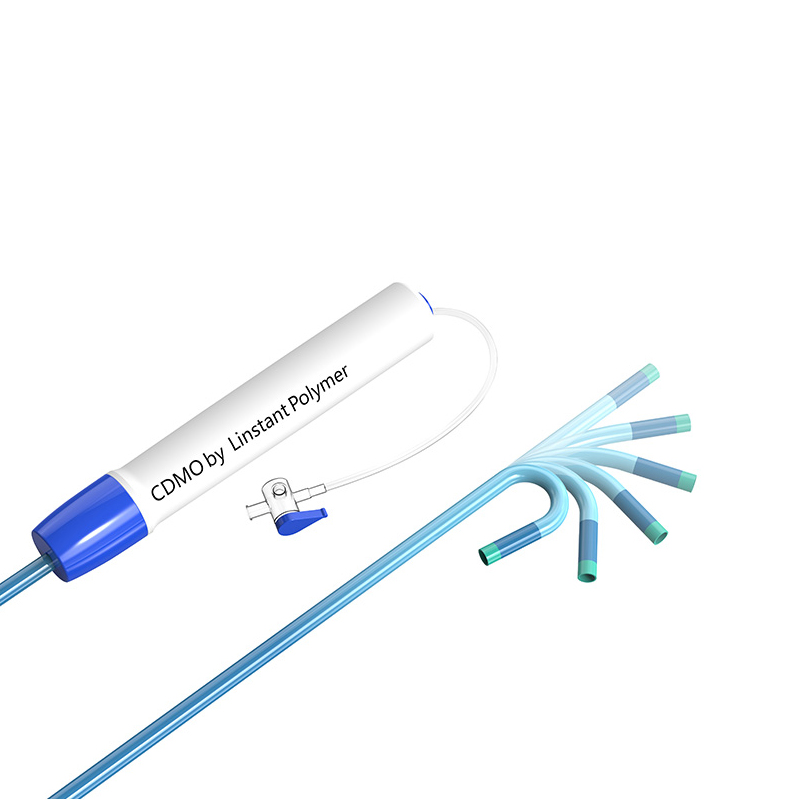
V praktické rovině tvarování špičky vezme distální konec katétru a přemění jej do kuželovitého, kopulovitého, rozšířeného nebo zakřiveného tvaru. Volba geometrie se řídí zamýšlenou klinickou funkcí. Měkké zúžení pomáhá sledovat vodicí drát, klenutý hrot chrání stěnu cévy a zakřivený hrot pomáhá přesměrovat zařízení.
Kde je tvarování špiček ve výrobním toku
Tvarování hrotu obvykle přichází po vytlačování a opletení a před montáží náboje nebo finálně spojených součástí. To znamená, že jakákoliv vada nalezená během tvarování hrotu ovlivňuje také výnosy před proudem. Ukázněný procesní návrh zabraňuje smyčkám přepracování.
Izometrický obrázek formy pro tvarování špičky katétru, zobrazující trubici, geometrii špičky, ohřívací zónu a horní/spodní poloviny formy.
Proč nelze zanedbávat kvalitu tváření špiček
Tvarování špičky katétru ovlivňuje více než jen vzhled zařízení. Má přímé důsledky pro:
- Cévní bezpečnost. Ostrá hrana nebo otřepy na špičce mohou rozříznout stěnu cévy nebo způsobit embolizaci.
- Sledovatelnost a křížitelnost. Dobře tvarovaný kužel přenáší točivý moment a tlačnou sílu efektivněji po klikaté dráze.
- Vodicí drát a kompatibilita zařízení. Geometrie hrotu řídí, jak snadno drát nebo jiné zařízení prochází lumen.
- Zobrazovací výkon. Blikající nebo nepravidelný hrot může vytvářet artefakty při skiaskopickém nebo OCT hodnocení.
- Robustnost montáže. Odchylky v rozměrech hrotu znesnadňují připojení rentgenkontrastní značky nebo spojení distální části.
Stručně řečeno, tvarování špičky je poslední linií obrany mezi dobrým zařízením a dobrým designem. Toto zjištění je důvodem, proč přední výrobci investují do charakterizace procesu pro tento krok.
Výběr materiálů pro tvarování špiček
Výběr materiálu řídí procesní okno více než jakákoli jiná proměnná. Každá rodina polymerů má své vlastní tepelné chování, pevnost taveniny a profil smršťování.
Polymery Workhorse: Pebax, TPU a Nylon
Pebax (polyether blok amid) je nejběžnějším materiálem pro měkké hroty katétru. Rozsah tvrdosti podle Shora od 25D do 72D umožňuje inženýrům vyvážit flexibilitu a přenos točivého momentu. Typické tvarovací okno se nachází mezi 150 °C a 210 °C, což je dostatečně nízká teplota, aby se snížilo tepelné poškození, ale dostatečně vysoká, aby se špička rychle tvarovala.
TPU (termoplastický polyuretan) nabízí vynikající odolnost proti oděru a může být formulován s rentgenkontrastními plnivy. Hroty TPU se běžně vytvářejí v rozsahu 160–220 °C. Jeho nižší pevnost taveniny vyžaduje užší mezeru ve formě, aby se zabránilo prohýbání.
Nylon (polyamid) poskytuje vyšší pevnost sloupu a často se používá u konstrukčně náročných hrotů. Citlivost na vlhkost však může způsobit povrchové vady, proto je před tvarováním nezbytná suchá klimatizace.
Vysoce výkonné možnosti: PROHLÉDNĚTE a Polyimid
PROHLÉDNĚTE je vynikající volbou pro zařízení, která vyžadují vysokou únavovou pevnost a teplotní odolnost. Tvarování špiček PEEK vyžaduje teploty formy v rozmezí 340–400 °C. Vzhledem k tomu, že PEEK expanduje více než standardní technické plasty, musí být mezera ve formě volnější, aby se zabránilo lepení nebo zadření.
Polyimid není tvarovatelný v tavenině. Jeho hodnota spočívá v tenkostěnných, tepelně stabilních hřídelích. Při tvarování špiček se výrobci místo toho obvykle spoléhají na techniky založené na lepidle nebo rozpouštědle.
Fluoropolymery: nízké tření, omezená tvarovatelnost
PTFE a FEP nabízejí nejlepší mazivost a chemickou odolnost, ale netečou ve standardní formě pro tvarování špiček. PTFE nelze vůbec zpracovávat taveninou. V praxi se fluoropolymerového hrotu dosáhne napojením samostatné distální části s nízkým třením nebo použitím technologie smršťování teplem.
| Materiál | Tvrdost Shore | Tváření Temp | Klíčové riziko |
|---|---|---|---|
| Pebax | 25D–72D | 150–210 °C | Tepelná degradace |
| TPU | 80A–95A | 160–220 °C | Tavenina ochablá |
| Nylon | 30D–65D | 170–230 °C | Citlivost na vlhkost |
| PEEK | 80D–90D | 340–400 °C | Přehřívání / lepení |
| Polyimid | Tuhá | Není tvarovatelný | Problémy s adhezí |
| PTFE / FEP | 50D–55D | Není tvarovatelný v tavenině | Žádné zpracování taveniny |
 Přesné balónkové hadičky pro lékařské katétry Balónová hadička s úzkými tolerancemi až ±0,01 mm a vícevrstvými možnostmi až do tlaku při roztržení 55 atm. Vhodné pro balónkové dilatační katetry při kardiovaskulárních a minimálně invazivních zákrocích, nabízí konzistentní mechanické vlastnosti. Zobrazit produkt →
Teplotní rozsahy jsou typické hodnoty pro polymery lékařské kvality, shrnuté z běžných technických referencí a dat procesního inženýrství LINSTANT.
Když musí špička pracovat s balónkem, výběr třídy balónkové hadičky ovlivňuje celkovou sestavu. Mnoho inženýrů hledá partnera, který může dodávat balónkové hadičky s konzistentní odezvou tvarování špiček. Portfolio lékařských balónkových hadiček LINSTANT zahrnuje jednovrstvé, dvouvrstvé a třívrstvé varianty právě proto, že špička je místem, kde se setkávají různé struktury stěn.
Běžné vady tvořící hrot a jak jim předcházet
Ve výrobním prostředí spadají defekty tváření hrotu do několika opakujících se rodin. Jejich včasné rozpoznání zabraňuje systematickému zmetkovitosti.
| Defekt | Kořenová příčina | Protiopatření |
|---|---|---|
| Otřepy / záblesk | Formovací mezera je příliš velká nebo teplota příliš vysoká | Snižte mezeru, snižte teplotu, upravte rychlost chlazení |
| Rozměrová nekonzistence | Nerovnoměrný ohřev nebo variace šarže materiálu | Rekvalifikujte tepelný profil, ověřte šarži materiálu |
| Variace tloušťky stěny | Vychýlená forma nebo excentrická trubka | Vyrovnejte nástroje, zkontrolujte soustřednost trubky |
| Matný nebo zvlněný povrch | Nesprávná rychlost chlazení nebo příliš dlouhá doba prodlevy | Zkraťte prodlevu, optimalizujte křivku chlazení |
| Uzavřená / složená špička | Nadměrný podtlak nebo přetlak | Vyrovnejte vnitřní tlak a ventilaci |
| Svařovací linka | Flow přední kolize ve vícevrstvé špičce | Upravte geometrii formy nebo kombinaci materiálů |
U mikrokatétrů je kontrola tvarování špičky ještě náročnější, protože tloušťka stěny je často pod 0,2 mm. Změna teploty o 5 °C může proměnit čistý kužel v měkký, nefunkční hrot. Správné vytvoření hrotu mikrokatétru obvykle zahrnuje infračervené nebo RF zahřívání s uzavřenou smyčkou monitorování teploty.
 Vyztužený mikrokatétr pro minimálně invazivní chirurgii Mikrokatétr s vnějším průměrem pod 1 mm, přizpůsobitelné změny tvrdosti a průměru pro navigaci klikatých cév. Zaoblený hrot snižuje trauma, takže je ideální pro neurointervenční, kardiovaskulární a nádorové léčby. Zobrazit produkt →
Když pracujete s hadicí PEEK, riziko přehřátí je reálné. K vytvoření PEEK bez zuhelnatění nebo ztráty mechanických vlastností je zapotřebí pokročilé nástroje. Podrobnosti o tomto konkrétním materiálu naleznete v našem článku na lékařská hadička PEEK tvořící špičku .
O společnosti LINSTANT: Partner systému katétrů na zakázku
Společnost Ningbo LINSTANT Polymer Materials Co., Ltd. byla založena v roce 2014 a od té doby se rozrostla v národní high-tech podnik s více než 500 profesionálními zaměstnanci. Společnost je odhodlána překročit roli tradičního dodavatele komponent a snaží se stát nedílnou součástí produktů svých zákazníků. Od přesného párování během kolaborativní fáze návrhu až po zajištění spolehlivosti během výroby se LINSTANT hluboce integruje do hlavního hodnotového řetězce produktů svých zákazníků a přeměňuje technologii katétrů na hlavní konkurenční výhodu jejich produktů.
Díky neustálým technologickým inovacím a přísné kontrole kvality jsme schopni poskytovat společnostem zabývajícím se zdravotnickými zařízeními bezpečnější, přesnější a technologicky vyspělejší přizpůsobená řešení katétrových systémů.
LINSTANT provozuje téměř 20 000 m² čistých prostor vyhovujících GMP, s 15 dováženými vytlačovacími linkami, 8 vyhrazenými vytlačovacími linkami PEEK, 2 vstřikovacími linkami a téměř 100 sadami zařízení pro opletení, pružiny, nátěry a svařování. Tato kapacita podporuje jak pilotní výrobu v malém měřítku, tak dodávky s trvalým objemem.
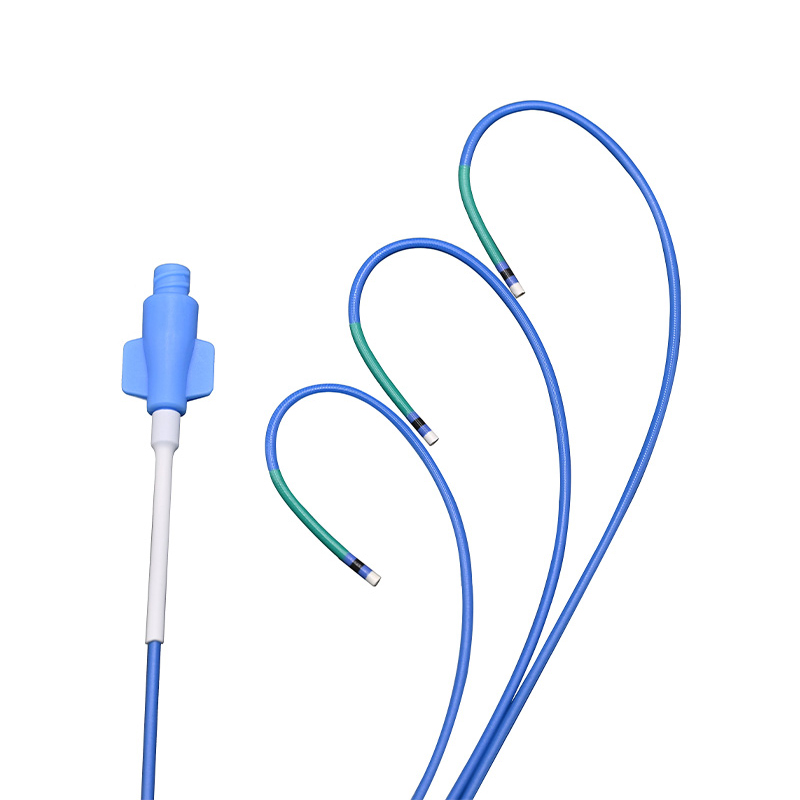
 Vodicí katétr s vysokým točivým momentem s pletenou strukturou Vodicí katetr s vícestupňovou tvrdostí, měkkým distálním hrotem a opleteným dříkem pro vynikající točivý moment a stabilitu. Ultratenká stěna a vnitřní vrstva PTFE zajišťují hladké dodávání zařízení s podporou výroby v čistých prostorách v souladu s GMP. Zobrazit produkt →
Od výkresu k výrobě: Jak změnit měřítko návrhu tváření špičky
Uvedení specifikace tvarování hrotu do výroby vyžaduje více než jen formu. Vyžaduje charakterizaci procesu, první kontrolu výrobku a řízené výrobní parametry. Dobrý partner definuje procesní okno, zdokumentuje kritické parametry procesu a podpoří validační aktivity.
LINSTANT's OEM/ODM služby pokrývají celou cestu od výběru materiálu a nástrojů až po zkušební provoz a sériovou výrobu. Pro evropské a severoamerické týmy zařízení je výhodou jediný dodavatel s vlastním vytlačováním a sekundárním zpracováním, což snižuje rizika přenosu a zkracuje dodací lhůty.
Často kladené otázky o tvarování špičky katétru
Q1. Co je tvarování špičky katétru?
Katetr tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Které materiály se nejlépe hodí pro tvarování špiček?
Běžně se používají Pebax, TPU, nylon a PEEK. Polyimid a PTFE obvykle vyžadují lepení nebo mechanické metody namísto tvarování za tepla.
Q3. Co způsobuje vady tvarování hrotu?
Nerovnoměrné zahřívání, špatné vyrovnání formy, nadměrný tlak a nekompatibilní jakosti materiálu jsou nejčastějšími základními příčinami otřepů, otřepů nebo rozměrových problémů.
Q4. Jak se kontroluje kvalita tvarování hrotu?
K ověření vytvořeného hrotu se obvykle kombinuje optická kontrola, měření rozměrů, testování těsnosti a testování tlakem na roztržení.
Q5. Nabízí LINSTANT vlastní tvarování špiček?
Ano. Program OEM/ODM společnosti LINSTANT podporuje vlastní tvarování hrotů od fáze návrhu přes vývoj nástrojů a hromadnou výrobu.
Q6. Jaký je rozdíl mezi sklápěním a tvarováním špičky?
Tipování obecně odkazuje na počáteční tvarování konce trubky, zatímco tvarování hrotu zahrnuje úplnou definici distálního profilu, včetně ohřevu, tvarování, chlazení a konečné úpravy.